



Mecanizado No Convencional: Requisitos, Tipos, Ventajas y Desventajas
El mecanizado no convencional (non-traditional machining) elimina material sin contacto herramienta-pieza mecánico directo, usando energías alternativas (eléctrica, química, térmica, mecánica indirecta). Surge para superar limitaciones del mecanizado convencional: dureza extrema pieza (>60 HRC), geometrías complejas/inaccesibles, acabados/nanotolerancias, piezas termo-sensibles/finas, ausencia de herramienta más dura que pieza.
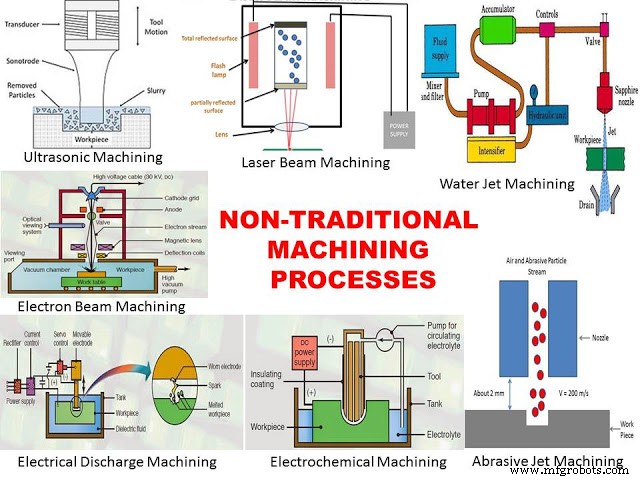
Requisitos que Impulsan el Mecanizado No Convencional
- Mecanizar materiales extremadamente duros (carburos, cerámicas, aceros endurecidos, PCD, CBN) donde herramienta convencional falla o es antieconómica.
- Generar geometrías complejas, cavidades internas, formas 3D libres inaccesibles a herramienta rotativa/lineal.
- Lograr acabados superficiales ultra-finos (Ra < 0,1 μm) y tolerancias sub-micrométricas.
- Piezas termo-sensibles donde calor de corte altera propiedades (tratamiento térmico, microestructura, tensiones).
- Piezas delgadas, frágiles, flexibles imposibles de sujetar sin deformar (fuerza de corte ≈ 0 en muchos procesos NTM).
Principales Tipos de Mecanizado No Convencional
1. Electroerosión (Electrical Discharge Machining - EDM / Spark Erosion)
Erosión por chispas eléctricas discretas entre electrodo (herramienta) y pieza (ambos conductores) sumergidos en dieléctrico (aceite, agua desionizada). No hay fuerza mecánica. Metal removido por fusión/vaporización localizada. Tipos: EDM de hilo (Wire EDM) (corte 2D/3D perfiles), EDM de hundimiento (Sinker EDM) (cavidades 3D matrices/moldes), EDM taladro (Hole EDM) (agujeros finos/profundos).
2. Mecanizado Electroquímico (Electrochemical Machining - ECM)
Disolución anódica controlada (ley de Faraday). Pieza = Ánodo, Herramienta = Cátodo (forma complementaria a cavidad). Electrolito (NaCl, NaNO₃) fluye entre ellos. Alta corriente (10.000–50.000 A), baja tensión (10–25 V). Cero desgaste herramienta (teóricamente), cero fuerza, cero zona afectada térmicamente (ZAT), acabado espejo. Inverso al galvanoplastia.
3. Mecanizado Ultrasónico (Ultrasonic Machining - USM)
Vibración ultrasónica (20–30 kHz, amplitud 25–50 μm) transmitida a herramienta (sonotrodo) → abrasivo (SiC, B₄C, Al₂O₃) en slurry acuoso → micro-impactos erosivos en pieza frágil/duro (vidrio, cerámica, carburo, silicio, cuarzo). Sin calor, sin ZAT, sin tensiones. Para formas complejas en materiales no conductores.
4. Mecanizado por Chorro Abrasivo (Abrasive Jet Machining - AJM)
Chorro gas (aire, CO₂, N₂) alta velocidad (200–300 m/s) + abrasivo (Al₂O₃, SiC, 10–50 μm) → erosión por micro-corte/fractura frágil. Para corte, grabado, limpieza, desbarbado en materiales duros/frágiles. Fuerza baja, sin calor. Boquilla desgaste rápido (carburo tungsteno ~30 h).
5. Mecanizado por Haz Láser (Laser Beam Machining - LBM)
Haz láser enfocado (CO₂, Nd:YAG, Fibra, Disco) → alta densidad potencia (10⁶–10⁹ W/cm²) → fusión/vaporización/ablación. Corte, taladro, marcado, soldadura, tratamiento superficial. Metales y no metales. Corta diamante. No contacto, flexible (CNC 5 ejes, robot), alta velocidad.
6. Mecanizado por Haz Electrónico (Electron Beam Machining - EBM)
Haz electrones enfocado (½ c) en vacío alto (10⁻⁴–10⁻⁶ mbar) → energía cinética → calor en impacto → fusión/vaporización. Agujeros micro (0,1–2 mm), cualquier dureza, alta relación aspecto. Vacío = limitación tamaño pieza/coste.
7. Mecanizado por Chorro de Agua / Agua-Abrasivo (Water Jet / Abrasive Water Jet - WJM / AWJM)
Chorro agua ultra-alta presión (3.000–4.000 bar, 600–900 m/s) ± abrasivo (granate, Al₂O₃) → erosión. Frío (sin ZAT), ecológico, corta todo (metales, compuestos, piedra, vidrio, alimentos). AWJM para duros. Sin herramienta, flexible.
Ventajas Generales (vs Convencional)
- Precisión y acabado superiores (especialmente ECM, EDM, LBM, USM).
- Cero desgaste herramienta (ECM, LBM, EBM, WJM) o desgaste controlado (EDM, USM, AJM).
- Virutas microscópicas/ninguna → limpieza fácil, sin gestión viruta.
- Operación silenciosa (salvo WJM/AWJM).
- Fácil automatización/CNC/robot.
- Geometrías ilimitadas (ejes 5+, haz direccionable).
- Independencia dureza pieza (EDM, ECM, LBM, EBM, USM, AWJM).
Desventajas / Limitaciones
- Coste inicial/instalación MUY ALTO (equipo, infraestructura, vacío EBM, láser potencia).
- Mano de obra altamente cualificada (programación, parámetros, mantenimiento).
- Tasa remoción metal (MRR) BAJA vs fresado/torneado convencional (excepto HPDC, ECM alta corriente).
- Alto consumo energético (kWh/mm³ removido alto).
- No económico para gran serie / remoción voluminosa (desbaste). Ideal: acabado, detalle, materiales imposibles.
- Limitaciones específicas: ECM solo conductores, EBM solo vacío, WJM no materiales hidrosensibles, USM/AJM solo frágiles/duros, EDM solo conductores.
El mecanizado no convencional complementa, no sustituye al convencional. La manufactura híbrida (convencional para desbaste + NTM para acabado/detalle/materiales duros) es el estándar en aeronáutica, médica, moldes/matrices, herramientería, micro-mecánica.
Proceso de manufactura
- Mecanizado por Haz Electrónico (EBM): Funcionamiento, Equipo, Aplicaciones y Análisis
- Mecanizado por Chorro Abrasivo (AJM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado Ultrasónico (USM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado Electroquímico (ECM): Principios, Proceso, Equipo, Aplicaciones, Ventajas y Desventajas
- Soldadura en Estado Sólido: Principios, Tipos, Aplicaciones, Ventajas y Desventajas
- Soldadura por Explosión: Principios, Proceso, Tipos, Aplicaciones, Ventajas y Desventajas
- Soldadura por Fricción: Principios, Métodos, Tipos, Aplicaciones, Ventajas y Desventajas
- Mecanizado no tradicional: técnicas avanzadas y aplicaciones
- Mecanizado Tradicional vs. No Tradicional: Diferencias Clave Explicadas
- Máquinas de Descarga Eléctrica (EDM): Tipos, ventajas y desventajas explicados
- Industria 4.0: Beneficios, Riesgos y Desafíos de Implementación