



Soldadura por Explosión: Principios, Proceso, Tipos, Aplicaciones, Ventajas y Desventajas
Soldadura por Explosión (Explosive Welding)
La soldadura por explosión es un proceso de estado sólido de alta energía que une metales mediante la colisión controlada a alta velocidad de una chapa (flyer) contra otra fija (base), impulsada por la detonación de un explosivo. La onda de choque genera presión extrema (GPa) y deformación plástica ultrarrápida en la interfase, creando un enlace metalúrgico ondulado (ondas de soldadura) más resistente que los metales base. Es el único método viable para revestir (cladding) grandes superficies de metales disímiles.
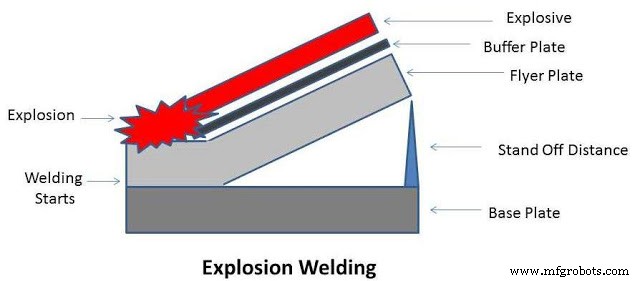
Principio: Enlace Metalúrgico por Onda de Choque
La detonación genera una onda de choque que acelera la flyer plate hacia la base plate. Al impactar oblicuamente, se forma un chorro de metal fundido/oxidado (jet) que expulsa contaminantes y óxidos de la interfase. Las superficies limpias y activadas entran en contacto íntimo a presión extrema, produciendo enlace metálico instantáneo. La interfase resultante muestra ondas características (ondas de soldadura) que aumentan el área de unión y bloquean la propagación de grietas.
Terminología Clave
- Placa base (Base plate): estacionaria, sobre yunque/backer; mayor densidad y límite elástico.
- Placa volante (Flyer plate / Cladder): impulsada por explosivo; menor densidad/resistencia.
- Placa amortiguadora (Buffer plate): sobre la flyer, protege su cara libre del impacto directo.
- Distancia de separación (Standoff distance): gap inicial flyer-base; crítico: 1–2× espesor flyer (finas) o 1× (gruesas).
- Explosivo: RDX, TNT, PETN, azida de plomo; en caja conformada sobre buffer.
- Velocidad de detonación (VOD): < 120 % velocidad del sonido en el explosivo; controla presión de impacto.
Tipos de Configuración
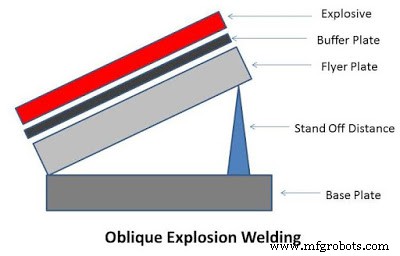
Soldadura por Explosión Oblicua (Oblique)
La flyer forma un ángulo (α = 2–20°) con la base. El punto de colisión avanza a velocidad de colisión Vc = VOD · sin(α/2). Usada para chapas finas y áreas pequeñas/medianas.
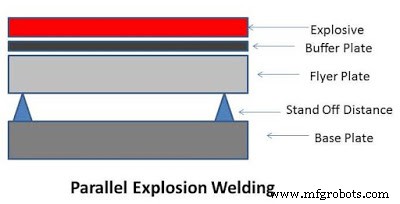
Soldadura por Explosión Paralela (Parallel)
Flyer paralela a base; separación uniforme (standoff). Requiere iniciación simultánea en todo el frente (línea detonante). Usada para chapas gruesas y grandes superficies (revestimiento de recipientes).
Proceso de Trabajo
- Preparación de superficies: limpieza mecánica/química (cepillado inox, desengrase); rugosidad controlada.
- Montaje: base sobre yunque con backer; flyer a distancia standoff (paralela u oblicua).
- Colocación buffer plate sobre flyer.
- Carga de explosivo en caja conformada; colocación detonador.
- Detonación → onda de choque → colisión → enlace metalúrgico instantáneo.
- Inspección: ultrasonidos, radiografía, tracción/cizalla, metalografía de interfase.
Aplicaciones
- Revestimiento (Cladding): acero inoxidable/Ni-alloy sobre acero al carbono para recipientes a presión, intercambiadores, tuberías (corrosión + resistencia mecánica).
- Uniones tubo-tubo, tubo-placa: enchufes de intercambiadores, tapones.
- Transiciones disímiles: Ti/acero, Al/acero, Cu/acero, Zr/acero para naval, nuclear, químico.
- Componentes cilíndricos: tubos concéntricos, tubos a placa.
- Conectores eléctricos: uniones Al/Cu de gran sección.
Ventajas y Desventajas
Ventajas
- Une combinaciones imposibles por fusión (Al/acero, Ti/acero, Cu/acero) sin intermetálicos frágiles gruesos.
- Grandes superficies (m²) en un solo disparo; alta tasa de unión (m²/min).
- Enlace más fuerte que metales base; interfase ondulada arresta grietas.
- Sin aporte de calor bulk → propiedades base inalteradas, distorsión mínima.
- Sin consumibles de soldadura (electrodos, fundente, gas, hilo).
- Operación simple conceptualmente; automatizable en disparo.
Desventajas
- Solo metales dúctiles y tenaces (buena deformabilidad plástica); no fundiciones frágiles, hierros fundidos.
- Ruido explosivo extremo (> 150 dB); contaminación acústica, vibraciones; requiere zona aislada/búnker.
- Seguridad estricta: manejo explosivos, licencias, evacuación, protección personal.
- Diseño de juntas limitado: principalmente solape (lap) y a tope (butt) planas/cilíndricas.
- Parámetros críticos (standoff, VOD, ángulo, preparación) → requiere ingeniería experta por aplicación.
- Coste de explosivos, buffer plates, tooling, zona de seguridad.
La soldadura por explosión es insustituible para revestimientos anticorrosión de grandes equipos y uniones de transición disímiles en entornos agresivos (marino, químico, nuclear).
Proceso de manufactura
- Mecanizado por Chorro de Agua y Chorro Abrasivo: Principios, Equipo, Aplicaciones, Pros y Contras
- Mecanizado por Haz Electrónico (EBM): Funcionamiento, Equipo, Aplicaciones y Análisis
- Mecanizado por Haz Láser (LBM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado por Chorro Abrasivo (AJM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado Ultrasónico (USM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Soldadura Ultrasónica: Principios, Proceso, Equipo, Aplicaciones y Análisis
- Soldadura Electrolítica (Electroslag): Principios, Proceso, Aplicaciones, Ventajas y Desventajas
- Soldadura por Arco de Plasma (PAW): Principios, Tipos, Equipos, Aplicaciones, Ventajas y Desventajas
- Soldadura Termita (Alumino-térmica): Principios, Proceso, Equipos, Aplicaciones, Ventajas y Desventajas
- Soldadura en Estado Sólido: Principios, Tipos, Aplicaciones, Ventajas y Desventajas
- Soldadura MIG/MAG: Funcionamiento, Ventajas, Desventajas y Claves Prácticas