



Soldadura por Fricción: Principios, Métodos, Tipos, Aplicaciones, Ventajas y Desventajas
Soldadura por Fricción (Friction Welding)
La soldadura por fricción es un proceso de estado sólido donde el calor se genera por fricción entre dos piezas en movimiento relativo (rotación o lineal) bajo presión axial. Alcanza temperatura de forja en la interfase, seguida de presión de forjado que produce unión metalúrgica por deformación plástica y difusión. Es el proceso base de la FSW y se usa ampliamente para uniones de barras, tubos y ejes de sección circular.
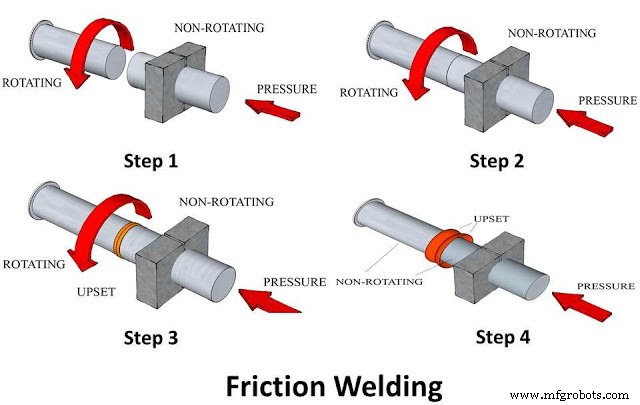
Principio de Funcionamiento
Fase 1 – Calentamiento por fricción: una pieza gira (o se mueve linealmente) contra la otra fija bajo presión axial moderada. La fricción genera calor en la interfase (900–1.300 °C para aceros) hasta alcanzar estado plástico.
Fase 2 – Forjado: se detiene el movimiento relativo y se aplica presión axial creciente (forja) que expulsa material plastificado y óxidos (flash), cerrando la interfase y completando la unión por difusión/deformación.
La energía de soldadura: E = μ · P · ω · t · r (fricción) + trabajo de forja. Parámetros clave: velocidad angular, presión axial, tiempo de fricción, presión de forja, tiempo de forja.
Proceso Común (Rotativo de Barra)
- Preparación: extremos cuadrados, limpios, paralelos.
- Una pieza en portaherramientas rotativo (mandril); otra fija en contrapunto.
- Aproximación con presión ligera (bruñido/limpieza por fricción inicial).
- Aumento de presión axial + rotación a velocidad constante → calentamiento por fricción.
- Alcanzada temperatura plástica: paro de rotación (freno) + presión de forja creciente.
- Mantenimiento presión hasta enfriamiento inicial; extracción.
Tipos Principales
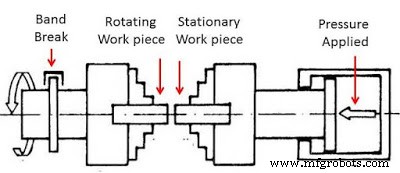
Soldadura por Fricción de Empuje Continuo (Continuous Drive)
Motor de velocidad constante + freno de banda. Al alcanzar parámetros de fricción, freno detiene husillo; presión de forja aumenta. Simple, robusto, para barras hasta ~100–150 mm Ø.
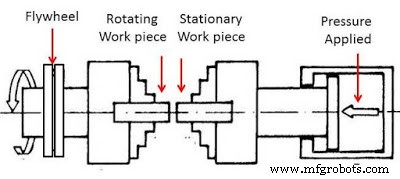
Soldadura por Fricción de Inercia (Inertia Friction Welding)
Volante de inercia (flywheel) acoplado al husillo. Motor acelera volante; se desacopla; energía cinética del volante se disipa en fricción. Parada natural sin freno; presión de forja aplicada durante desaceleración. Mejor control energético, menos desgaste máquina, apto para mayores diámetros y materiales difíciles.
Otros tipos: fricción lineal (linear friction welding - LFW) para álabes de compresor; fricción orbital; fricción por refinado (FSW, artículo aparte).
Aplicaciones
- Barras y tubos redondos: ejes, bielas, vástagos hidráulicos, bujes, válvulas, líneas de transmisión (drive line), levas, engranajes, brocas.
- Sustitución de forjado/fundición: uniones bimetálicas (acero inox / acero al carbono, Cu/Al).
- Sectores: automoción (alto volumen), aeroespacial (ti, superaleaciones), naval, petróleo/gas, eléctrico (contactos Cu/Al), bombas.
Ventajas y Desventajas
Ventajas
- Proceso limpio: sin humos, arco, radiación, fundente, gas, hilo.
- ZAC estrecha; propiedades de metales sensibles al calor preservadas.
- Sin metal de aporte; une disímiles (acero/inox, Al/Cu, Ti/acero).
- Alta resistencia de unión (a menudo > metal base más débil).
- Fácil automatización; ciclo rápido (segundos); alta repetibilidad.
- Alta eficiencia energética; bajo coste unitario en serie.
- Amplia gama de metales forjables.
Desventajas
- Geometría restringida: principalmente secciones circulares/constantess (barras, tubos).
- Materiales no forjables (fundiciones frágiles, algunos hierros fundidos) no soldables.
- Preparación de extremos crítica: perpendicularidad, limpieza, rugosidad.
- Alta inversión: máquina dedicada, tooling específico por diámetro/geometría.
- Diseño de junta limitado (a tope, solape simple).
- Flash (rebaba) requiere mecanizado posterior en muchas aplicaciones.
La soldadura por fricción (especialmente inercia) es el estándar industrial para uniones de ejes, tubos y componentes rotativos de alta integridad en serie media/alta.
Proceso de manufactura
- Mecanizado por Chorro de Agua y Chorro Abrasivo: Principios, Equipo, Aplicaciones, Pros y Contras
- Mecanizado por Haz Electrónico (EBM): Funcionamiento, Equipo, Aplicaciones y Análisis
- Mecanizado por Chorro Abrasivo (AJM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado Ultrasónico (USM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Soldadura Ultrasónica: Principios, Proceso, Equipo, Aplicaciones y Análisis
- Soldadura Electrolítica (Electroslag): Principios, Proceso, Aplicaciones, Ventajas y Desventajas
- Soldadura por Arco de Plasma (PAW): Principios, Tipos, Equipos, Aplicaciones, Ventajas y Desventajas
- Soldadura en Estado Sólido: Principios, Tipos, Aplicaciones, Ventajas y Desventajas
- Funcionamiento de la Soldadura por Fricción: Guía Profesional
- Soldadura MIG/MAG: Funcionamiento, Ventajas, Desventajas y Claves Prácticas
- Soldadura por Fricción Explicada: Proceso, Beneficios y Aplicaciones