



Mecanizado por Haz Electrónico (EBM): Funcionamiento, Equipo, Aplicaciones y Análisis
El mecanizado por haz de electrones (Electron Beam Machining - EBM) es un proceso térmico de alta precisión que usa un haz focalizado de electrones de alta energía (kinetic energy → heat) para remover material por fusión y vaporización. Requiere vacío alto (10⁻⁴–10⁻⁶ mbar) para evitar dispersión del haz por colisión con moléculas de aire. Es el proceso de elección para micro-orificios de alta relación aspecto en cualquier material.
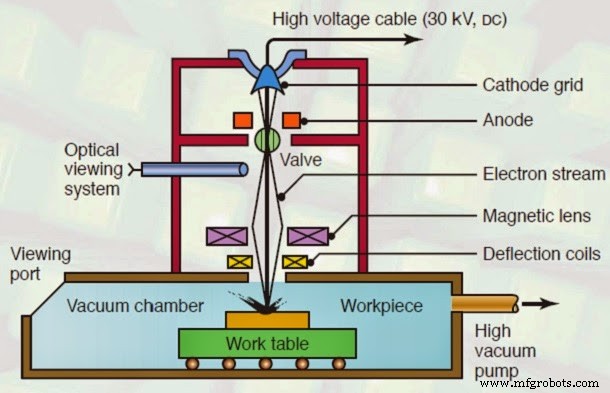
Principio Físico
Electrones emitidos por cátodo calentado (termiónica) → acelerados a 50–200 keV (velocidad ~0,5–0,7 c) → enfocados por lentes magnéticas/electromagnéticas a spot < 10 μm → impacto en pieza → conversión energía cinética → calor intenso (10⁹–10¹² W/cm²) → fusión/vaporización/expulsión material. Todo en vacío.
Equipamiento Crítico (Columna Electrónica)
1. Cañón Electrónico (Electron Gun) - Corazón del Sistema
- Cátodo (Filamento): Tungsteno (W) o Tantalio (Ta), calentado 2.500–2.800 K → emisión termiónica (Richardson-Dushman). Geometría: horquilla, plano, punta única (LaB₆ / CeB₆ para mayor brillo/vida).
- Ánodo / Rejilla Sesgo (Bias Grid / Wehnelt): Acelera electrones, controla corriente haz (modulación), previene divergencia inicial.
2. Lentes Magnéticas (Magnetic Lenses / Condenser / Objective)
Bobinas superconductoras/convencionales generan campo magnético axial → fuerza Lorentz enfoca haz (lente convergente). Serie de lentes: condensador (pre-enfoque) + objetivo (enfoque final en pieza). Capturan electrones de baja energía/divergentes → mejoran calidad haz (brillo).
3. Lente Electromagnética Final + Bobina Desviadora (Deflection Coil)
- Lente final: Enfoque fino en punto de trabajo (spot size).
- Bobina desviadora (X-Y): Desvía haz rastrillando patrón programado (CNC). Permite geometrías arbitrarias sin mover pieza (o combinado con mesa CNC).
4. Cámara de Vacío + Mesa CNC / Manipulador
- Cámara acero inoxidable, bombas: roughing (rotary vane/roots) + high vac (turbomolecular/criogénica/ion getter). Tiempo bombeo: minutos-horas según volumen.
- Mesa CNC (X-Y-Z, rotación/inclinación A/B/C) para piezas grandes, múltiples posiciones, sincronismo haz-mesa.
- Sujeción pieza: fijaciones no magnéticas, conductivas (para evacuación carga).
Secuencia de Operación
- Carga pieza en cámara → bombeo vacío alto (10⁻⁵ mbar).
- Cañón: calentamiento cátodo → emisión → aceleración (60–150 kV típico).
- Lentes magnéticas: enfoque haz → spot 10–50 μm en pieza.
- Bobinas desviadoras + Mesa CNC: trayectorian haz según CAD/CAM (G-code adaptado).
- Haz impacta → fusión/vaporización → material removido (keyhole mode / vaporización directa).
- Gases/vapores bombeados por sistema vacío.
- Despresurización → descarga pieza.
Aplicaciones Características
- Micro-taladrado alta relación aspecto: Ø 0,1–2 mm, profundidad/hasta 100:1 (boquillas inyección diesel, aeroespacial, médica, electrónica).
- Mecanizado superaleaciones / cerámicas / diamante: Dureza irrelevante. Palas turbina monocrystal (single crystal) refrigeración film-cooling holes (inclinadas, difusoras).
- Grabado/marcado alta resolución: Máscaras litografía, moldes micro, joyería.
- Corte láminas finas / láminas reactivas: Ti, Zr, Ta, Nb en vacío (sin oxidación).
- Reparación máscaras fotolitográficas, sondas MEMS.
Ventajas y Desventajas
Ventajas
- Orificios micro-métricos (0,1 mm) con alta relación aspecto (>50:1) imposibles por otro método.
- Independencia total de dureza/propieiedades mecánicas de la pieza (corta diamante, cerámica, superaleaciones).
- Acabado superficial excelente (Ra 0,2–0,8 μm en paredes agujero), a menudo sin post-proceso.
- Cero desgaste herramienta física (haz = herramienta).
- Ambiente inerte (vacío): Ideal para metales reactivos (Ti, Zr, Be, U, Pu) sin contaminación.
- Control preciso profundidad (pulsos controlados, monitorización corriente haz/retrodispersión).
Desventajas
- Coste capital EXTREMO ($500k–$5M+): columna electrónica, vacío alto, blindaje RX, seguridad radiológica.
- Operador altamente especializado (física haz, vacío, CNC específico, mantenimiento cañones/lentes).
- MRR muy baja (mm³/min). Solo para micro-características, no desbaste.
- Mantenimiento frecuente: cátodos (horas), lentes, bombas vacío, sellos, alineación haz.
- Vacío perfecto difícil/mantenimiento costoso (fugas, desgasificación piezas, contaminación cámara).
- Tamaño pieza limitado por cámara vacío (típico < 1 m³, hasta 2–3 m en máquinas grandes).
- Seguridad: Rayos X generados (blindaje plomo, interlocks, dosimetría).
EBM es una tecnología de nicho de altísimo valor para micro-mecanizado de precisión en materiales imposibles/duros donde el coste por característica justifica la inversión. Complementa a LBM (mayor penetración, mejor en reflectantes, vacío = pureza) y EDM (no requiere conductividad, mejor relación aspecto).
Proceso de manufactura
- Mecanizado por Chorro de Agua y Chorro Abrasivo: Principios, Equipo, Aplicaciones, Pros y Contras
- Mecanizado por Haz Láser (LBM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado por Chorro Abrasivo (AJM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado Ultrasónico (USM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Soldadura Ultrasónica: Principios, Proceso, Equipo, Aplicaciones y Análisis
- Mecanizado Electroquímico (ECM): Principios, Proceso, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado por Descarga Eléctrica (EDM): Principios, Proceso, Equipos, Ventajas y Desventajas
- Soldadura Electrolítica (Electroslag): Principios, Proceso, Aplicaciones, Ventajas y Desventajas
- Soldadura por Arco de Plasma (PAW): Principios, Tipos, Equipos, Aplicaciones, Ventajas y Desventajas
- Soldadura Termita (Alumino-térmica): Principios, Proceso, Equipos, Aplicaciones, Ventajas y Desventajas
- Soldadura por Fricción-Refinado (FSW): Funcionamiento, Aplicaciones y Principales Ventajas e Inconvenientes