



Soldadura Termita (Alumino-térmica): Principios, Proceso, Equipos, Aplicaciones, Ventajas y Desventajas
Soldadura Termita (Alumino-térmica)
La soldadura termita es un proceso de soldadura en estado líquido donde el calor necesario para fundir el metal de aporte se genera mediante una reacción químico-exotérmica entre polvo de aluminio y óxido de hierro (termita), sin necesidad de energía eléctrica ni combustibles fósiles. Descubierta por Hans Goldschmidt en 1898, es el método clásico para soldar raíles de ferrocarril in situ y uniones de cobre en líneas eléctricas.
Principio Químico
La reacción termita estándar utiliza aluminio y óxido férrico (Fe₂O₃) o magnetita (Fe₃O₄) en proporción estequiométrica ~1:3 en peso:
8 Al + 3 Fe₃O₄ → 9 Fe + 4 Al₂O₃ + Calor (≈ 2.500 °C)
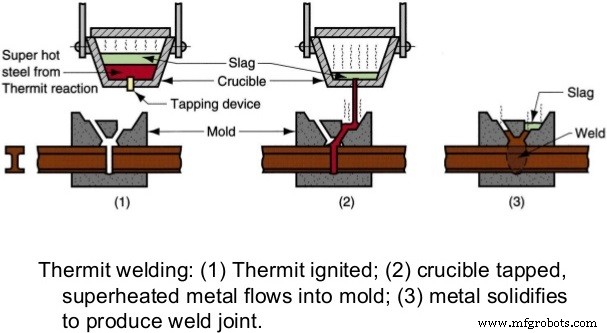
El aluminio, mayor afinidad por el oxígeno, reduce el óxido de hierro liberando hierro fundido y alúmina (escoria). Por diferencia de densidad, el hierro fundido (7,8 g/cm³) se sitúa en el fondo del crisol y la escoria de alúmina (3,9 g/cm³) flota. Una válvula en el fondo del crisol permite verter solo el hierro fundido en el molde que rodea la junta.
Equipos y Materiales
Crisol Refractario
Fabricado en grafito, alúmina u otros refractarios que resisten > 3.000 °C. Dispone de compuerta inferior para colada y orificio superior para carga e ignición.
Mezcla Termita
Aluminio (polvo o virutas) + óxido de hierro (Fe₂O₃ o Fe₃O₄) en ratio 1:3 peso. Para soldadura de cobre se usa termita de cobre (CuO + Al).
Molde
- Molde de grafito: permanente, para juntas repetitivas (raíles estándar).
- Molde de arena: para geometrías variables; se conforma alrededor de un modelo de cera (modelado por cera perdida).
El molde incluye sistema de alimentación (canal de colada, rebosaderos, respiraderos) como en fundición.
Modelo de Cera
Réplica de la geometría de la junta; se coloca entre los raíles/conductores. El molde de arena se compacta alrededor. Al calentar, la cera se funde y escapa, dejando la cavidad exacta.
Frasco de Moldeo (Flask)
Contenedor metálico que sostiene el molde de arena y se fija a la pieza mediante abrazaderas.
Polvo de Ignición
Mezcla pirotécnica (ej. polvo de magnesio, perclorato, aluminio) que alcanza ~1.300 °C al ser encendida con cinta de magnesio, iniciando la reacción termita.
Proceso de Trabajo
- Limpieza exhaustiva de los extremos a unir (raíles, cables).
- Colocación del modelo de cera alrededor de la junta.
- Montaje del frasco y compactación de arena de moldeo (incluyendo canales, rebosaderos).
- Calentamiento del conjunto para eliminar la cera (fundido/evaporado).
- Carga de la mezcla termita en el crisol; capa de polvo de ignición encima.
- Encendido con cinta de magnesio → reacción exotérmica → hierro fundido a ~2.500 °C.
- Apertura de la compuerta: el hierro fundido llena el molde, funde los extremos de la pieza y forma la unión.
- Enfriamiento controlado; desmoldeo; mecanizado de rebabas y excesos (rebosaderos).
Aplicaciones
- Soldadura de raíles de ferrocarril in situ (larga soldada continua).
- Uniones de conductores de cobre/aluminio en líneas de transmisión eléctrica.
- Reparación de fundiciones pesadas, roturas de ejes, bastidores.
- Estructuras navales, tuberías gruesas donde no hay suministro eléctrico.
- Predecesora histórica de la soldadura electrolítica para chapas muy gruesas.
Ventajas y Desventajas
Ventajas
- Equipo simple, portátil, sin necesidad de electricidad ni generadores.
- Bajo coste de instalación; ideal para obra de campo y ubicaciones remotas.
- Alta tasa de deposición; une secciones grandes en una sola colada.
- Proceso autónomo energéticamente; la reacción genera su propio calor.
Desventajas
- Limitada a metales ferroso (hierro) y cobre (termita de cobre); no universal.
- Antieconómica para piezas pequeñas o series cortas.
- Muy sensible a humedad, alineación de piezas, limpieza y condiciones ambientales.
- Gran aporte de calor → ZAC ancha, grano grueso, posibles tensiones residuales.
- Requiere operarios experimentados en manejo de materiales pirotécnicos y moldes.
La soldadura termita sigue siendo insustituible para la unión de raíles de ferrocarril y conductores eléctricos en campo, combinando simplicidad logística con una metalurgia robusta.
Proceso de manufactura
- Mecanizado por Chorro de Agua y Chorro Abrasivo: Principios, Equipo, Aplicaciones, Pros y Contras
- Mecanizado por Haz Electrónico (EBM): Funcionamiento, Equipo, Aplicaciones y Análisis
- Mecanizado por Haz Láser (LBM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado por Chorro Abrasivo (AJM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado Ultrasónico (USM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Soldadura Ultrasónica: Principios, Proceso, Equipo, Aplicaciones y Análisis
- Mecanizado Electroquímico (ECM): Principios, Proceso, Equipo, Aplicaciones, Ventajas y Desventajas
- Soldadura Electrolítica (Electroslag): Principios, Proceso, Aplicaciones, Ventajas y Desventajas
- Soldadura por Arco de Plasma (PAW): Principios, Tipos, Equipos, Aplicaciones, Ventajas y Desventajas
- Soldadura en Estado Sólido: Principios, Tipos, Aplicaciones, Ventajas y Desventajas
- Soldadura MIG/MAG: Funcionamiento, Ventajas, Desventajas y Claves Prácticas