



Embutición Rotativa (Swaging): Funcionamiento, Aplicaciones, Ventajas y Desventajas
Embutición Rotativa / Rotulado (Rotary Swaging)
El swaging (rotary swaging / radial forging) es un proceso de conformado en frío que reduce el diámetro de barras, tubos o alambres mediante golpeteo radial rápido (10–20 Hz) de matrizes segmentadas que se abren y cierran alrededor de la pieza. La pieza permanece estacionaria; los martillos/matrizes giran alrededor. Deforma plásticamente el material forzándolo a fluir en la cavidad de la matriz. Usado para puntas de destornillador, puntas de soldador, ejes huecos, amortiguadores, terminales de cable, munición.
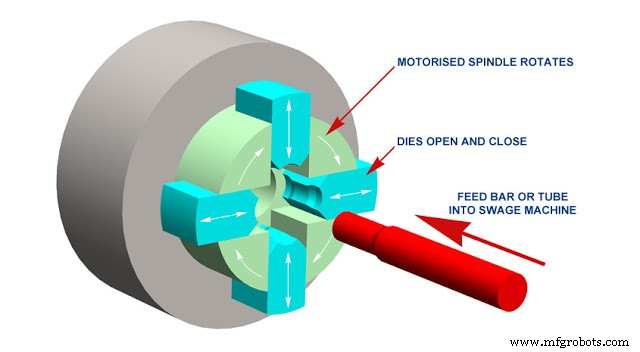
Principio y Funcionamiento
Dos fases:
- Preforma: barra/tubo obtenido por laminación, extrusión, estirado, fundición centrífuga, con dimensiones iniciales controladas.
- Swaging rotativo: pieza sujeta fija (o avance lento). Matriz de 2–8 segmentes (dies) montados en jaula giratoria (spindle). Excéntricos/levas hacen que segmentes se cierren radialmente (golpe) y abran (retorno) a 10–20 golpes/seg. Cada golpe reduce sección; avance progresivo forma taper, escalones, roscas, perfiles complejos axiales.
Es forja radial de alta frecuencia; sin viruta (chipless); alta precisión dimensional y acabado.
Aplicaciones Típicas
- Puntas cónicas: destornilladores, punzones, brocas, agujas, puntas soldador.
- Reducción escalonada: ejes, vástagos, tubos con cambios de diámetro.
- Ejes huecos (hollow shafts): tubo swaged sobre mandril interno → pared uniforme, peso reducido.
- Amortiguadores: vástago con ojo final conformado.
- Terminales cable: swaging de terminal sobre cable (wire rope terminals).
- Munición: casquillos, proyectiles.
- Médico: agujas hipodérmicas, catéteres, implantes (Ti, CoCr).
Ventajas
- Alta cadencia: apto para producción en masa (miles piezas/hora).
- Operación simple, baja cualificación operario; automatizable fácilmente.
- Coste unitario muy bajo (sin viruta, alta eficiencia material).
- Acabado superficial excelente (Ra 0,2–0,8 µm); sin operaciones posteriores.
- Alta precisión dimensional (tolerancias IT 8–10).
- Cualquier material dúctil: aceros, Al, Cu, Ti, Ni, Mg, superaleaciones.
- Endurecimiento por deformación → mayor resistencia en zona conformada.
Desventajas
- Ruido alto (golpeteo metálico 10–20 Hz); requiere aislamiento acústico, protección auditiva.
- Limitado por diámetro máximo de máquina y longitud de zona conformable (generalmente < 300–500 mm desde extremo).
- No apto para formas no axiales / asimétricas radiales.
- Desgaste de matrizes (segmentes) en materiales duros; requieren recambio/rectificado.
- Fuerzas radiales altas → rigidez máquina y sujeción pieza críticas.
El swaging rotativo es la solución óptima para conformado axial de perfiles de revolución en serie media/alta, combinando precisión, acabado, eficiencia material y coste bajo.
Proceso de manufactura
- Mecanizado por Haz Electrónico (EBM): Funcionamiento, Equipo, Aplicaciones y Análisis
- Mecanizado por Chorro Abrasivo (AJM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado Ultrasónico (USM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Soldadura Ultrasónica: Principios, Proceso, Equipo, Aplicaciones y Análisis
- Soldadura Electrolítica (Electroslag): Principios, Proceso, Aplicaciones, Ventajas y Desventajas
- Soldadura Termita (Alumino-térmica): Principios, Proceso, Equipos, Aplicaciones, Ventajas y Desventajas
- Soldadura en Estado Sólido: Principios, Tipos, Aplicaciones, Ventajas y Desventajas
- Soldadura por Fricción-Refinado (FSW): Funcionamiento, Aplicaciones y Principales Ventajas e Inconvenientes
- Soldadura por Forja: Principios, Técnicas, Usos, Ventajas y Desventajas
- Máquinas de Inyección de Plástico: Diseño, Operación, Aplicaciones, Pros y Contras
- Soldadura MIG/MAG: Funcionamiento, Ventajas, Desventajas y Claves Prácticas