



Operaciones Clave de Corte y Conformado de Chapa en Manufactura Moderna
Operaciones de Chapa Metálica (Sheet Metal Operations)
La chapa metálica (0,5–6 mm típ.) es ubicua: carrocerías, electrodomésticos, mobiliario, aeroestructuras, envases, conductos. Ofrece alta relación resistencia/peso, versatilidad geométrica, bajo coste y alta cadencia. Tres familias: Corte (Shearing), Plegado/Formado (Bending/Forming), Embutición (Deep Drawing). Este artículo cubre operaciones de corte.
Mecánica del Cizallado (Shearing Mechanics)
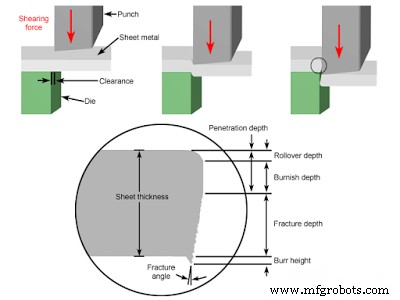
Punzón (superior) y matriz (inferior) con holgura (clearance) c = 2–10 % t. Al descender punzón:
- Deformación elástica → plástica en zona de holgura.
- Iniciación grieta en aristas punzón y matriz (concentración tensión).
- Propagación grietas hasta encuentro → separación.
- Zonas en canto cortado: zona de cizalla (burnish, lisa, 1/3–1/2 t), zona de fractura (rugosa, rasgada), rebaba (burr), redondeo esquina.
Holgura óptima: c = 0,04–0,08 t (acero dulce) a 0,10–0,15 t (inox, Al). Holgura pequeña → doble corte, fuerza alta; holgura grande → rebaba grande, ángulo corte, canto redondeado.
Clasificación de Operaciones de Corte
Cizallado Rectilíneo (Shearing / Squaring)
Corte lineal para dividir chapa en piezas menores (blanks). Guilotina (guillotine shear): cuchilla superior inclinada (rake angle 0,5–3°) reduce fuerza punta. Corte perpendicular a plano chapa. Para rectángulos, pero formas complejas requieren corte láser/plasma/chorro agua.
Troquelado / Blanking
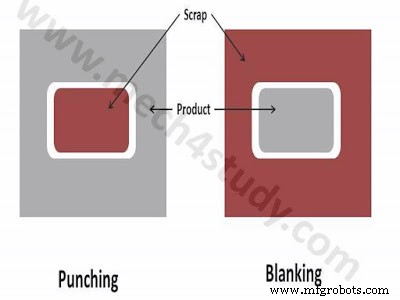
Recorte de pieza útil (blank) de chapa mayor (strip/coil) mediante punzón con perfil de pieza. La pieza recortada es el producto; el resto es chatarra. Holgura en matriz (punch = nominal, die = nominal + 2c). Para engranajes, arandelas, bridas, piezas complejas planas.
Perforado / Punching
Inverso de blanking: se elimina "slug" (chatarra) para crear agujero en pieza que permanece en chapa. Holgura en punzón (die = nominal, punch = nominal – 2c). Tolerancia positiva en agujero.
Troquelado de Precisión / Fine Blanking
Prensas hidráulicas triple acción (fuerza punzón, contraprés/prensalámina, expulsor). Holgura mínima (0,0005–0,001 t), prensalámina anular (V-ring) impide flujo plástico, canto 100 % cizalla, tolerancia ±0,025–0,05 mm, rugosidad Ra 0,4–0,8 µm. Sustituye mecanizado en engranajes, levas, bielas, componentes seguridad.
Perforado Cilíndrico (Piercing)
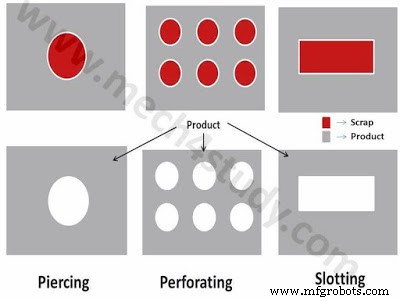
Punching específico para agujeros redondos. Punzón cilíndrico, matriz anular.
Perforado Múltiple (Perforating)
Múltiples agujeros patrón regular (rejillas, filtros, pantallas, decoración). Matriz multi-punzón.
Ranurado (Slotting)
Agujeros rectangulares/ranuras (chavetas, ventilación, paso tornillos).
Entallado / Muesca (Notching)
Recorte en borde de chapa: muescas, esquinas, aligeramientos. Cambia geometría borde.
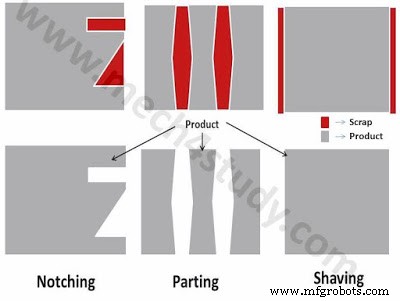
Rebabado / Shaving
Operación de acabado: recorte capa mínima (0,05–0,15 mm) en canto cizallado para tolerancia ajustada, canto perpendicular, sin rebaba. Punzón/matriz dedicados.
Partido / Parting
Cizallado que divide chapa en 2+ piezas retirando franja estrecha (kerf) como chatarra. Dos cantos cortados simultáneos.
Lanceado / Lancing
Plegado-corte sin separación material: punzón crea lengüeta/lingueta (tab, louvers, ventilación, pestañas montaje) que permanece unida. Sin chatarra.
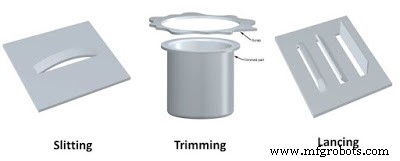
Ranurado Simple / Slitting
Corte lineal sin separación material (incisión). Para líneas de plegado facilitado, alivio tensiones.
Recortado / Trimming
Eliminación de material sobrante (orejas, aletas, rebabas) tras embutición, forja, fundición. Perfilado final de pieza near-net-shape.
Selección de Proceso de Corte
| Proceso | Espesor | Volumen | Geometría | Tolerancia | Coste Herramental |
|---|---|---|---|---|---|
| Guillotina | 0,5–25 mm | Bajo/Medio | Rectilíneo | ±0,1–0,3 mm | Bajo (cuchillas estándar) |
| Blanking/Punching (convencional) | 0,3–6 mm | Medio/Alto | Compleja 2D | ±0,05–0,15 mm | Medio (troquel dedicado) |
| Fine Blanking | 0,5–12 mm | Alto | Compleja 2D, precisión | ±0,025–0,05 mm | Alto (prensa triple, tooling precisión) |
| Láser Fibra | 0,1–25 mm | Bajo/Muy Alto | Cualquier 2D/3D | ±0,05–0,1 mm | Ninguno (software) |
| Plasma / Chorro Agua | 1–150 mm | Bajo/Medio | Grueso / Sensible calor | ±0,1–0,3 mm | Ninguno |
La tendencia actual: corte láser fibra para flexibilidad y prototipos; troquelado convencional/fine blanking para serie alta; corte por chorro agua para gruesos/sin ZAC; guillotina para rectilíneo simple.
Proceso de manufactura
- Máquinas Plegadoras de Chapa Explicadas: Tipos, Procesos y Aplicaciones
- Técnicas Profesionales de Soldadura MIG para Chapa de Acero: Consejos de Expertos y Mejores Prácticas
- Dominando el conformado de chapa metálica: técnicas y aplicaciones
- Soldadura por Puntos en Chapa Metálica: Guía Profesional
- Chapa metálica delgada: aplicaciones versátiles del acero inoxidable
- Enderezado de chapa metálica: qué es y por qué importa
- Herramientas Esenciales para Trabajar con Diferentes Tipos de Chapa Metálica
- Principales Técnicas de Conformado de Chapa Metálica para la Ingeniería Moderna
- Conformado de chapa metálica: Técnicas y aplicaciones para la fabricación moderna
- Plegado de Chapa de Precisión: Fabricación Rentable y Fiable
- Fabricación Profesional de Chapa Metálica: Corte, Conformado y Prensado para Aplicaciones Industriales