



Técnicas de Plegado de Chapa: Guía Experta de Procesos y Terminología
Plegado de Chapa (Sheet Metal Bending)
El plegado deforma la chapa mediante momento flector, cambiando su geometría sin alterar significativamente longitud y espesor (teóricamente). Es la operación de conformado más ubicua: carrocerías, electrodomésticos, mobiliario, conductos, estructuras, clips, bisagras. Requiere comprender la mecánica de la zona de plegado para predecir muelle (springback), radio mínimo, tolerancias y diseño de herramienta.
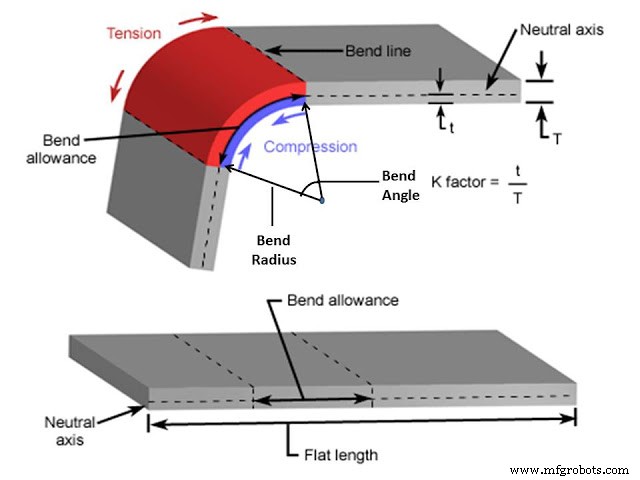
Terminología Fundamental
- Eje Neutro (Neutral Axis):
- Línea/fibra en el espesor que no sufre elongación ni contracción durante el plegado. Se desplaza hacia la cara interna (compresión) respecto al centro geométrico (factor K = 0,3–0,5 típ.).
- Fibras Externas (Outer Fibers):
- En tracción; elongación máxima en superficie externa. Limitan plegabilidad (rotura si ε > ε_fractura).
- Fibras Internas (Inner Fibers):
- En compresión; pandeo localizado posible en radios muy pequeños.
- Concesión de Plegado (Bend Allowance - BA):
- Longitud del eje neutro en zona de plegado. BA = θ (rad) × (R_int + K·t). Esencial para desarrollo plano (flat pattern) correcto.
- Ángulo de Plegado (Bend Angle):
- Ángulo entre caras planas resultantes (ángulo interior del plegado).
- Radio de Plegado (Bend Radius - R):
- Radio interior del plegado (matriz). Denotado r o R_i.
- Radio Mínimo de Plegado (Minimum Bend Radius):
- Radio más pequeño sin agrietamiento en cara externa. Expresado como múltiplo de espesor: 0,5t, 1t, 2t, 3t... Depende material, dirección laminado, estado temple.
- Retorno Elástico / Muelle (Springback):
- Recuperación elástica al descargar: ángulo final > ángulo herramienta, radio final > radio herramienta. Δθ ∝ σ_y / E · (R/t). Crítico en aceros alta resistencia (AHSS, UHSS), Al, Ti. Compensación: sobrefundido (overbending), fondo móvil (bottoming), acuñación (coining).
Procesos de Plegado Principales
Plegado con Prensa Plegadora (Press Brake Forming)
Punzón (superior) y matriz (inferior, V o U) en prensa hidráulica/mecánica/servo. Longitud de plegado = ancho matriz. Flexible, automatizable (CNC ejes Y, X, R, Z, crowning), cambio rápido herramientas (Wila, Wilson). Estándar universal.
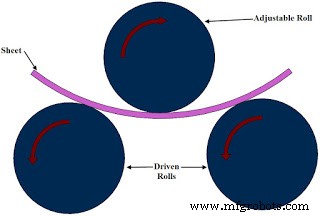
Plegado por Rodillos (Roll Bending / Plate Rolling)
3 rodillos (pirámide o pinza) curvando chapa/placa ajustando distancia. Radio variable continuo. Para cilindros, conos, curvaturas grandes (tanques, tuberías, perfiles).
Plegado en Máquina 4 Deslizadores (Four-Slide / Multi-Slide)
3 deslizadores móviles + 1 fijo forman plegados complejos en pieza pequeña (clips, contactos, resortes) a alta cadencia (> 100 ppm). Herramienta dedicada por pieza.
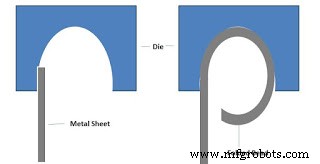
Acanalado / Nervado (Beading)
Borde de chapa plegado en cavidad de matriz → nervio perimetral. Aumenta inercia/rigidez, elimina borde cortante. Tubos, depósitos, conductos.
Rebordeado (Flanging)
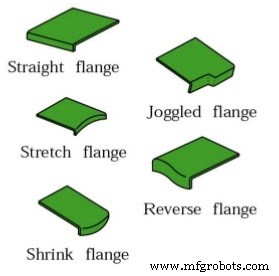
Plegado del borde perpendicular al plano. Tipos: reborde recto (straight), estirado (stretch - convexo), encogido (shrink - cóncavo), escalonado (joggled). Requiere control de arrugado en shrink.
Embolsillado / Dimpling
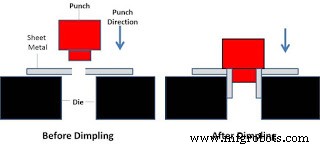
Taladro + plegado de borde agujero en brida (flange) usando punzón/matriz. Para remaches aviolados, tornillos countersunk. Aeronáutico.
Ribeteado / Doblado de Borde (Hemming)
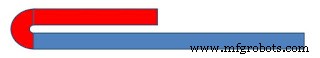
Borde plegado 180° sobre sí mismo. Aumenta rigidez, elimina borde vivo, une paneles (hemming adhesivo + mecánico en carrocería).
Perfilado por Rodillos (Roll Forming)
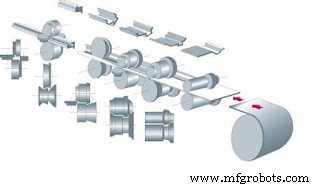
Serie de estaciones de rodillos (10–30+) conforman progresivamente tira continua en perfil final (canal, Z, C, omega, tubo). Corte a medida al final. Alta velocidad (30–100 m/min), series muy altas (perfiles construcción, automoción, racking).
Consideraciones de Diseño y Calidad
- Radio interior ≥ radio mínimo del material (tabla fabricante).
- Dirección de plegado vs dirección laminado: transversal = mejor plegabilidad (R_min menor).
- Distancia plegado-borde / plegado-agujero ≥ 2–3 t + R para evitar deformación zona plegada.
- Concesión de plegado (BA / K-factor) validada por prototipo / simulación (AutoForm, SolidWorks Sheet Metal).
- Springback: compensar en herramienta (ángulo matriz < ángulo objetivo) o proceso (bottoming/coining).
- Marcas de herramienta: recubrimientos (TiN, DLC), pulido, radio matriz pulido, película plástica (sacrificial).
El plegado moderno combina prensas servo-CNC con simulación predictiva y tooling modular para lograr "first time right" en geometrías complejas y materiales de alta resistencia (AHSS 1000–1500 MPa, Al 7xxx, Ti).
Proceso de manufactura
- Punzonado de Chapa: Ventaja Rentable para la Fabricación Moderna
- Entendiendo el Punzonado de Chapa: Proceso, Herramientas y Aplicaciones
- Máquinas Plegadoras de Chapa Explicadas: Tipos, Procesos y Aplicaciones
- Dominando el conformado de chapa metálica: técnicas y aplicaciones
- Chapa metálica delgada: aplicaciones versátiles del acero inoxidable
- Enderezado de chapa metálica: qué es y por qué importa
- Conformado de chapa metálica: Técnicas y aplicaciones para la fabricación moderna
- Dominando el Doblado de Chapa con Prensa Plegadora: Técnicas, Potencia CNC y Perspectivas de la Industria
- Plegado de Chapa de Precisión: Fabricación Rentable y Fiable
- Guía de referencia del radio de curvatura mínimo en chapa
- Consejos expertos de diseño para plegado de chapa: Forma, resistencia y precisión