



Proceso de Embutición Profunda (Deep Drawing): Transformación de Chapa en Formas Complejas
Embutición Profunda (Deep Drawing)
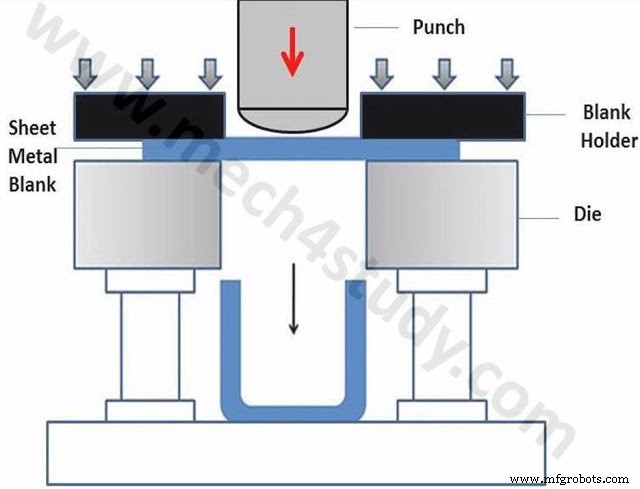
La embutición profunda es un proceso de conformado de chapa que transforma una chapa plana (blanca) en piezas huecas de forma cilíndrica, prismática o compleja (cajas, latas, fregaderos, depósitos) mediante tracción de la chapa hacia una matriz (die) por acción de un punzón (punch), manteniendo el canto sujeto por un prensalámina (blank holder). Es el proceso rey de la chapa para volúmenes altos: latas de bebida (10¹⁰/año), carrocería, electrodomésticos.
Componentes del Herramental
- Matriz (Die):
- Cavidad con forma final exterior de la pieza. Radio de entrada (die radius) crítico. Material: acero herramienta (D2, H13), carburo, cerámica para altas series.
- Prensalámina (Blank Holder / Binder):
- Sujeta la blanca contra la matriz con fuerza controlada (F_BH). Evita arrugado (wrinkling) pero permite fluencia de material hacia la cavidad. Fuerza típica: 0,7–1,0 % de (σ_y + σ_uts) × área blanca.
- Punzón (Punch):
- Herramienta móvil que empuja la blanca a la matriz. Radio de punta (punch radius) crítico. Diámetro D_p define diámetro interior pieza.
- Blanca (Blank):
- Chapa circular/rectangular recortada (diámetro D₀). Espesor t₀. Material: aceros IF/EDDS, Al 5xxx/6xxx, Acero inox, Cu, Ti.
- Relación Límite de Embutición (LDR - Limiting Drawing Ratio):
- LDR = D₀ / D_p máximo sin rotura. Acero IF: 2,1–2,3; Al 5xxx: 1,8–2,0; Inox: 1,6–1,8. Factor clave de factibilidad.
Proceso de Trabajo
- Blanca centrada sobre matriz; prensalámina desciende y aplica fuerza F_BH.
- Punzón desciende (prensa hidráulica/mecánica/servo) a velocidad controlada (10–1000 mm/s).
- Material fluye radialmente hacia innen: zona de brida (flange) se engruesa; pared (wall) se adelgaza.
- Recorrido completo → pieza embutida; prensalámina sube; eyección (knockout).
- Recorte (trimming) de oreja/aleta; operaciones secundarias: re-embutición (redraw), acanalado, conformado brida.
Parámetros Críticos y Control de Defectos
| Parámetro | Efecto | Optimización |
|---|---|---|
| Fuerza prensalámina (BHF) | Baja → arrugado (wrinkling) brida; Alta → rotura (tearing) pared / base | Curva BHF vs carrera (force profile); drawbeads (nervios de control flujo) |
| Holganza punzón-matriz | Pequeña → corte/afeitado; Grande → arrugado, falta control | 7–14 % > t₀ (típ. 1,07–1,14 t₀) |
| Radios (punzón, matriz) | Grande → arrugado; Pequeño → rotura, adelgazamiento excesivo | R_die = 4–10 t₀; R_punch = 2–5 t₀ |
| Lubricación | Reduce fricción, fuerzas, desgaste, defectos | Aceites minerales, jabones, emulsiones EP, recubrimientos DLC/PVD en herramienta. NO en cara punzón-blanca (fricción ayuda tracción) |
| Velocidad punzón | Alta → calentamiento adiabático, mayor ductilidad; muy alta → onda choque, rotura | Prensas servo: perfiles velocidad optimizados por FEM |
Defectos Principales y Soluciones
- Arrugado (Wrinkling/Earing): Aumentar BHF, drawbeads, reducir R_die, lubricar brida.
- Rotura / Agrietamiento (Tearing/Fracture): Reducir BHF, aumentar holganza, aumentar radios, mejor lubricación, material mayor LDR, recocido intermedio.
- Adelgazamiento excesivo (Thinning): Optimizar geometría (radio punzón), BHF variable, lubricación pared.
- Orejas (Earing): Anisotropía planar (Δr) → 4/8 orejas; recorte posterior; material bajo Δr (acero IF, Al 5xxx).
Aplicaciones Industriales
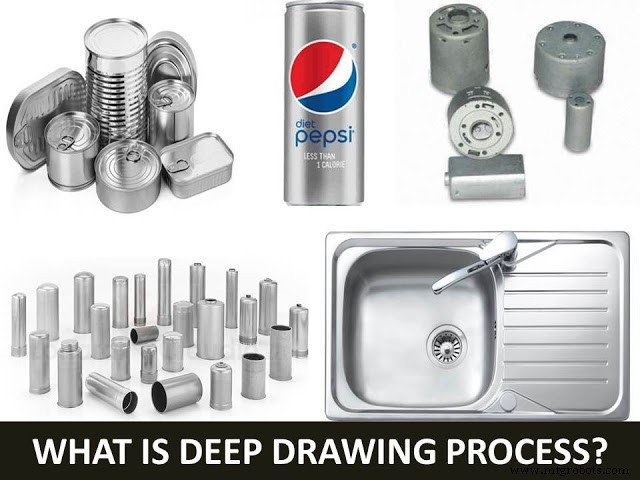
- Envases: latas bebida (Al 3004, two-piece DWI - drawn & wall ironed), latas alimentos, aerosoles.
- Automoción: depósitos combustible, carcasa filtro, cárter, paneles estructurales (double panel), pilares.
- Electrodomésticos: tambores lavadora, cubas lavavajillas, fregaderos inox.
- Aeroespacial: carcasas motor, conductos, tanques Ti/Al (superplastic forming / SPF).
- Médico: implantes, instrumental, carcasa dispositivos (Ti, CoCr, acero inox).
La simulación por elementos finitos (AutoForm, PAM-STAMP, LS-DYNA, Abaqus) es estándar en diseño de herramental: predice arrugado, rotura, adelgazamiento, muelle (springback), optimiza BHF(t), geometría, lubricación y reduce pruebas físicas 80 %.
Proceso de manufactura
- Entendiendo el Punzonado de Chapa: Proceso, Herramientas y Aplicaciones
- Entendiendo las Fundiciones: Donde el Metal se Convierte en Bloques de Construcción de la Industria Moderna
- Máquinas Plegadoras de Chapa Explicadas: Tipos, Procesos y Aplicaciones
- Enderezado de chapa metálica: qué es y por qué importa
- Forja: Proceso, Tipos y Materiales
- Conformado de chapa metálica: Técnicas y aplicaciones para la fabricación moderna
- Cómo Elegir el Método de Fabricación de Chapa Metálica Adecuado para su Proyecto
- Galvanización: Definición, Métodos y Protección contra la Corrosión
- Tratamiento Térmico: Procesos, Métodos y Beneficios
- Chapa Metálica: Definición, Tipos y Usos Comunes
- Fundición de Metales: Definición, Tipos y Proceso Completo