



Soldadura por Haz de Electrones (EBW): Principios, Equipos, Aplicaciones, Ventajas y Desventajas
Soldadura por Haz de Electrones (Electron Beam Welding - EBW)
La EBW es un proceso de fusión de alta densidad energética (10⁶–10⁹ W/cm²) donde un haz de electrones de alta velocidad (0,3–0,7 c) generado en vacío alto (10⁻³–10⁻⁵ mbar) impacta la pieza, convirtiéndose su energía cinética en calor. Permite soldaduras de penetración extrema (profundidad/ancho > 20:1), ZAC mínima y unión de materiales refractarios, reactivos y disímiles. Desarrollada en 1958 (K.-H. Steigerwald), es crítica en aeroespacial, nuclear, automoción de alta gama y médica.
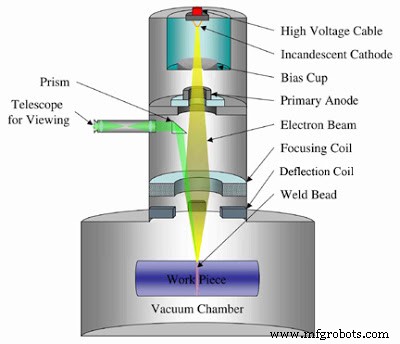
Principio
Electrones emitidos por termoemisión (cátodo W/Ta, 2.500 °C) son acelerados por voltaje alto (5–30 kV baja tensión / 70–150 kV alta tensión) hacia ánodo. Lentes magnéticas coliman y enfocan el haz (Ø 0,1–0,5 mm). Bobinas de deflexión barreren el haz (soldadura, perforación, tratamiento). En vacío, electrones no colisionan con gas; en atmósfera se dispersan en mm.
Equipos Críticos
Fuente de Alimentación (High Voltage Power Supply)
5–30 kV (baja tensión, chapas finas < 1 mm) o 70–150 kV (alta tensión, penetración > 50 mm). Estabilidad < 0,1 %; rampas de corriente/voltaje programables.
Cañón de Electrones (Electron Gun)
Cátodo (W, Ta, LaB₆) + ánodo + Wehnelt (control emisión). Corriente emisión 1–1000 mA. Vida cátodo 100–500 h.
Sistema Óptico Magnético
Lentes magnéticas (condensador, objetivo) + bobinas deflexión (X/Y). Enfoque dinámico para seguir topografía.
Cámara de Vacío
Bomba mecánica (roughing) + turbomolecular / difusión (high vacuum). Presión 10⁻³–10⁻⁵ mbar. Tamaño cámara limita pieza (hasta 2–3 m en máquinas grandes). Cámaras locales (local vacuum) para piezas grandes.
Manipulación (CNC / Robot)
Mesa CNC 3–5 ejes o robot 6 ejes en cámara; tooling de sujeción preciso (fixturing crítico por ZAC estrecha).
Proceso de Trabajo
- Carga pieza en cámara; bombeo a vacío alto (minutos).
- Calentamiento cátodo; establecimiento haz; enfoque/alineación (TV/SEM).
- Parámetros programa: V, I, velocidad avance, deflexión, enfoque.
- Soldadura: haz funde keyhole (agujero de llave) que avanza; paredes fundidas cierran tras haz → cordón profundo, estrecho, paralelo.
- Post-flujo: mantenimiento vacío hasta enfriamiento (evita oxidación en metales reactivos).
- Desbombeo; extracción pieza.
Aplicaciones
- Aeroespacial: carcasas motor, álabes Ti, estructuras Al-Li, tanques cohete (SpaceX, Ariane).
- Automoción alta gama: engranajes, transmisión, turbocompresor, bielas, válvulas (acero, Ti).
- Nuclear: recipientes reactores, tubos combustible, contención (acero inox, Zr).
- Electrónica/Médica: conectores herméticos, sensores, implantes (Ti, CoCr, Pt).
- Disímiles: Cu/acero (contactos), Ti/Al (aero), W/Cu (disipadores).
Ventajas y Desventajas
Ventajas
- Penetración extrema (hasta 200 mm en acero, 300 mm en Al) en una pasada; relación profundidad/ancho 10:1–30:1.
- ZAC mínima (0,1–0,5 mm); distorsión casi nula; propiedades base conservadas.
- Vacío → sin oxidación, sin porosidad gas, sin contaminación; ideal para Ti, Zr, Be, Ta, Nb.
- Une disímiles sin intermetálicos gruesos (enfriamiento ultra-rápido).
- Alta velocidad (1–50 m/min); bajo aporte calor unitario.
- Sin consumibles (electrodo, hilo, gas, fundente); coste operativo bajo.
- Precisión dimensional excelente; automatización total.
Desventajas
- Inversión capital muy alta (0,5–5 M€): cañón, vacío, HV, CNC, blindaje X-ray.
- Tamaño pieza limitado por cámara de vacío (salvo local vacuum).
- No in situ / campo; requiere instalación fija.
- Operario altamente cualificado (física haz, vacío, CNC, seguridad radiológica).
- Mantenimiento especializado (cátodo, bombas, HV, lentes).
- Genera rayos X (frenado electrones en pieza); blindaje plomado obligatorio, dosimetría.
- Tiempo ciclo incluye bombeo vacío (minutos); no apto para cadencia ultra-alta.
EBW es la tecnología de elección para uniones críticas de alta penetración, pureza metalúrgica y distorsión nula en sectores de alto valor añadido donde el coste unitario es secundario frente a la integridad.
Proceso de manufactura
- Mecanizado por Chorro de Agua y Chorro Abrasivo: Principios, Equipo, Aplicaciones, Pros y Contras
- Mecanizado por Haz Electrónico (EBM): Funcionamiento, Equipo, Aplicaciones y Análisis
- Mecanizado por Haz Láser (LBM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado por Chorro Abrasivo (AJM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado Ultrasónico (USM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Soldadura Ultrasónica: Principios, Proceso, Equipo, Aplicaciones y Análisis
- Mecanizado Electroquímico (ECM): Principios, Proceso, Equipo, Aplicaciones, Ventajas y Desventajas
- Soldadura Electrolítica (Electroslag): Principios, Proceso, Aplicaciones, Ventajas y Desventajas
- Soldadura por Arco de Plasma (PAW): Principios, Tipos, Equipos, Aplicaciones, Ventajas y Desventajas
- Soldadura en Estado Sólido: Principios, Tipos, Aplicaciones, Ventajas y Desventajas
- Soldadura MIG/MAG: Funcionamiento, Ventajas, Desventajas y Claves Prácticas