



Soldadura por Resistencia: Principios, Tipos (Punto, Rola, Proyección, Destello), Aplicaciones, Ventajas y Desventajas
Soldadura por Resistencia (Resistance Welding - RW)
La soldadura por resistencia es un proceso termoeléctrico donde el calor se genera por efecto Joule (H = I²·R·t) en la interfase de las piezas bajo presión controlada. No usa metal de aporte, fundente, gas de protección ni arco. Es limpia, rápida, automatable y de alta repetibilidad, estándar en automoción para chapas finas. Limitada por espesor (generalmente < 3–4 mm por lámina en punto/rola) y conductividad eléctrica.
Principio Fundamental
Corriente alterna (o CC/MFDC moderna) fluye a través de la pila de chapas contactadas. La resistencia de contacto interfase (R_interface >> R_bulk) concentra el calor en la interfase. Calor funde interfase → nugget (lente de soldadura). Presión de los electrodos forja el nugget al solidificar. Parámetros: I (kA), t (ciclos/ms), F (kN), R (µΩ), geometría electrodo.
Tipos Principales
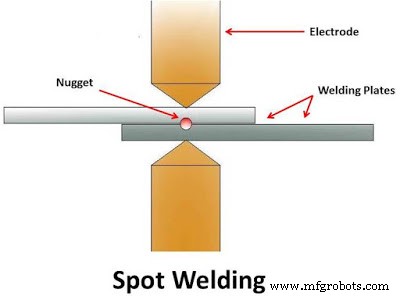
Soldadura por Puntos (Spot Welding)
Electrodos de Cu (CuCrZr, CuCoBe) cónicos/planos presionan chapas superpuestas. Corriente pulsada → nugget circular Ø 4–7 mm (≈ 5×√espesor). Ciclo: squeeze (presión) → weld (corriente) → hold (presión sin corriente, enfriamiento bajo presión) → off. Máquinas: pistola manual, pistola robot, portaló multigun.
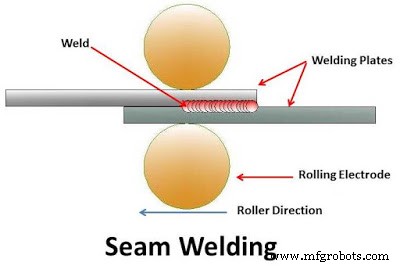
Soldadura por Rola / Costura (Seam Welding)
Electrodos de rueda (rollers) rotan sobre chapas; corriente pulsada sincronizada con rotación → serie de nuggets solapados (costura estanca). Velocidad ~1.5 m/min. Para depósitos, tuberías, tanques, conductos, radiadores. Refrigeración agua crítica en ruedas.
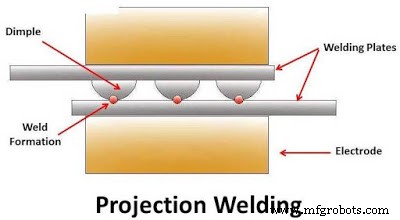
Soldadura por Proyección (Projection Welding)
Una chapa tiene proyecciones (dientes, dimples, nervios) en zonas de soldadura. Corriente y presión concentradas en proyecciones → nuggets múltiples simultáneos. Para tuercas, tornillos, soportes, rejillas, componentes estampados. Menos marca superficial en cara opuesta.
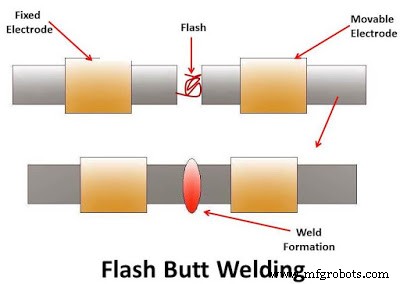
Soldadura por Destello / Flash Butt Welding
Extremos de barras/tubos acercados bajo corriente de impulso alta (100–300 kA) → destellos (flash) funden y limpian interfase → upset (aplastamiento) por presión axial → unión forjada. Para ejes, tubos, rieles, cadenas, alambres. No requiere preparación de extremos precisa.
Aplicaciones
- Automoción (70 % RW): carrocerías (spot, seam), subconjuntos (projection: tuercas, pernos), tubos escape (seam), ejes (flash).
- Electrodomésticos: tambores lavadora, carcasa nevera (seam).
- Eléctrica: contactos, barras colectoras, transformadores (projection, flash).
- Aeroespacial: paneles alveolares, remaches soldados (spot).
- Construcción: malla electrosoldada, tubos estructurales (flash).
Ventajas y Desventajas
Ventajas
- Rango espesores: 0,1 mm (baterías, electrónica) a 20 mm (flash butt).
- Ciclo ultra-rápido (50–200 ms/spot); alta cadencia (robot: 3–5 spots/s).
- Totalmente automatable; sin humos, arco, gas, fundente, hilo → limpio, ecológico.
- Une disímiles (acero/Al, Cu/Al, acero/inox) con parámetros adaptados.
- Operario baja cualificación (máquina controla parámetros); consistencia alta.
- Alta tasa producción; coste unitario mínimo en serie.
Desventajas
- Inversión alta: máquinas, transformadores, robots, electrodos, refrigeración agua.
- Espesor limitado por corriente disponible (I²t); chapas gruesas → MIG/laser.
- Baja eficiencia en metales alta conductividad (Al, Cu): requieren I muy alta, electrodos especiales.
- Demanda potencia eléctrica alta (pico 500–1000 kVA); red robusta, compensación factor potencia.
- Resistencia tracción/fatiga de nugget < metal base (notch effect, geometría).
- Acceso bilateral requerido (salvo proyección unilateral con electrodo especial).
La soldadura por resistencia es la tecnología de unión dominante en ensamblaje de chapa metálica de alta volumen; su evolución hacia inversores MFDC (1 kHz) y control adaptativo (monitorización I, V, F, desplazamiento) garantiza calidad cero-defectos en Industry 4.0.
Proceso de manufactura
- Mecanizado por Haz Electrónico (EBM): Funcionamiento, Equipo, Aplicaciones y Análisis
- Mecanizado por Chorro Abrasivo (AJM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado Ultrasónico (USM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Soldadura Ultrasónica: Principios, Proceso, Equipo, Aplicaciones y Análisis
- Mecanizado Electroquímico (ECM): Principios, Proceso, Equipo, Aplicaciones, Ventajas y Desventajas
- Soldadura Electrolítica (Electroslag): Principios, Proceso, Aplicaciones, Ventajas y Desventajas
- Soldadura por Arco de Plasma (PAW): Principios, Tipos, Equipos, Aplicaciones, Ventajas y Desventajas
- Soldadura Termita (Alumino-térmica): Principios, Proceso, Equipos, Aplicaciones, Ventajas y Desventajas
- Soldadura en Estado Sólido: Principios, Tipos, Aplicaciones, Ventajas y Desventajas
- Soldadura por Fricción-Refinado (FSW): Funcionamiento, Aplicaciones y Principales Ventajas e Inconvenientes
- Soldadura TIG: Aplicaciones clave, beneficios y limitaciones explicados