



Soldadura por Gas (Oxiacetilénica): Principios, Equipos, Trabajo, Aplicaciones, Ventajas y Desventajas
Soldadura por Gas (Oxyfuel Gas Welding - OFW)
La soldadura por gas (principalmente oxiacetilénica) es un proceso de fusión donde la llama de combustión de acetileno (C₂H₂) en oxígeno genera ~3.100 °C (llama neutra) para fundir los bordes de la junta y, opcionalmente, varilla de aporte. Es el proceso de soldadura más antiguo (finales s. XIX), base histórica de la industria, y sigue vigente por su portabilidad, bajo coste y versatilidad en reparación y mantenimiento.
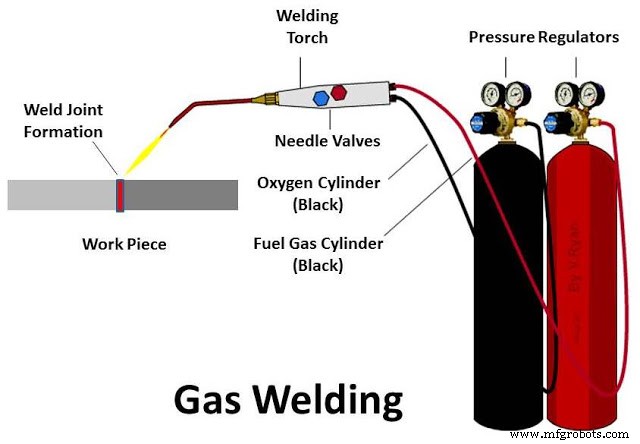
Principio
Combustión en dos etapas: C₂H₂ + O₂ → 2CO + H₂ (cono interno, 3.100 °C) → CO + H₂ + O₂(aire) → CO₂ + H₂O (envoltura). La llama concentra calor en zona pequeña. El metal base y aporte se funden, difunden y solidifican formando unión metalúrgica. La llama también limpia óxidos (acción reductora en llama neutra/carburante).
Equipos Principales
Antorcha de Soldadura (Welding Torch / Blowpipe)
Mezcla gases en cámara interna; válvulas independientes O₂ y C₂H₂ para ajuste de llama. Boquilla (tip) intercambiable según espesor (diámetro orificio controla caudal y tamaño de llama). Inyector (venturi) aspira acetileno por flujo de O₂ a alta presión (antorcha de inyección) o ambas a misma presión (presión igualada).
Botella de Oxígeno
O₂ comprimido a 150–200 bar. Color código: negro (ISO) / verde (US). Válvula de seguridad, manómetro de contenido.
Botella de Acetileno
Acetileno disuelto en acetona en masa porosa (carbón activado) a 15–25 bar. Nunca usar a > 1,5 bar manométrico (riesgo descomposición explosiva). Color: granate (ISO) / rojo (US). Válvula de seguridad fusible.
Reguladores de Presión (Doble Etapa)
Reducen presión botella a presión trabajo: O₂ 0,7–1,3 MPa (7–13 bar); C₂H₂ 0,07–0,1 MPa (0,7–1 bar). Etapa 1: presión constante salida aunque baje botella. Etapa 2: ajuste fino. Manómetros entrada/salida.
Mangueras
Norma ISO 3821 / EN 559. Azul (O₂), Rojo/Naranja (C₂H₂ / gases combustibles). Resistentes a llama, aceite, abrasión. Longitud max 15–20 m para caída presión aceptable.
EPP: Gafas y Guantes
Gafas con filtro didimio/verde sombra 3–5 (protección UV/IR + visión zona de soldadura). Guantes cuero resistente calor/chispas. Ropa ignífuga, calzado seguridad.
Proceso de Trabajo
- Conexión segura: botellas verticales, reguladores, mangueras, antorcha. Comprobación fugas (agua jabonosa).
- Apertura lenta válvulas botella; ajuste presiones trabajo en reguladores.
- Apertura válvula C₂H₂ en antorcha → encendido (mechero piezoeléctrico) → llama carburante humeante.
- Apertura gradual válvula O₂ → transición: carburante → neutra (cono blanco nítido) → oxidante (cono corto brillante). Ajustar a neutra (o según material).
- Punta antorcha hacia abajo; precalentar junta hasta charco brillante.
- Introducir varilla aporte en charco; avanzar antorcha (ángulo 45–60° respecto a pieza, avance dirección soldadura).
- Final: apagar O₂ primero, luego C₂H₂; cerrar botellas; purgar mangueras.
Aplicaciones
- Chapas finas (< 3–5 mm): carrocería, conductos, depósitos, reparación.
- Hierros y aceros al carbono, inoxidables, fundición, Al, Cu, Ni (con llama adecuada).
- Fontanería, calefacción, tubería Cu (soldadura blanda/brazing con llama carburante).
- Reparación en campo / mantenimiento: sin electricidad, equipos portátiles.
- Oxicorte (corte por gas): misma antorcha + palanca O₂ corte; corta aceros hasta 300 mm.
Ventajas y Desventajas
Ventajas
- Equipo simple, barato, portátil; funciona sin electricidad.
- Fácil aprendizaje; control visual directo del baño.
- Versátil: soldar, braze (broncear), cortar, calentar, templar, enderezar con misma antorcha.
- Bajo coste operativo (consumibles: gas, varillas, boquillas).
- Aplicable in situ (obra, barco, tubería enterrada, campo).
Desventajas
- Zona afectada por calor (HAZ) ancha → distorsión, grano grueso, pérdida tenacidad, templado/revenido no controlado en aceros templados.
- Acabado superficial pobre; requiere repaso (esmerilado, cepillado).
- Velocidad de deposición baja; no competitivo en producción seriada.
- Riesgo seguridad: gases inflamables alta presión, llama desnuda, radiación IR, humos (ozono, CO, óxidos N).
- Sin protección gaseosa del baño → porosidad, oxidación, defectos por atmósfera.
- Limitado a espesores finos/medianos; > 6–8 mm requiere biselado y multipasada lenta.
La soldadura por gas mantiene su nicho insustituible en reparación, mantenimiento, tubería de Cu, trabajos artísticos y situaciones sin suministro eléctrico, complementando a los procesos de arco en la industria moderna.
Proceso de manufactura
- Mecanizado por Chorro de Agua y Chorro Abrasivo: Principios, Equipo, Aplicaciones, Pros y Contras
- Mecanizado por Haz Electrónico (EBM): Funcionamiento, Equipo, Aplicaciones y Análisis
- Mecanizado por Haz Láser (LBM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado por Chorro Abrasivo (AJM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado Ultrasónico (USM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Soldadura Ultrasónica: Principios, Proceso, Equipo, Aplicaciones y Análisis
- Soldadura Electrolítica (Electroslag): Principios, Proceso, Aplicaciones, Ventajas y Desventajas
- Soldadura por Arco de Plasma (PAW): Principios, Tipos, Equipos, Aplicaciones, Ventajas y Desventajas
- Soldadura Termita (Alumino-térmica): Principios, Proceso, Equipos, Aplicaciones, Ventajas y Desventajas
- Soldadura en Estado Sólido: Principios, Tipos, Aplicaciones, Ventajas y Desventajas
- Soldadura MIG/MAG: Funcionamiento, Ventajas, Desventajas y Claves Prácticas