



Mecanizado por Haz Láser (LBM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
El mecanizado por haz láser (Laser Beam Machining - LBM) es un proceso térmico sin contacto que usa un haz de luz coherente, monocromático y de alta densidad de potencia para cortar, taladrar, marcar, soldar o tratar superficies mediante fusión, vaporización y ablación. Es la tecnología de mecanizado no convencional más extendida y versátil.
Principio Físico: Láser (Light Amplification by Stimulated Emission of Radiation)
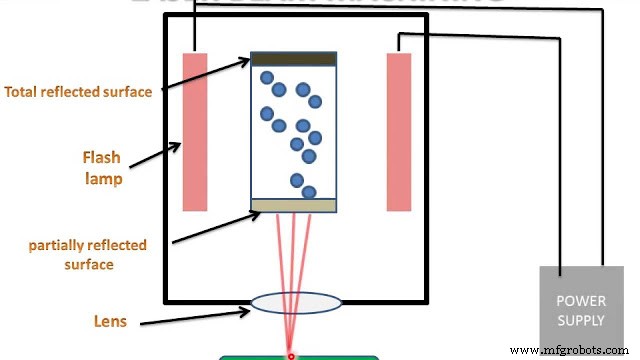
Átomo en estado fundamental + energía externa (bombeo: flashlamp, diodo láser, descarga eléctrica) → electrón salta a nivel excitado → estado inestable → emisión espontánea fotón → fotón estimula otro átomo excitado → emisión estimulada (2 fotones idénticos: misma λ, fase, dirección) → avalancha fotones coherentes → amplificación en cavidad resonante (espejo 100% + espejo parcial salida) → haz láser colimado, alta potencia.
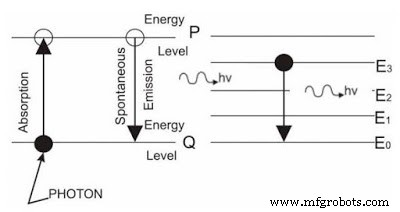
El haz láser: monocromático (λ única), coherente (fase), colimado (baja divergencia), alta densidad potencia (10⁶–10¹² W/cm² en foco). Interacción con material: absorción → calor → fusión → vaporización → plasma → eyección material (cutting) / fusión controlada (welding) / ablación fría (UV/femto).
Equipamiento Principal
1. Fuente de Alimentación (Power Supply)
Convierte red AC → DC alta tensión/estabilizada para bombeo (flashlamps, diodos, RF). Controla forma pulso, frecuencia, potencia media/pico. Eficiencia eléctrica-luz: 10–30% (CO₂), 30–50% (Fibra/Diodo).
2. Tubo de Descarga / Resonador Láser (Laser Resonator / Discharge Tube)
- Medio activo (Gain Medium): Define λ. CO₂ (10,6 μm IR) - gas, onda continua/pulsada, hasta 25+ kW CW. Nd:YAG (1,064 μm NIR) - estado sólido, fibra delivery, 1–6 kW CW / 50+ kW pico pulsado. Láser Fibra (Yb-doped, 1,07 μm) - dominante hoy: alta eficiencia, calidad haz, mantenimiento bajo, 1–50+ kW. Láser Disco, Diodo directo, Excímero (UV), Femtosegundo (IR/Vis/UV).
- Espejos: Trasero 100% reflectante, Salida parcial (acoplador salida). En fibra: Bragg gratings (FBG).
3. Sistema de Entrega y Enfoque (Beam Delivery & Focusing)
- Espejos / Fibra óptica: Transporte haz desde resonador a cabeza corte. Fibra (Nd:YAG, Fibra, Disco) = flexible, robotizable. Espejos (CO₂) = rígido, alineación crítica.
- Cabezal corte (Cutting Head): Lente focalizador (ZnSe CO₂, cuarzo fundido 1 μm) → foco en pieza. Distancia focal f = 125–250 mm típ. Boquilla gas asistente (coaxial). Sensor distancia capacitivo/óptico (altura constante).
- Gas asistente: O₂ (acero: reacción exotérmica + eyección), N₂ (inox, Al, no metales: inerte, alta presión eyección), Aire (coste), Ar/He (especiales). Presión: 1–25 bar.
Proceso de Mecanizado (Corte / Taladro)
- Carga programa CAD/CAM (G-code + parámetros láser: P, v, f, gas, presión, enfoque).
- Resonador genera haz → entrega → cabezal.
- Lente enfoca haz en superficie pieza (foco en superficie o ligeramente dentro).
- Haz funde/vaporiza material → gas asistente eyección fundido/vapor → corte continuo.
- Perforación inicial (piercing): pulso ramp-up, gas, movimiento circular para agujero inicio.
- Corte contorno → pieza terminada.
Aplicaciones Industriales
- Micro-taladrado: Ø 0,005–0,1 mm en cerámicas, refractarios, diamante, polímeros (electrónica, médica, boquillas).
- Corte chapa 2D/3D: Acero (hasta 25–30 mm fibra 20 kW), Inox (20 mm), Al (15–20 mm), Cu/Latón (difícil reflectividad), no metales. Industria: chasis, carrocería, electrodomésticos, muebles, señalética.
- Perfiles 3D / Tubos: Cabezal 5 ejes / robot + rotación tubo. Escape automoción, muebles tubulares, aeroespacial.
- Electrónica / Automotriz: Corte PCB, estatores/rotores (laminados), airbag initiators, sensores, marking/trazabilidad.
- Aeroespacial: Taladro refrigeración palas (film cooling), corte compuestos (CFRP - desafío deslaminado), reparación palas.
- Geometrías imposibles herramienta: Cortes internos cerrados, espirales, perfiles libres, esquinas vivas (radio = radio haz ~20–50 μm).
Ventajas y Desventajas
Ventajas
- Corta TODO material (metales, cerámicos, polímeros, compuestos, madera, textiles, diamante) ajustando λ, P, pulso, gas.
- Cero coste herramienta / cero desgaste (haz = herramienta). Cambio geometría = software.
- Acabado corte calidad (Ra 1–3 μm, perpendicularidad, sin rebaba fondo en corte calidad).
- Micro-agujeros precisos (Ø < 0,1 mm posible con UV/femto).
- Geometrías libres 2D/3D (CNC 5 ejes, robot, galvo-scanner).
- Dureza material irrelevante (corta acero endurecido 60 HRC, carburo, cerámica igual que blando).
- Alta precisión posicionamiento (±0,02–0,05 mm máquina, ±0,01 mm galvo).
- Automatización total / Industria 4.0 (IoT, monitorización haz, control adaptativo, gemelo digital).
Desventajas
- Antieconómico en gran serie formas simples vs estampación/troquelado (tooling amortizado). LBM = coste unitario constante; Estampación = coste unitario → 0 en gran volumen.
- Coste capital y mantenimiento ALTO (fuente láser $50k–$1M+, ópticas, gas, enfriador, chiller, extracción humos, seguridad).
- No produce agujeros ciegos (blind holes) controlados (vaporización atraviesa o fondo irregular). Para ciegos: EDM, fresado, USM.
- Riesgos seguridad LÁSER (Clase 4): Daño ocular/piel instantáneo, reflejos, humos tóxicos (PVC, PTFE, compuestos), incendio. Requiere cabina cerrada (Class 1), extracción, EPI, oficial seguridad láser (LSO).
- Espesor máximo limitado por potencia/calidad (taper, striations, dross).
- ZAT presente (aunque mínima en fibra/pulsado) → posible recocido/blando en borde, recast layer (EDM-like) en pulsado.
LBM es hoy tecnología mainstream (corte fibra > CO₂ en metal). La elección CO₂ vs Fibra vs Disco vs Diodo vs UV vs Femto depende de: material, espesor, calidad, velocidad, CAPEX/OPEX, espacio, mantenimiento. LBM + Mecanizado Convencional = Manufactura Híbrida Estándar.
Proceso de manufactura
- Mecanizado por Chorro de Agua y Chorro Abrasivo: Principios, Equipo, Aplicaciones, Pros y Contras
- Mecanizado por Haz Electrónico (EBM): Funcionamiento, Equipo, Aplicaciones y Análisis
- Mecanizado por Chorro Abrasivo (AJM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado Ultrasónico (USM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Soldadura Ultrasónica: Principios, Proceso, Equipo, Aplicaciones y Análisis
- Mecanizado Electroquímico (ECM): Principios, Proceso, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado por Descarga Eléctrica (EDM): Principios, Proceso, Equipos, Ventajas y Desventajas
- Soldadura Electrolítica (Electroslag): Principios, Proceso, Aplicaciones, Ventajas y Desventajas
- Soldadura por Arco de Plasma (PAW): Principios, Tipos, Equipos, Aplicaciones, Ventajas y Desventajas
- Soldadura Termita (Alumino-térmica): Principios, Proceso, Equipos, Aplicaciones, Ventajas y Desventajas
- Soldadura por Fricción-Refinado (FSW): Funcionamiento, Aplicaciones y Principales Ventajas e Inconvenientes