



Mecanizado por Chorro de Agua y Chorro Abrasivo: Principios, Equipo, Aplicaciones, Pros y Contras
El mecanizado por chorro de agua (Water Jet Machining - WJM) y su variante chorro de agua abrasivo (Abrasive Water Jet Machining - AWJM) son procesos de erosión fría, ecológicos y versátiles que usan la energía cinética de un chorro de agua a ultra-alta presión (UHP) para cortar virtualmente cualquier material sin zona afectada térmicamente (ZAT).
Principio de Funcionamiento
Basado en erosión hidráulica. Agua a presión ultra-alta (3.000–4.000 bar, hasta 6.000 bar modernos) → boquilla orificio diamante/zafiro (0,1–0,4 mm) → chorro coherente velocidad 600–900 m/s (Mach 2–3). Energía cinética erosiona material en impacto. En AWJM, abrasivo (granate #80, Al₂O₃) inyectado en cámara mezcla → partículas aceleradas por chorro agua → erosión por micro-arranque/fractura frágil en materiales duros.
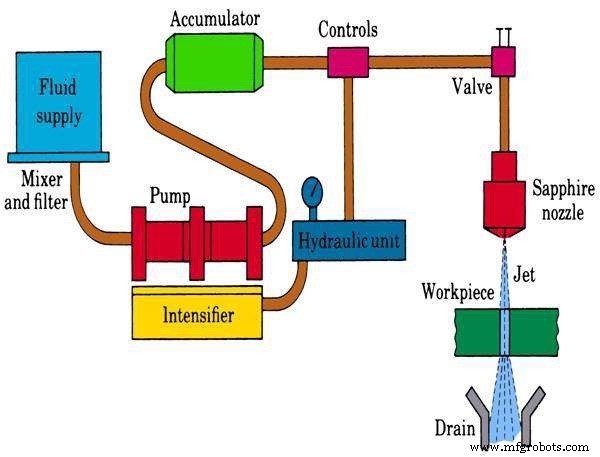
Equipamiento Principal (Sistema UHP)
1. Bomba Hidráulica Intensificadora (Intensifier Pump)
Corazón del sistema. Bomba hidráulica de pistones opuestos: aceite hidráulico (baja presión, gran área) → pistón intensificador (pequeña área) → agua (altísima presión). Relación áreas = relación presiones (ej. 20:1 → 200 bar aceite → 4.000 bar agua). Motor eléctrico 50–150+ kW (70–200 HP). Alternativa: Bombas de pistones directos (Direct Drive / Crankshaft) más eficientes energéticamente, menos mantenimiento, presión constante (sin pulsaciones).
2. Acumulador Hidráulico (Accumulator)
Depósito presión (vejiga/diafragma/pistón) con gas (N₂) pre-cargado. Funciones: amortiguar pulsaciones de bomba intensificadora, suministro instantáneo alto caudal en arranque/transitorios, estabilizar presión boquilla.
3. Sistema de Tubería UHP (High-Pressure Tubing)
Tubos acero inoxidable alta presión (HP tubing) 1/4"–3/8" OD, rosca cónica/cono 60° (autoclave, medium pressure). Longitudes hasta 50+ m. Mínimas pérdidas carga, flexibles (mangueras UHP) para cabezal robot/5 ejes.
4. Regulador de Caudal / Válvula On-Off (Flow Control / On-Off Valve)
Válvula aguja/bola accionada neumática/hidráulica/eléctrica. Controla: inicio/parada instantánea chorro (tiempos respuesta < 50 ms), modulación presión/caudal para perforación, esquinas, materiales variables.
5. Cabezal de Corte (Cutting Head) y Boquilla (Orifice / Nozzle)
- Boquilla Orificio (Orifice): Diamante, zafiro, rubí. 0,10–0,40 mm. Convierte presión → velocidad. Vida 100–500 h.
- Boquilla Mezcla (Mixing Tube / Focusing Tube): Solo AWJM. Carburo tungsteno, cerámica, diamante. 0,5–1,2 mm ID, 50–100 mm largo. Mezcla agua+abrasivo → chorro coherente. Vida 50–200 h (granate).
- Alimentador Abrasivo (Abrasive Hopper/Feeder): Dosificación volumétrica/vibratoria controlada CNC (0,2–1,0 kg/min granate #80).
6. Sistema Captación y Reciclaje (Catcher / Drain / Recycling)
Tanque agua + arena/abrasivo + virutas. Separación: sedimentación, ciclones, filtración. Agua recirculada (circuito cerrado con enfriador). Abrasivo usado → residuo no peligroso (granate inerte) o reciclado (costoso). Reduce ruido (cámara sumergida / under-water cutting).
Secuencia de Trabajo
- Agua depósito → bomba intensificadora (4 bar → 4.000 bar).
- Acumulador estabiliza/almacena energía.
- Tubería UHP → válvula control → cabezal.
- Boquilla orificio: presión → chorro 800 m/s.
- (AWJM) Inyección abrasivo en cámara mezcla → tubo focalizador.
- Chorro impacta pieza → erosión → corte.
- Captación → separación → recirculación agua.
Aplicaciones Principales
- Aeroespacial: Corte titanio, Inconel, compuestos CFRP/GFRP, paneles nido abeja, álabes (sin ZAT, sin tensiones).
- Automoción: Corte chapa, tubos, juntas, alfombras, parabrisas (WJM puro), desbarbado.
- Piedra / Construcción: Corte granito, mármol, cerámica, hormigón (reduce polvo sílice).
- Alimentación / Farmacéutica: Corte higiénico (WJM puro), porcionado.
- Electrónica / PCB: Despanelado, corte sustratos cerámicos, flex circuits.
- Mantenimiento / Desmantelamiento: Corte in-situ tuberías, tanques, estructuras (sin chispa/calor = seguridad ATEX).
- Arte / Arquitectura / Señalética: Corte decorativo metal, piedra, vidrio, espuma.
Ventajas y Desventajas
Ventajas
- Cero ZAT / Sin cambio propiedades: Ideal tratamientos térmicos finales, materiales sensibles, compuestos (sin deslaminado térmico).
- Ecológico: Sin humos, gases tóxicos, polvo (si sumergido), refrigerantes tóxicos. Agua + granate inerte.
- Acabado bueno: Ra 1,6–3,2 μm (corte calidad), sin rebaba significativa (corte calidad).
- Sin herramienta física: Sin desgaste, sin cambio herramienta, geometría libre (CNC 5 ejes, robot).
- Versatilidad material total: WJM: blandos (gomas, espumas, alimentos, papel, textiles). AWJM: duros (acero, Ti, Inconel, carburo, cerámica, piedra, vidrio, compuestos).
- Corta materiales reflectantes láser (Cu, Al pulido, Au) donde LBM falla.
- Coste operativo moderado (agua, electricidad, granate) vs LBM/EBM/EDM.
Desventajas
- No apto materiales hidrosensibles/degradables (Mg activo, algunos compuestos, electrónica desnuda, papel sin recubrir).
- MRR (Tasa remoción) BAJA vs fresado/EDM en metales gruesos. Corte lento en >25–50 mm acero.
- Coste capital ALTO (bomba UHP $50k–$200k+, cabezal 5 ejes, CNC, tanque, filtrado).
- Espesor limitado práctico: < 50–100 mm acero (tiempo/coste), < 200–300 mm blandos. Conicidad (taper) aumenta con espesor.
- Ruido alto (corte aire) → requiere cabina insonorizada / corte sumergido.
- Precisión posición ±0,05–0,1 mm (mejorable con control dinámico taper, 5 ejes).
WJM/AWJM es la navaja suiza del corte industrial: una máquina corta todo, en frío, limpio, preciso. Imprescindible en talleres modernos multi-material.
Proceso de manufactura
- Mecanizado por Haz Electrónico (EBM): Funcionamiento, Equipo, Aplicaciones y Análisis
- Mecanizado por Haz Láser (LBM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado por Chorro Abrasivo (AJM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado Ultrasónico (USM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Soldadura Ultrasónica: Principios, Proceso, Equipo, Aplicaciones y Análisis
- Mecanizado Electroquímico (ECM): Principios, Proceso, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado por Descarga Eléctrica (EDM): Principios, Proceso, Equipos, Ventajas y Desventajas
- Soldadura Electrolítica (Electroslag): Principios, Proceso, Aplicaciones, Ventajas y Desventajas
- Soldadura por Arco de Plasma (PAW): Principios, Tipos, Equipos, Aplicaciones, Ventajas y Desventajas
- Soldadura Termita (Alumino-térmica): Principios, Proceso, Equipos, Aplicaciones, Ventajas y Desventajas
- Soldadura por Fricción-Refinado (FSW): Funcionamiento, Aplicaciones y Principales Ventajas e Inconvenientes