



Mecanizado por Chorro Abrasivo (AJM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
El mecanizado por chorro abrasivo (Abrasive Jet Machining - AJM) es un proceso de erosión mecánica en frío donde un chorro de gas a alta velocidad transporta partículas abrasivas finas que impactan la pieza, removiendo material por micro-corte y fractura frágil. Ideal para materiales duros, frágiles, termo-sensibles y geometrías intrincadas donde el calor o las fuerzas mecánicas son inaceptables.
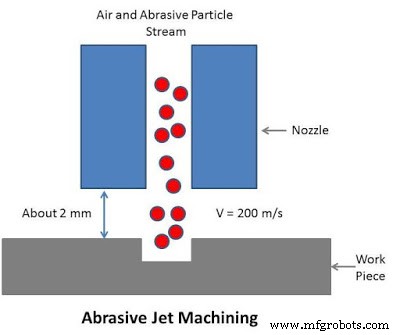
Principio: Erosión por Partículas Abrasivas
Gas comprimido (aire, N₂, CO₂) + abrasivo (Al₂O₃, SiC, B₄C, 10–50 μm) → mezclados en cámara → expandidos por boquilla convergente-divergente (Laval) → chorro supersónico (Mach 2–3, 200–300 m/s) → impacto pieza → remoción por: micro-corte (materiales dúctiles) + fractura frágil (materiales frágiles). Sin calor, sin fuerzas macroscópicas, sin ZAT.
Equipamiento Principal
1. Sistema Propulsión Gas (Gas Propulsion System)
- Compresor: Aire/ N₂/ CO₂ → 4–10 bar (alimentación).
- Filtro + Secador (Filtration & Drying): Crítico. Elimina agua, aceite, polvo → evita aglomeración abrasivo, obstrucción boquilla, contaminación pieza. Punto rocío < -40 °C.
- Regulador presión/caudal: Control preciso P₁ (cámara mezcla).
2. Alimentador Abrasivo (Abrasive Feeder)
- Tolva + tamiz vibrante (50–60 Hz, amplitud controlada) → dosificación volumétrica precisa.
- Relación mezcla (abrasivo/gas) controlada por frecuencia/amplitud vibración tamiz. Típico: 2–20 g/min abrasivo.
3. Partículas Abrasivas (Abrasive)
El "filo" del proceso. Selección crítica:
- Al₂O₃ (Alúmina): Uso general, dureza 9 Mohs, barato, forma angular/blocky. Corte metales, vidrio, cerámica.
- SiC (Carburo Silicio): Dureza 9,5, más afilado/frágil. Corte más rápido, vida boquilla menor. Vidrio, cerámica, semiconductores.
- B₄C (Boruro Boro): Dureza 9,5+, muy afilado. Corte rápido materiales ultra-duros. Coste alto.
- Granate (Almandina): Dureza 7,5–8, menos agresivo, para materiales blandos/sensibles, AWJM.
- Tamaño: 10–50 μm (malla 325–120). Fino = mejor acabado, menor MRR. Grueso = mayor MRR, peor acabado.
4. Boquilla de Corte (Cutting Nozzle)
- Material: Carburo Tungsteno (WC-Co) estándar. Vida ~30 h (desgaste erosivo interno).
- Geometría: Circular (estándar) o Rectangular (ranuras). Convergente-divergente (Laval) para expansión supersónica.
- Diámetro salida: 0,2–1,0 mm. Distancia standoff (boquilla-pieza): 0,5–2,0 mm (crítico: energía ∝ 1/d²).
5. Cámara de Mecanizado (Machining Chamber)
- Recinto estanco: contiene abrasivo, virutas, polvo, ruido.
- Sistema vacío/colector polvo (cyclone + filtro HEPA) → limpieza ambiente, recuperación abrasivo (opcional, difícil separar viruta).
- Iluminación, ventana observación, manipulador pieza (CNC X-Y-Z, rotación).
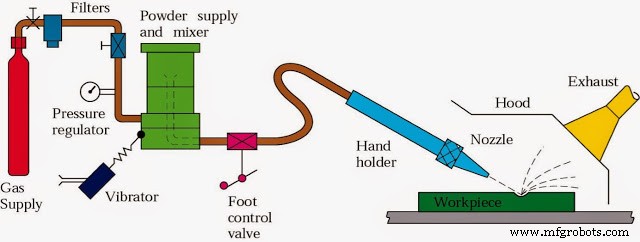
Secuencia de Trabajo
- Gas comprimido → filtro/secador → limpio/seco.
- Gas limpio → cámara mezcla.
- Alimentador → dosifica abrasivo (50 μm) en cámara mezcla.
- Mezcla gas+abrasivo → boquilla Laval → expansión supersónica (200–300 m/s).
- Standoff 1–2 mm → chorro impacta pieza.
- Partículas erosionan: micro-corte (dúctiles) / fractura frágil (frágiles).
- Cámara recoge usado → filtro/vacío → residuo.
Aplicaciones Típicas
- Taladrado / Corte materiales endurecidos (>60 HRC), carburos, cerámicas, donde herramienta convencional falla.
- Materiales frágiles/termo-sensibles: Vidrio, cuarzo, zafiro, mica, cerámicas, semiconductores (Si, GaAs), piezoeléctricos. Sin grietas térmicas.
- Fabricación dispositivos electrónicos: Micromecanizado sustratos, recorte encapsulados, desbarbado micro-orificios.
- Desbarbado zonas críticas: Orificios intersección, ranuras internas, aristas inaccesibles en piezas complejas.
- Grabado / Marcado / Limpieza superficies: Arte, identificación, restauración, eliminación recubrimientos.
Ventajas y Desventajas
Ventajas
- Acabado superficial excelente (Ra 0,2–0,8 μm posible).
- Cero calor / Sin ZAT / Sin tensiones térmicas → ideal piezas tratadas térmicamente, precisas, frágiles.
- Sin vibraciones macroscópicas (fuerza impacto partícula ~ μN) → sujeción simple, piezas delicadas.
- Coste inicial BAJO vs EDM, LBM, EBM, ECM, USM. Equipo simple: compresor, filtro, alimentador, boquilla, cámara. $5k–$50k.
- Secciones delgadas / paredes finas mecanizables sin deformación (fuerza ≈ 0).
- Geometrías complejas accesibles (chorro flexible, CNC 5 ejes).
Desventajas
- MRR (Tasa Remoción Material) MUY BAJA (mm³/min). Lento para volumen significativo. Solo acabado/detalle/micro.
- Incrustación abrasivo en metales blandos/ductiles (Al, Cu, Pb, plásticos) → contaminación, fallo funcional. No apto materiales blandos.
- Vida boquilla CORTA (WC ~30 h, cerámica/diamante >100 h). Coste recurrente boquillas.
- Abrasivo NO reutilizable (contaminado viruta, redondeado, fracturado). Coste consumible continuo (granate/Al₂O₃ $0,5–2/kg).
- No mecaniza materiales dúctiles blandos (goma, plásticos blandos, Pb, Sn, Al puro) → partícula rebota/incrusta, no erosiona.
- Precisión dimensional moderada (±0,05–0,1 mm) por divergencia chorro, desgaste boquilla, vibración.
- Ruido y polvo (requiere cámara sellada + extracción).
AJM ocupa un nicho valioso: micro-mecanizado y acabado de materiales duros/frágiles/termo-sensibles a bajo coste capital. Complementa a EDM (solo conductores), LBM (calor, reflectividad), USM (solo frágiles, más lento), WJM (agua no deseada).
Proceso de manufactura
- Mecanizado por Chorro de Agua y Chorro Abrasivo: Principios, Equipo, Aplicaciones, Pros y Contras
- Mecanizado por Haz Electrónico (EBM): Funcionamiento, Equipo, Aplicaciones y Análisis
- Mecanizado por Haz Láser (LBM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado Ultrasónico (USM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Soldadura Ultrasónica: Principios, Proceso, Equipo, Aplicaciones y Análisis
- Mecanizado Electroquímico (ECM): Principios, Proceso, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado por Descarga Eléctrica (EDM): Principios, Proceso, Equipos, Ventajas y Desventajas
- Soldadura Electrolítica (Electroslag): Principios, Proceso, Aplicaciones, Ventajas y Desventajas
- Soldadura por Arco de Plasma (PAW): Principios, Tipos, Equipos, Aplicaciones, Ventajas y Desventajas
- Soldadura Termita (Alumino-térmica): Principios, Proceso, Equipos, Aplicaciones, Ventajas y Desventajas
- Soldadura por Fricción-Refinado (FSW): Funcionamiento, Aplicaciones y Principales Ventajas e Inconvenientes