



Mecanizado Electroquímico (ECM): Principios, Proceso, Equipo, Aplicaciones, Ventajas y Desventajas
El mecanizado electroquímico (Electrochemical Machining - ECM) es un proceso de remoción de material por disolución anódica controlada (ley de Faraday) sin contacto herramienta-pieza, sin fuerzas mecánicas, sin calor, sin desgaste herramienta, y con acabado superficial excepcional. Es el inverso del galvanoplastia (electroplating). Ideal para materiales duros/difíciles, geometrías complejas, superficies críticas y ausencia de tensiones residuales.
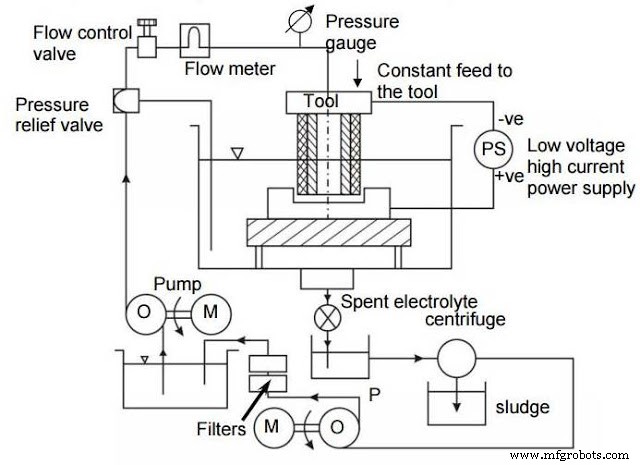
Principio: Ley de Faraday de la Electrólisis
Dos electrodos en electrolito conductor + DC alta corriente / baja tensión → iones metálicos disueltos del ánodo (pieza) migran hacia cátodo (herramienta) → reaccionan con iones electrolito → forman precipitados (lodos) removidos por flujo electrolito. Herramienta (Cátodo) NO se consume (teóricamente). Forma herramienta = negativa de cavidad deseada. Gap inter-electrodo (IEG) crítico: 0,1–0,5 mm (controlado por servo-sistema).
Reacciones típicas (Acero bajo C / NaCl acuoso):
En electrolito: NaCl ↔ Na⁺ + Cl⁻ ; H₂O ↔ H⁺ + OH⁻
Cátodo (Herramienta): 2H⁺ + 2e⁻ → H₂↑ (gas hidrógeno evoluciona)
Ánodo (Pieza): Fe → Fe²⁺ + 2e⁻ (disolución hierro)
Precipitación lodos: Fe²⁺ + 2Cl⁻ → FeCl₂ (soluble) ; Fe²⁺ + 2OH⁻ → Fe(OH)₂↓ (lodo)
FeCl₂ + 2OH⁻ → Fe(OH)₂↓ + 2Cl⁻ (regenera Cl⁻)
Remoción atómica capa a capa → acabado espejo (Ra 0,05–0,2 μm), sin ZAT, sin tensiones, sin rebaba.
Equipamiento Principal
1. Fuente Alimentación DC Especializada (DC Power Supply)
- Corriente MUY ALTA: 10.000–50.000 A (hasta 100 kA).
- Tensión MUY BAJA: 10–25 V (evita arco, chispa, paso a electrólisis agua parasitaria).
- Onda: Suave (ripple < 1–3%) → rectificadores SCR (tiristores) 12/24 pulsos + filtrado LC masivo. Conversión 3-fase AC → DC.
- Control: Corriente constante / Tensión constante / Perfiles programados (rampas, pulsos). Regulación gap (servo).
2. Sistema Electrolito: Suministro, Filtración, Control T° (Electrolyte System)
- Electrolito: NaCl (salmuera 15–25% p/v) estándar. NaNO₃ (nitrato sodio) para aceros inox/aleaciones Ni (evita corrosión por cloruros). Soluciones propietarias optimizadas.
- Caudal ALTO: 100–1.000+ L/min a alta presión (10–50 bar) a través gap → elimina lodos, calor, productos reacción, mantiene conductividad/composición uniforme.
- Componentes: Tanque (500–10.000+ L), bombas centrífugas multi-etapa, intercambiadores calor (control T° ±1 °C), filtros (cartucho, banda, ciclón) para lodos, medidores conductividad/pH, dosificación aditivos, tuberías: Acero Inox 316L, PRFV (fibra vidrio), Plástico revestido.
- Capacidad tanque: ~500 gal (1.900 L) por 10.000 A corriente.
3. Herramienta (Cátodo) y Sistema Avance (Tool & Feed System)
- Material: Conductor, resistente corrosión electrolito, alta conductividad térmica, mecanizable. Cobre, Latón, Bronce, Acero Inox 316, Grafito, Carburo cementado, Aleaciones Ni.
- Aislamiento selectivo: Áreas herramienta NO trabajadoras recubiertas (epoxi, PTFE, caucho, cerámica) → evitan disolución parásita → precisión dimensional.
- Precisión herramienta = Precisión pieza. Fabricación: EDM, fresado 5 ejes, pulido.
- Sistema avance (Tool Feed): Servo-hidráulico/eléctrico de alta resolución (0,1–1 μm) → mantiene IEG constante (0,1–0,5 mm) contra fuerza hidrodinámica electrolito + reacción electroquímica. Control: brecha (gap), corriente, tensión, fuerza.
4. Pieza (Ánodo) y Sujeción (Workpiece & Workholding)
- Requisito ABSOLUTO: Conductividad eléctrica alta. Solo metales/aleaciones conductoras. No cerámicas, compuestos, plásticos, semiconductores (salvo dopados).
- Sujeción: No conductora (plástico, cerámica, composite) O conductora pero aislada eléctricamente de máquina. Sujeción hidráulica/neumática/mecánica/al vacío. Contacto eléctrico dedicado (cepillos, pines) a pieza → ánodo.
Funcionamiento Detallado (Ejemplo: Acero Bajo Carbono / NaCl)
- Electrolito NaCl elegido: sin depósito en cátodo (H₂ gas), forma lodos Fe(OH)₂/FeCl₂ solubles/filrables.
- Herramienta → Cátodo (-). Pieza → Ánodo (+). Gap 0,2 mm. Flujo electrolito alto presión.
- DC 20.000 A, 15 V aplicado.
- Disociación iónica: Na⁺, Cl⁻, H⁺, OH⁻.
- H⁺ migra a cátodo → H₂↑ (burbujea, sale sistema).
- En ánodo (pieza): Fe → Fe²⁺ + 2e⁻ (disolución atómica uniforme).
- Fe²⁺ reacciona con Cl⁻/OH⁻ → FeCl₂ (soluble) / Fe(OH)₂↓ (lodo).
- Lodos arrastrados por flujo electrolito → filtro/ciclón → tanque.
- Herramienta avanza (feed) manteniendo gap → forma cavidad = negativo herramienta.
- Proceso continúa hasta profundidad/cota programada.
Aplicaciones Características
- Álabes / Rotores turbina (discos, palas): Perfiles aerodinámicos complejos, canales refrigeración internos, materiales superaleaciones (Inconel, René, Mar-M, CMSX monocrystal) imposibles fresar/EDM económicamente.
- Ranurado colletes de pared delgada / Tubos: Sin fuerzas → sin deformación/ovalización.
- Perfiles internos complejos (levas internas, engranajes internos, perfiles larga longitud).
- Anillos satélite, bielas, engranajes, perfiles largos.
- Desbarbado electroquímico (ECD) de intersecciones orificios, aristas inaccesibles (múltiples piezas simultáneo).
- Pulido electroquímico (ECP) para acabado espejo, pasivación, eliminación recast EDM.
- Micro-ECM: Micro-orificios, micro-canales, MEMS, boquillas inyección, stents médicos (acero inox, Nitinol).
Ventajas y Desventajas
Ventajas
- Mecaniza CUALQUIER conductor, INDEPENDIENTE de dureza, tenacidad, resistencia (acero endurecido 65 HRC, carburo ligado, superaleaciones, Ti, W, Mo).
- CERO desgaste herramienta (teórico) → una herramienta = miles de piezas. Coste herramienta amortizado.
- Acabado SUPERFICIAL EXCEPCIONAL (Ra 0,05–0,2 μm, sin estrías, sin recast, sin ZAT). A menudo elimina pulido/rectificado.
- Cero fuerzas mecánicas / Cero calor / Cero tensiones residuales → piezas delgadas, precisas, termo-sensibles, pre-acabadas.
- Geometrías complejas 3D (cavidades, canales curvos, superficies libres) accesibles.
- Alta MRR en área grande (vs EDM/LBM) para desbaste electroquímico (ECG - Electrochemical Grinding combina ECM + rueda abrasiva).
Desventajas
- Coste capital MUY ALTO ($500k–$5M+): fuente DC masiva, sistema electrolito industrial, máquina servo-rígida, seguridad, medio ambiente.
- Diseño y utillaje COMPLEJOS (herramienta forma negativa, aislamiento selectivo, simulaciones campo/corriente, gestión lodos).
- Propiedades fatiga superficie PUEDEN DEGRADARSE (capa superficial alterada, hidrógeno absorbido, micro-fisuración por H₂) → requiere post-proceso (pulido, granallado, temple) en crítico fatiga.
- SOLO materiales conductores eléctricamente.
- NO mecaniza agujeros ciegos / cavidades cerradas (flujo electrolito + evacuación lodos imposible).
- Espacio y planta GRANDES (tanques, filtración, tratamiento residuos, ventilación H₂, seguridad eléctrica).
- Residuos: lodos metálicos (peligrosos), electrolito gastado (salino) → tratamiento ambiental costoso.
- Corrosión herramienta/máquina/instalación → materiales construcción caros (Inox, PRFV, plásticos).
ECM es tecnología de élite para alta productividad en materiales imposibles y geometrías complejas (aeroespacial: palas turbina, blisks; médica: stents, implantes; automotriz: engranajes, árboles levas; herramientería: matrices, desbarbado). Su coste la restringe a alto valor añadido. ECG (Electrochemical Grinding) híbrido ECM+abrasivo extiende a cerámicas conductoras y mejora MRR/acabado.
Proceso de manufactura
- Mecanizado por Chorro de Agua y Chorro Abrasivo: Principios, Equipo, Aplicaciones, Pros y Contras
- Mecanizado por Haz Electrónico (EBM): Funcionamiento, Equipo, Aplicaciones y Análisis
- Mecanizado por Haz Láser (LBM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado por Chorro Abrasivo (AJM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado Ultrasónico (USM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Soldadura Ultrasónica: Principios, Proceso, Equipo, Aplicaciones y Análisis
- Mecanizado por Descarga Eléctrica (EDM): Principios, Proceso, Equipos, Ventajas y Desventajas
- Soldadura Electrolítica (Electroslag): Principios, Proceso, Aplicaciones, Ventajas y Desventajas
- Soldadura por Arco de Plasma (PAW): Principios, Tipos, Equipos, Aplicaciones, Ventajas y Desventajas
- Soldadura Termita (Alumino-térmica): Principios, Proceso, Equipos, Aplicaciones, Ventajas y Desventajas
- Soldadura en Estado Sólido: Principios, Tipos, Aplicaciones, Ventajas y Desventajas