



Mecanizado Electroquímico (ECM): Principios, Equipamiento, Beneficios, Desventajas y Aplicaciones Prácticas
Mecanizado Electroquímico (ECM) es un proceso en el que se usa proceso electroquímico para remover material de la pieza. En el proceso, la pieza se toma como ánodo y la herramienta como cátodo. Los dos electrodos, pieza y herramienta, se sumergen en un electrolito (como NaCl). Al aplicar voltaje entre los dos electrodos, comienza la remoción de material de la pieza. La pieza y la herramienta se colocan muy cerca sin tocarse. En ECM la remoción ocurre a nivel atómico, produciendo acabado espejo.
- Este proceso solo mecaniza materiales conductores.
Principio de Funcionamiento
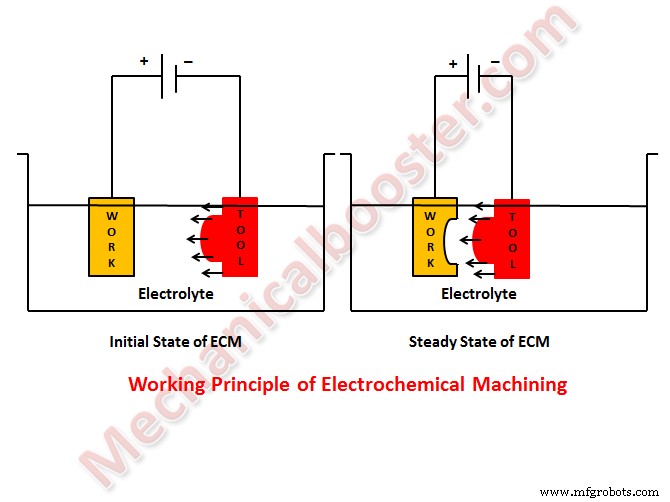
El funcionamiento de ECM es opuesto al proceso de recubrimiento o deposición electroquímica o galvánica.
Durante el proceso, las reacciones ocurren en los electrodos: ánodo (pieza) y cátodo (herramienta) y dentro del electrolito.
Tomemos ejemplo de mecanizar acero bajo en carbono, compuesto principalmente de aleaciones férricas (Fe). Generalmente usamos solución salina neutra de cloruro de sodio (NaCl) como electrolito para mecanizar aleaciones férricas. La disociación iónica de NaCl y agua ocurre en el electrolito como se muestra.
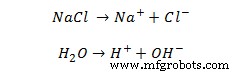
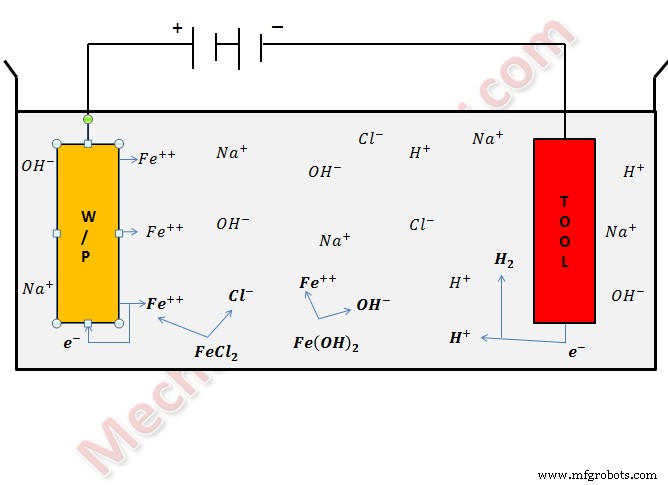
Al aplicar diferencia de potencial, comienza el movimiento de iones entre herramienta y pieza. Los iones positivos se mueven hacia la herramienta (cátodo) y los negativos hacia la pieza.
Lea También:
- Mecanizado Ultrasónico (USM) – Partes Principales, Principio, Ventajas y Desventajas con Aplicación
- Mecanizado por Chorro de Agua – Principio, Ventajas y Desventajas con Aplicación
- Mecanizado por Haz Láser – Partes Principales, Principio, Funcionamiento con Aplicación
En el cátodo, los iones de hidrógeno toman electrones y se convierten en gas hidrógeno.
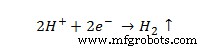
De la misma forma, los átomos de hierro salen del ánodo (pieza) como iones Fe++.
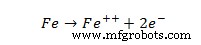
Dentro del electrolito, los iones de sodio se combinan con iones hidroxilo formando hidróxido de sodio y los iones férricos se combinan con iones cloruro formando cloruro ferroso. También los iones de hierro se combinan con hidroxilo formando hidróxido de hierro.
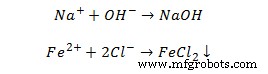
En el electrolito, se producen FeCl2 y Fe(OH)2 que precipitan como lodo y se sedimentan. Así el material se remueve de la pieza como lodo.
Las diversas reacciones en el proceso ECM se muestran en la figura.
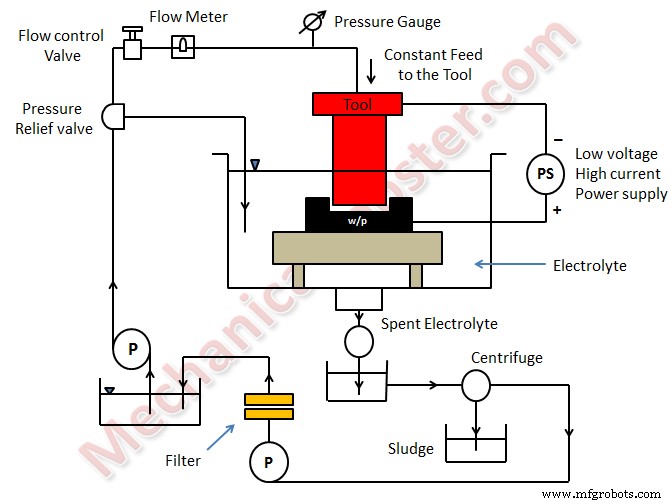
El sistema ECM tiene los siguientes módulos o Equipamiento Principal
- Fuente de Alimentación
- Sistema de filtración y suministro de electrolito
- Sistema de avance de herramienta
- Tanque de Trabajo
Funcionamiento del Mecanizado Electroquímico
- Primero, la pieza se ensambla en el dispositivo y la herramienta se acerca. Ambas se sumergen en electrolito adecuado.
- Después, se aplica diferencia de potencial entre pieza (ánodo) y herramienta (cátodo). Comienza la remoción de material como se discutió.
- El sistema de avance de herramienta la acerca a la pieza y mantiene siempre el espacio requerido. El material sale como iones positivos y se combina con iones del electrolito precipitando como lodo. Gas hidrógeno se libera en el cátodo durante el mecanizado.
- Como la disociación del material ocurre a nivel atómico, da excelente acabado superficial.
- El lodo del tanque se saca y separa del electrolito. El electrolito tras filtración vuelve al tanque para el proceso ECM.
- Qué es Mecanizado por Arco de Plasma (PAM) y Cómo Funciona
- Qué es Mecanizado por Descarga Eléctrica (EDM) y Cómo Funciona
- Cómo Funciona el Proceso de Mecanizado por Haz de Electrones
Aplicación
- El proceso ECM se usa para hundimiento de matrices, perfilado y contorneado, taladrado, rectificado, trepanado y micro-mecanizado.
- Se usa para mecanizar álabes de turbinas de vapor dentro de límites cerrados.
Ventajas
- Desgaste de herramienta insignificante.
- Partes complejas y curvaturas cóncavas pueden producirse fácilmente usando herramientas convexas y cóncavas.
- No se producen fuerzas ni tensiones residuales, porque no hay contacto directo entre herramienta y pieza.
- Se produce excelente acabado superficial.
- Se genera poco calor.
Desventajas
- Riesgo de corrosión para herramienta, pieza y equipo aumenta con electrolitos salinos y ácidos.
- ECM solo mecaniza materiales eléctricamente conductores.
- Alto consumo de energía.
- Alta inversión inicial.
Parámetros del Proceso
| Nº | Parámetros | Valores |
| 1. | Fuente de Alimentación | |
| Tipo | Corriente Continua | |
| Voltaje | 2 a 35 V | |
| Corriente | 50 a 40,000 A | |
| Densidad de Corriente | 0.1 A/mm² a 5 A/mm² | |
| 2. | Electrolito | |
| Material | NaCl y NaNO3 | |
| Temperatura | 20°C a 50°C | |
| Caudal | 20 lpm/100 A corriente | |
| Presión | 0.5 a 20 bar | |
| Dilución | 100 g/l a 500 g/l | |
| 3. | Espacio de Trabajo | 0.1 mm a 2 mm |
| 4. | Sobrecorte (Overcut) | 0.2 mm a 3 mm |
| 5. | Velocidad de Avance | 0.5 mm/min a 15 mm/min |
| 6. | Material del Electrodo | Cobre, latón y bronce |
| 7. | Rugosidad Superficial (Ra) | 0.2 a 1.5 μm |
Tecnología Industrial
- Mecanizado por Chorro de Agua y Chorro Abrasivo: Principios, Equipo, Aplicaciones, Pros y Contras
- Mecanizado por Haz Electrónico (EBM): Funcionamiento, Equipo, Aplicaciones y Análisis
- Mecanizado por Haz Láser (LBM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado por Chorro Abrasivo (AJM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado Ultrasónico (USM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Soldadura Ultrasónica: Principios, Proceso, Equipo, Aplicaciones y Análisis
- Mecanizado Electroquímico (ECM): Principios, Proceso, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado por Descarga Eléctrica (EDM): Principios, Proceso, Equipos, Ventajas y Desventajas
- Soldadura Electrolítica (Electroslag): Principios, Proceso, Aplicaciones, Ventajas y Desventajas
- Soldadura Termita (Alumino-térmica): Principios, Proceso, Equipos, Aplicaciones, Ventajas y Desventajas
- Mecanizado Electroquímico (ECM): Cinemática, Dinámica y Diseño de Herramienta Desmitificados