



Mecanizado por Descarga Eléctrica (EDM): Principios, Proceso, Equipos, Ventajas y Desventajas
Mecanizado por Descarga Eléctrica (EDM)
El mecanizado por descarga eléctrica (EDM) es un proceso de mecanizado no convencional que utiliza chispas eléctricas para eliminar material de una pieza de trabajo conductora. A diferencia del mecanizado tradicional, no hay contacto físico entre la herramienta (electrodo) y la pieza; la erosión se produce mediante descargas eléctricas controladas.
Principio de Funcionamiento
El EDM se basa en el fenómeno de la erosión por chispa. Cuando se aplica un voltaje alto y pulsante entre el electrodo y la pieza (ambos sumergidos en un fluido dieléctrico), se genera una chispa que alcanza temperaturas extremadamente altas (8.000–12.000 °C). Esta energía térmica funde y vaporiza microscópicas porciones de metal tanto de la pieza como del electrodo, creando la geometría deseada.
Requisitos fundamentales:
- Tanto la pieza como el electrodo deben ser materiales conductores de electricidad.
- El proceso se realiza sumergido en fluido dieléctrico (aceite o agua desionizada).
- Un servomecanismo mantiene una distancia minúscula (gap) entre electrodo y pieza, del orden de micrómetros.
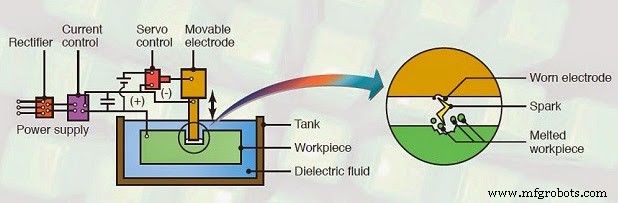
Equipos Principales
Fuente de Alimentación
Genera pulsos de corriente de alta frecuencia y voltaje controlado. Los parámetros (voltaje, corriente, duración del pulso, tiempo de pausa) determinan la velocidad de mecanizado, el acabado superficial y el desgaste del electrodo.
Sistema de Fluido Dieléctrico y Lavado
El fluido dieléctrico cumple tres funciones críticas:
- Actúa como aislante hasta que se alcanza el voltaje de ruptura para iniciar la chispa.
- Enfría la zona de mecanizado y solidifica las partículas fundidas.
- Arrastra las partículas erosionadas (lavado) para evitar cortocircuitos y puentes metálicos.
Electrodos y Sistemas de Sujeción
El material del electrodo se elige según la relación de desgaste (pieza/electrodo), facilidad de fabricación y costo. Materiales comunes:
- Grafito: excelente maquinabilidad, bajo desgaste, ideal para formas complejas.
- Cobre: alta conductividad, buen acabado, usado en acabado fino.
- Aleaciones de cobre-tungsteno, plata-tungsteno: mayor resistencia al desgaste.
- Acero, hierro fundido: para aplicaciones específicas de bajo costo.
Pieza de Trabajo y Sujeción
Cualquier material conductor puede mecanizarse, independientemente de su dureza. Esto permite mecanizar aceros endurecidos, carburos y superaleaciones tras su tratamiento térmico, evitando deformaciones por calor.
Proceso de Trabajo
- La pieza y el electrodo se sumergen en el fluido dieléctrico.
- El servomecanismo aproxima el electrodo hasta mantener el gap óptimo (espesor de un cabello humano).
- El electrodo tiene la forma negativa (complementaria) de la cavidad a producir.
- Los pulsos de corriente generan chispa controlada; el metal se elimina por erosión y evaporación.
- El fluido dieléctrico, bajo presión o succión, elimina continuamente las partículas.
- Se produce un overcut (holgura lateral) que hace la cavidad ligeramente mayor que el electrodo; debe compensarse en el diseño.
Ventajas y Desventajas
Ventajas
- Mecaniza cualquier material conductor, sin importar su dureza.
- Permite geometrías complejas, cavidades profundas, esquinas vivas y paredes delgadas sin esfuerzos mecánicos.
- Proceso sin rebabas; acabados superficiales finos (Ra < 0,2 µm) en pasadas de acabado.
- No hay fuerzas de corte mecánicas; ideal para piezas frágiles o delgadas.
Desventajas
- Desgaste del electrodo (especialmente en desbaste), que limita la precisión dimensional.
- Velocidad de eliminación de material baja comparada con fresado o torneado.
- Solo materiales conductores; no apto para cerámicas, plásticos o compuestos no conductores.
- Costo de equipos y operación elevado; requiere operarios especializados.
- Zona afectada por calor (recapa blanca) en la superficie que puede requerir eliminación posterior.
El EDM es indispensable en la fabricación de moldes, matrices, herramientas de corte, componentes aeroespaciales y médicos donde la dureza del material o la complejidad geométrica impiden el mecanizado convencional.
Proceso de manufactura
- Mecanizado por Chorro de Agua y Chorro Abrasivo: Principios, Equipo, Aplicaciones, Pros y Contras
- Mecanizado por Haz Electrónico (EBM): Funcionamiento, Equipo, Aplicaciones y Análisis
- Mecanizado por Haz Láser (LBM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado por Chorro Abrasivo (AJM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado Ultrasónico (USM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Soldadura Ultrasónica: Principios, Proceso, Equipo, Aplicaciones y Análisis
- Mecanizado Electroquímico (ECM): Principios, Proceso, Equipo, Aplicaciones, Ventajas y Desventajas
- Soldadura Electrolítica (Electroslag): Principios, Proceso, Aplicaciones, Ventajas y Desventajas
- Soldadura por Arco de Plasma (PAW): Principios, Tipos, Equipos, Aplicaciones, Ventajas y Desventajas
- Soldadura Termita (Alumino-térmica): Principios, Proceso, Equipos, Aplicaciones, Ventajas y Desventajas
- Soldadura por Fricción-Refinado (FSW): Funcionamiento, Aplicaciones y Principales Ventajas e Inconvenientes