



Proceso de Extrusión: Funcionamiento, Tipos (Directa, Indirecta, Hidrostática), Aplicaciones, Ventajas y Desventajas
Extrusión de Metales (Metal Extrusion)
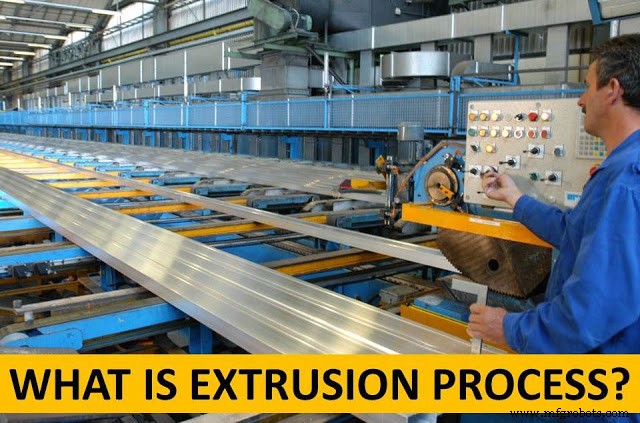
La extrusión es un proceso de conformado por compresión donde un lingote (billet) caliente o frío es forzado a través de una matriz (die) de menor sección, adoptando su forma. La fuerza compresiva permite grandes reducciones en una sola pasada (ratio extrusión 10:1–100:1+), superior al estirado (tracción). Materiales principales: Al, Mg, Cu, aceros, Ti, Ni, polímeros. Perfiles complejos, tubos, barras, perfiles estructurales.
Principio de Funcionamiento
- Billet (lingote cilíndrico) calentado (extrusión en caliente) o a temperatura ambiente (frío).
- Colocado en contenedor (container) de prensa de extrusión (tipo pistón-cilindro).
- Vástago/émbolo (ram/stem) aplica fuerza compresiva axial.
- Metal fluye plásticamente a través de orificio de matriz (die) → perfil extruido.
- Corte a longitud; tratamiento térmico (envejecido T5/T6 para Al); estirado/enderezo; corte final.
Tipos de Extrusión por Dirección de Flujo
Extrusión Directa (Direct / Forward Extrusion)
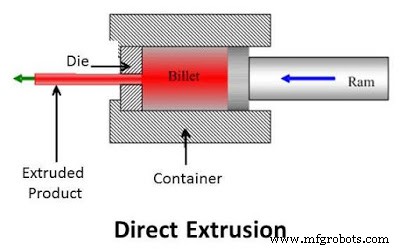
Billet empujado en misma dirección que avance del vástago hacia matriz fija en frontal. Fricción billet-contenedor alta → fuerza mayor (factor 1,5–2× vs indirecta). Versátil: perfiles sólidos, huecos (mandril puente/araña), tubos. Estándar industrial.
Extrusión Indirecta / Inversa (Indirect / Backward Extrusion)
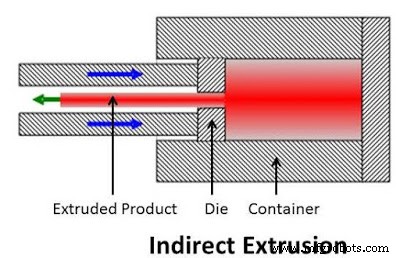
Matriz montada en vástago hueco; vástago avanza sobre billet estacionario (o billet avanza contra matriz). Flujo metal opuesto a movimiento vástago. Sin fricción billet-contenedor → fuerza 30–50 % menor; mayor velocidad, mejor acabado, menos desgaste contenedor. Limitado a perfiles sólidos y tubos con mandril fijo; longitud limitada por vástago hueco.
Extrusión Hidrostática (Hydrostatic Extrusion)
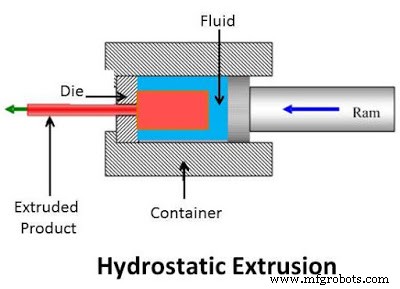
Billet rodeado por fluido a alta presión (aceites vegetales/sintéticos, 1–2 GPa) en cámara sellada. Vástago presiona fluido → presión hidrostática uniforme en billet → fluye por matriz. Fricción billet-contenedor eliminada (billet no toca pared). Permite extruir materiales frágiles, alta relación extrusión, billetes largos. Desafíos: sellado alta presión, fugas, control velocidad, contaminación fluido.
Clasificación por Temperatura
Extrusión en Caliente (Hot Extrusion)
T > Trec (0,5–0,7 T_fusión). Al: 350–500 °C; Acero: 1.100–1.300 °C; Ti: 900–1.100 °C.
- Ventajas: Fuerza baja, ductilidad alta, grandes reducciones, sin endurecimiento, matrices duran más (menor presión).
- Desventajas: Oxidación/escama superficie (mal acabado), desgaste matriz alto, tolerancias laxas, requiere tratamiento térmico posterior.
Extrusión en Frío (Cold Extrusion)
T ambiente (o ligeramente calentado < Trec). Al, Cu, aceros bajos C, aceros inox.
- Ventajas: Acabado excelente (Ra 0,4–1,6 µm), tolerancias ajustadas (IT 8–10), propiedades mejoradas (endurecimiento), sin oxidación.
- Desventajas: Fuerza muy alta (prensas 10.000–50.000 t), endurecimiento limita reducción/pasada, requiere recocidos intermedios, lubricación crítica (fosfatado + jabón / polímeros).
Aplicaciones
- Construcción/Arquitectura: perfiles Al (ventanas, puertas, muros cortina, barandillas, disipadores).
- Automoción: chasis, subchasis, parachoques, conductos, tubos estructurales (Al 6xxx, 7xxx).
- Transporte ferroviario/aero: perfiles Al/Ti estructurales, paneles sándwich.
- Eléctrica: barras colectoras (busbars) Cu/Al, disipadores, carcasa conectores.
- Bienes consumo: latas bebida (Al, impacto en frío / drawing & ironing), tubos colapsibles (pasta dental, cosméticos), cartuchos.
- Plásticos/polímeros: extrusión tornillo (single/twin screw) —proceso distinto, continuo, para perfiles, tubería, película, filamento.
Ventajas y Desventajas Generales
Ventajas
- Ratio extrusión alto (A_billet / A_extrudado): 10:1 a > 100:1 (forma compleja en 1 paso).
- Geometrías transversales complejas y variables (huecos múltiples, nervios, cámaras) imposibles en laminación.
- Apto para materiales frágiles en caliente (hierro fundido, intermetálicos) y dúctiles en frío.
- Propiedades mecánicas superiores en extrusión en frío (endurecimiento, grano alargado dirección extrusión).
- Near-net-shape: mínimo mecanizado posterior.
Desventajas
- Inversión inicial muy alta: prensas (1.000–50.000 t), contenedores, matrices, hornos, manipulación.
- Fuerza compresiva extrema; diseño de herramienta y contenedor crítico (fatiga, fractura).
- Longitud limitada por longitud billet y fricción (directa) o vástago hueco (indirecta).
- Variación de propiedades a lo largo de pieza extruida (efecto "dead metal zone", gradiente T).
- Coste matriz alta para perfiles complejos; vida limitada (desgaste, fisuración térmica).
La extrusión, especialmente de aluminio, es el proceso dominante para perfiles estructurales ligeros de geometría compleja; la extrusión en frío (cold forging/extrusion) produce componentes de precisión net-shape de alta resistencia para automoción y mecánica de precisión.
Proceso de manufactura
- Mecanizado No Convencional: Requisitos, Tipos, Ventajas y Desventajas
- Mecanizado por Haz Electrónico (EBM): Funcionamiento, Equipo, Aplicaciones y Análisis
- Mecanizado por Chorro Abrasivo (AJM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Soldadura Ultrasónica: Principios, Proceso, Equipo, Aplicaciones y Análisis
- Soldadura Electrolítica (Electroslag): Principios, Proceso, Aplicaciones, Ventajas y Desventajas
- Soldadura por Arco de Plasma (PAW): Principios, Tipos, Equipos, Aplicaciones, Ventajas y Desventajas
- Soldadura en Estado Sólido: Principios, Tipos, Aplicaciones, Ventajas y Desventajas
- Soldadura por Forja: Principios, Técnicas, Usos, Ventajas y Desventajas
- Máquinas de Inyección de Plástico: Diseño, Operación, Aplicaciones, Pros y Contras
- Proceso de Extrusión: Principios, Tipos, Aplicaciones y Perspectivas Expertas
- Extrusión Explicada: Proceso, Tipos y Aplicaciones Prácticas