



Extrusión Explicada: Proceso, Tipos y Aplicaciones Clave
¿Qué es la Extrusión?
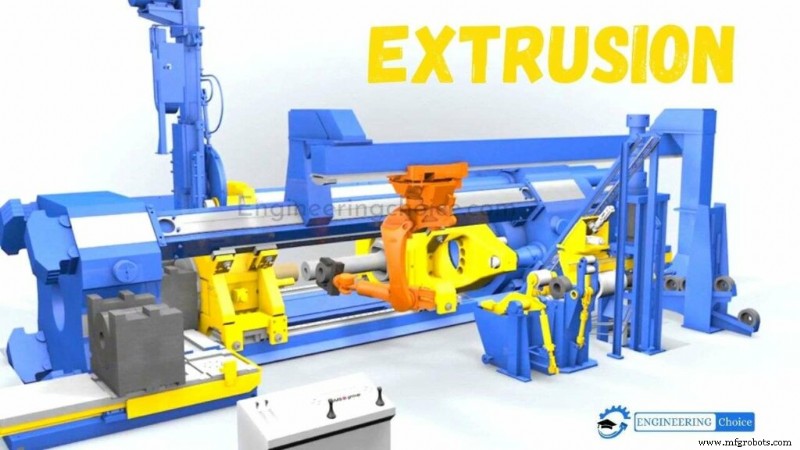
La extrusión es un proceso para crear objetos de perfil transversal fijo empujando material a través de una matriz (die) del perfil transversal deseado. Sus dos ventajas principales sobre otros procesos son: capacidad de crear secciones transversales muy complejas; y trabajar materiales frágiles, ya que el material solo encuentra esfuerzos compresivos y de cizallamiento. También crea excelente acabado superficial y da considerable libertad de forma en el diseño.
El estirado (drawing) es proceso similar, usando la resistencia a tracción del material para jalárlo a través de la matriz. Limita el cambio en un solo paso, por lo que se limita a formas simples, y usualmente se necesitan múltiples etapas. El estirado es la forma principal de producir alambre. Barras y tubos metálicos también se estiran a menudo.
La extrusión puede ser continua (teóricamente produciendo material indefinidamente largo) o semicontinua (produciendo muchas piezas). Puede hacerse con material en caliente o en frío. Materiales comúnmente extruidos: metales, polímeros, cerámicas, hormigón, arcilla de modelar, alimentos. Los productos se llaman extruidos.
También llamado "agujereado", cavidades huecas en material extruido no pueden producirse con matriz plana simple porque no habría forma de soportar la barrera central. En su lugar, la matriz asume forma de bloque con profundidad, comenzando con perfil que soporta la sección central.
La forma de la matriz cambia internamente a lo largo de su longitud hasta la forma final, con las piezas centrales suspendidas soportadas desde la parte trasera. El material fluye alrededor de los soportes y se fusiona para crear la forma cerrada deseada.
La extrusión de metales también puede aumentar su resistencia.
Características de la Extrusión
- Capaz de crear secciones transversales complejas y uniformes a lo largo de toda la longitud del extruido
- Factores que afectan calidad: diseño de matriz, relación de extrusión, temperatura del lingote, lubricación, velocidad de extrusión. Consulte guía de diseño para extrusión directa de metal, "Cómo diseñar piezas para extrusión directa de metal" para entender las 5 variables clave y consejos DFM.
- Similar a otros procesos de conformado, puede realizarse en caliente o frío, aunque generalmente se lleva a cabo a temperaturas elevadas para reducir fuerza de extrusión y mejorar ductilidad
- Bajo coste por menor desperdicio de materia prima y alta tasa de producción
- Material frágil puede deformarse sin rotura al ejercer solo fuerzas compresivas y de cizallamiento
- Piezas formadas tienen excelente acabado superficial minimizando mecanizado posterior
- La extrusión de metal tiende a producir estructura de grano alargada favorable en dirección del material
- Espesor mínimo de pared ~1mm (aluminio) a ~3mm (acero) alcanzable
Tipos de Proceso de Extrusión
La extrusión de metal se subdivide y agrupa en categorías según dirección de flujo, medio para aplicar fuerza, temperatura de trabajo, etc.
- Extrusión Directa
- Extrusión Indirecta
- Extrusión Hidrostática
- Extrusión Lateral o Vertical
- Extrusión en Caliente
- Extrusión en Frío
- Extrusión por Impacto
1. Extrusión Directa
También llamada Extrusión Adelante, es el tipo más común. Comienza cargando un lingote calentado (solo para extrusión en caliente) en cavidad de prensa donde se coloca un bloque dummy detrás.
Luego, el ariete mecánico o hidráulico presiona el material para sacarlo a través de la matriz. Luego, aún caliente, la pieza se estira para enderezar. Este proceso está bellamente animado por Core Materials.
Bajo extrusión directa, la alta fricción causada por aceros a altas temperaturas se reduce usando vidrio fundido como lubricante, mientras aceites con polvo de grafito se usan para lubricación a bajas temperaturas. El bloque dummy protege la punta del vástago de presión (punzón o ariete) en extrusión en caliente.
Cuando el punzón llega al final de su carrera, una pequeña porción del lingote llamada "extremo trasero" (butt end) no puede empujarse a través de la abertura de la matriz.
Ventajas de la extrusión directa de metal
- No se requiere modificación del lingote
- Usable para extrusión en caliente y en frío
- Herramental simple comparado con otros procesos
Desventajas de la extrusión directa de metal
- Alto requerimiento de fuerza por fricción
- Extremo trasero queda dentro de la cavidad
- La fuerza para empujar el ariete cambia a medida que avanza el punzón
2. Extrusión Indirecta
En extrusión indirecta, la matriz está al final del ariete hidráulico y se mueve hacia el lingote dentro de la cavidad para empujar el material a través de la matriz.
Este proceso consume menos energía por el contenedor de lingote estático causando menos fricción. Sin embargo, soportar la parte extruida es difícil cuando el extruido sale de la matriz.
Ventajas de la extrusión indirecta
- Menos fricción y menos energía usada
- Usable para extrusión en caliente y en frío
- Herramental simple comparado con otros procesos
Desventajas de la extrusión indirecta
- Difícil soportar la parte extruida
- El ariete hueco limita la carga aplicada
3. Extrusión Hidrostática
En extrusión hidrostática, la cámara/cavidad es más pequeña que el lingote y se llena con fluido hidráulico que transfiere la fuerza del ariete al lingote. Aunque fuerzas triaxiales son aplicadas por el fluido, la presión mejora la formabilidad del lingote. El sellado del fluido debe considerarse en etapas tempranas para evitar fugas y pérdida de presión.
Aunque el fluido elimina fricción entre pared y lingote al aislarlos, debido a requerimientos de equipo especializado, alto tiempo de preparación y baja tasa de producción limitan su uso en la industria comparado con otros procesos.
Ventajas de la extrusión hidrostática
- Bajo requerimiento de potencia/fuerza por ausencia de fricción
- Altas tasas de producción y altas relaciones de reducción
- Temperatura de lingote más baja
- Flujo uniforme de material por distribución equilibrada de fuerza
- Lingotes grandes y grandes secciones transversales pueden extruirse
- No queda residuo de lingote en el contenedor
Desventajas de la extrusión hidrostática
- Los lingotes necesitan preparación cónicos en un extremo para coincidir con ángulo de entrada de matriz
- Solo extrusión en frío posible
- Difícil contener fluido a alta presión
4. Extrusión Lateral
En extrusión lateral, el contenedor está en posición vertical y la matriz en el lateral. Adecuada para materiales de bajo punto de fusión.
5. Extrusión por Impacto
Parte de la categoría de extrusión en frío, muy similar a la indirecta y limitada a metales blandos como Plomo, Aluminio y Cobre. Como ilustra el esquema, el punzón baja a alta velocidad con fuerza extrema sobre el slug para extruir hacia atrás.
El espesor del extruido es función del claro entre punzón y cavidad de matriz. Los extruidos se deslizan del punzón usando placa desprendedora (stripper).
Para extrusiones por impacto, a menudo se usa prensa mecánica y la pieza se forma a alta velocidad y carrera relativamente corta.
Dado que las fuerzas sobre punzón y matriz son extremadamente altas, el herramental debe tener suficiente resistencia al impacto, fatiga y resistencia, para extruir metal por impacto. La extrusión por impacto se divide en tres tipos por flujo de material:
- Adelante (Forward)
- Reversa (Reverse)
- Combinación
En impacto adelante, el metal fluye en la misma dirección de la fuerza; en reversa, en dirección opuesta.
Ventajas de la extrusión por impacto
- Ahorro de materia prima hasta 90%
- Reducción de tiempos de mecanizado hasta 75%
- Eliminación de operaciones de mecanizado secundarias
- Reducción de ensamblajes multi-pieza
- Mejora de propiedades mecánicas para resistencia y mecanizado por trabajo en frío
- Reducción significativa de costes totales hasta 50%
- Tubos huevos de pared delgada, cerrados en un extremo, a menudo producidos por extrusión por impacto hacia atrás.
Desventajas de la extrusión por impacto
- Producida mientras la pieza sea simétrica sobre el eje por el que se forma
- Muchas piezas formadas por impacto en la industria requerirán procesos adicionales como forjado, planchado o mecanizado antes de completarse
Aplicación de la Extrusión
- Ampliamente usada en producción de tubos y tuberías huecas.
- Extrusión de aluminio usada en trabajo estructural en muchas industrias.
- Proceso usado para producir marcos, puertas, ventanas en industria automotriz.
- Ampliamente usada para producir objetos plásticos.
Ventajas de la Extrusión
- Alta relación de extrusión (relación entre área transversal de lingote y de pieza extruida).
- Puede crear fácilmente sección transversal compleja.
- Funciona con materiales frágiles y dúctiles.
- Altas propiedades mecánicas alcanzables por extrusión en frío.
Desventajas de la Extrusión
- Alto coste inicial o de preparación.
- Alta fuerza compresiva requerida.
Proceso de manufactura
- Laminación de Metales: Tipos, Mecánica, Terminología y Aplicaciones Industriales
- Proceso de Extrusión: Funcionamiento, Tipos (Directa, Indirecta, Hidrostática), Aplicaciones, Ventajas y Desventajas
- Mecanizado por haz láser (LBM): tipos, proceso y aplicaciones
- Prototipado Rápido Explicado: Tipos, Procesos y Beneficios
- Manufactura Aditiva Explicada: Tipos, Procesos y Aplicaciones
- Brochado Explicado: Proceso, Mecanismo y Tipos Principales
- Soldadura Láser: Técnicas, Tipos y Aplicaciones Industriales
- Soldadura por Resistencia: Tipos, Procesos y Ventajas
- Extrusión Explicada: Proceso, Tipos y Aplicaciones Prácticas
- Soldadura por Fricción Explicada: Proceso, Beneficios y Aplicaciones
- Pulverización térmica explicada: Tipos, aplicaciones y beneficios