



Defectos Comunes en Chapa Metálica y Soluciones Comprobadas en Procesos de Fabricación
La fabricación de chapa es uno de los procesos más populares para crear prototipos y piezas de producción. Ayuda a crear piezas duraderas, desde prototipos de bajo volumen hasta producción de alto volumen. Se usa en gran variedad de industrias: automoción, aeroespacial, construcción. Hay muchos tipos de procesos de chapa, pero cada uno puede tener su propio conjunto de defectos. En esta entrada veremos los defectos más comunes y sus soluciones en diferentes procesos. Son aquellos que alteran la forma original de una chapa para producir una pieza estirada del espesor deseado. Se dividen en tres categorías principales: Corte Los procesos de corte se dividen en los que usan fuerzas de cizallamiento (cizallado, punzonado, troquelado) y los que no (corte por haz láser, plasma, chorro de agua). Conformado En el conformado, la chapa se dobla a la forma deseada. Métodos: doblado al aire, acuñado, conformado por rodillos. Unión Ensamblaje de componentes de chapa para lograr el producto deseado. Procesos: soldadura, brasado, remachado, atornillado, y el más común: juntas solapadas. Como en cualquier proceso de fabricación, pueden surgir defectos que afecten productividad, calidad y características. Aquí algunos defectos comunes y cómo superarlos. El corte de chapa implica aplicar fuerza significativa que eventualmente la rompe en partes. El método más común es cizallado: fuerza mayor que resistencia última al cizallamiento del material, causándole fallo y separación. Defectos comunes: Bordes con rebabas son piezas metálicas afiladas e irregulares que permanecen adheridas a la pieza cizallada. Suelen surgir por cuchillas desafiladas o posicionamiento incorrecto. Holgura excesiva entre cuchillas causa desgarro en lugar de cizallado; holgura insuficiente impide cortar, produciendo rebabas. De forma similar, bordes deformados se forman por presiones de sujeción defectuosas, además de posicionamiento incorrecto de cuchillas. Para prevenir, consulte el manual de la cizalla para obtener holgura y presión correctas según tipo y espesor del material. Tras cizallar, el metal puede haber experimentado torsión a lo largo de su eje. Causado por cortar tiras demasiado estrechas o usar ángulo de inclinación (rake angle) incorrecto. Evitable ajustando el ángulo según propiedades, geometría y parámetros de corte. Se observa cuando la pieza tiene espesor variable a lo largo de su ancho. Ocurre al moverse en dirección horizontal, sin torsión ni levantamiento en bordes. Resultado: metal cóncavo, convexo y triangular. Minimizable cambiando dirección de grano del metal y ángulo de inclinación. Los bordes se elevan ligeramente del plano por cizallado inadecuado. Común en láminas largas, estrechas y delgadas. Para superarlo, disminuya ángulo de inclinación lo máximo posible y sujete la chapa con soporte trasero. El estampado es un proceso de conformado en frío donde un troquel en prensa punzona una impresión sobre un blank metálico, formando deformación plástica. Puede ir acompañado de otras herramientas para pieza completa o paso intermedio. Cuando las capas de metal se empujan más allá de sus límites de trabajabilidad, se adelgazan hasta que la capa plana se desgarra por la zona más débil. Tales defectos se conocen como 'necking' (estricción) o 'splitting' (rotura) en estampado. Para evitarlo, use software de simulación de conformado para analizar la chapa antes de la operación. Además, examinar radio de forma, profundidad, tipo y espesor de material, y técnicas de tratamiento térmico ayuda a evitar defectos. Cuando condiciones de tensión compresiva del equipo empujan la chapa sobre sí misma, la fuerza lineal se aplasta hacia dentro hasta obtener brida arrugada y dañar geometría interna. Estos defectos se contrarrestan estirando o embutiendo las chapas en lugar de conformarlas. Además, se pueden usar cuentas de embutido (draw beads), sujetadores de embutido (draw binders) y almohadillas cuando la chapa tiene perfil geométrico intrincado. Las cuentas ayudan a controlar el flujo de metal en la cavidad del troquel. Cuando el radio de doblado cae por debajo del valor impuesto por el equipo, no se logra la forma deseada. Esto es retorno elástico o desviación de pieza final por proceso incorrecto. Para corregir, incluya sobredoblado o ajuste de sobrecompensación. Sin embargo, esto no elimina el error de deformación elástica, aumentando rigidez por estirado positivo. El doblado es importante por su capacidad para dibujar geometrías variadas sin utillaje, plazos rápidos, alta repetitividad y automatización. Permite fabricar productos de una sola pieza, usando deformación plástica, frente a múltiples piezas unidas por soldadura o remachado, resultando en menores costes, mayor resistencia y ensamblaje simplificado. Dos razones principales: mala maleabilidad del metal y radio de doblado muy pequeño. Para evitarlos, use metales más blandos, o aumente su maleabilidad calentando y enfriando lentamente. Causas: presión de material insuficiente y presión de doblado irregular causando pandeo compresivo irregular. Radio asimétrico cóncavo-convexo también contribuye. Solución: aumente fuerza de empuje y equilibre holgura en radio cóncavo-convexo. La ubicación del agujero puede deformarse por fricción entre superficie del troquel cóncavo y superficie exterior durante el doblado. Resuelto elevando presión del eyector o añadiendo punto duro en esta placa para aumentar fricción entre superficies y evitar deslizamiento. Suelen causarse por uso de dispositivo de expulsión, por fuerza insuficiente o material irregular. Asegure que el dispositivo esté ajustado a fuerza correcta, o elimínelo, y que el material esté nivelado antes del doblado. Causado por altura de doblado menor que límite mínimo, expandiendo y distorsionando la curva. Subir altura de la pieza o del material resuelve estos defectos. La soldadura une dos o más piezas de chapa. Sea MIG, TIG, SMAW o FCAW, varios defectos pueden surgir si no se usa técnica adecuada. Defectos comunes: Ocurren cuando gotas de material fundido se forman cerca del arco. Causadas por corrientes altas, polaridad incorrecta o protección de gas insuficiente. Para evitar: reduzca corriente y longitud de arco, aumente ángulo antorcha-placa. Limpiar boquilla de gas ayuda. Causada cuando hidrógeno, nitrógeno y oxígeno se absorben en charco fundido. Al solidificarse, quedan atrapados. Grasa, humedad, pintura y óxido también causan porosidad. Para prevenir: asegure bordes limpios y secos, use materiales de soldadura frescos, revise antorcha por fugas. Ocurre con voltajes altos o arcos largos. Usar electrodo incorrecto o demasiado grande para el espesor, y velocidad de avance rápida, también causan esto. Evitable usando electrodo de tamaño correcto, moviendo antorcha lentamente, y evitando mantener cerca de placa vertical si se hace soldadura de esquina horizontal. Se forman cuando tensiones internas superan resistencia de la soldadura o metal base (o ambos). Pueden propagarse, así que deben abordarse inmediatamente. Evitable limpiando, limando, rectificando y desbarbando bordes para que encajen bien. Asegurar temperatura correcta al recalentar ambos lados de la junta también ayuda. Además de procesos de conformado, otros defectos pueden ocurrir durante fabricación. Ejemplos: rayaduras, contaminación, abolladuras, poros. También no uniformidad por tensiones de tracción altas o pandeo compresivo durante fabricación. A veces, controlar estos defectos es difícil y requiere atención especial durante el proceso. En conclusión, la chapa juega papel vital en manufactura por su capacidad para someterse a diversos procesos. Pueden encontrarse defectos al trabajar con ella, afectando su utilidad. Si ya conoce los defectos básicos, ¡deje que un servicio profesional se ocupe del resto! En WayKen, nos especializamos en prototipado rápido y variedad de procesos de chapa: corte, estampado, doblado, soldadura. También ofrecemos soporte de ingeniería de primer nivel. Nuestro equipo tiene más de 20 años de experiencia en manufactura y calidad, así que puede confiar que su proyecto se hará bien. ¡Empiece hoy y reciba presupuesto en 12 horas! ¿Cuál es la diferencia entre lámina, chapa y placa? Si espesor < 0,2 mm (0,0079"), es lámina (foil). Entre 0,2 mm y 6 mm (0,25"), es chapa (sheet). Si > 6 mm (0,25"), es placa (plate). ¿Qué son defectos de chapa? Imperfecciones durante fabricación. Causadas por elección incorrecta de material, mal utillaje, procedimientos operativos inadecuados. ¿Es común retrabajar piezas de chapa defectuosas? Retrabajar es común en muchas industrias. Razones: dimensiones incorrectas, material dañado, control de calidad pobre. En la mayoría de casos, es más barato y rápido retrabajar que reemplazar.¿Qué son los Procesos de Fabricación de Chapa?
Defectos y Soluciones en Corte/Cizallado de Chapa
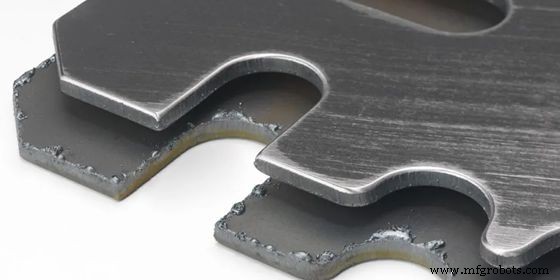
1. Bordes con Rebabas y Deformados
2. Torsión (Twisting)
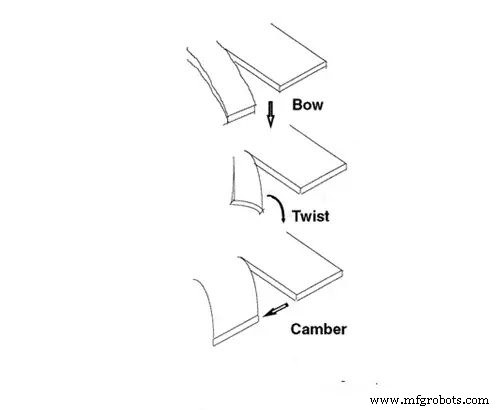
3. Acorazonamiento (Cambering)
4. Arqueamiento (Bowing)
Defectos y Soluciones en Estampado de Chapa
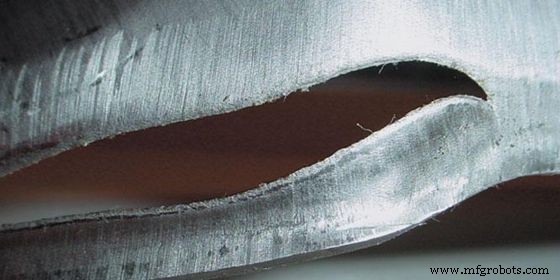
1. Roturas (Splits)
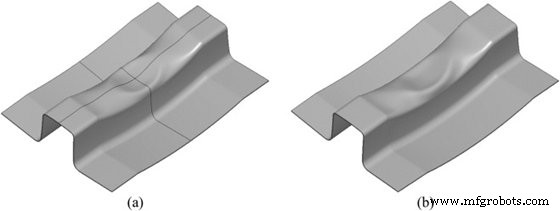
2. Arrugas (Wrinkles)
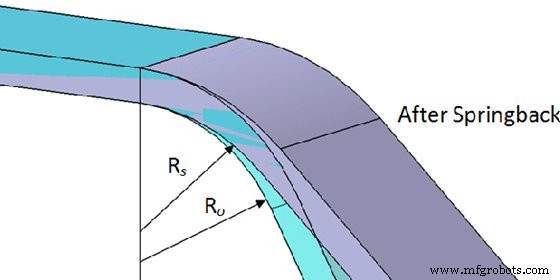
3. Retorno Elástico (Springback)
Defectos y Soluciones en Doblado de Chapa
1. Grietas en el Ángulo de Doblado
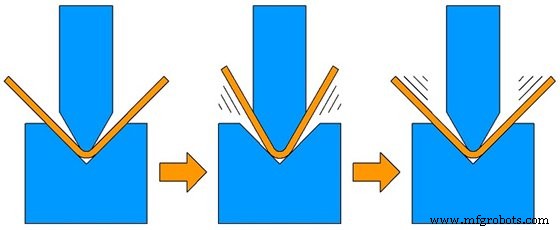
2. Ángulo de Doblado Inestable
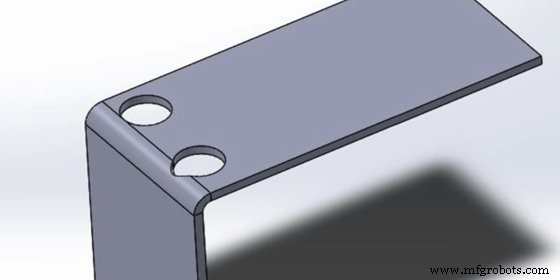
3. Deformación de Agujeros
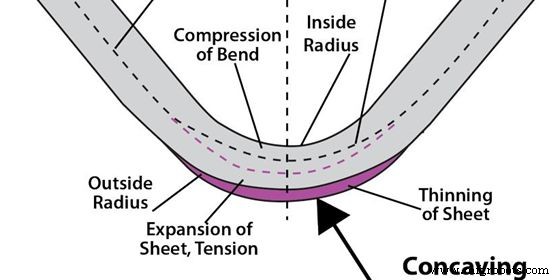
4. Fondo de Pieza Cóncava Irregular
5. Doblado No Paralelo al Centro de Agujeros
Defectos y Soluciones en Soldadura de Chapa
1. Salpicaduras (Spatter)
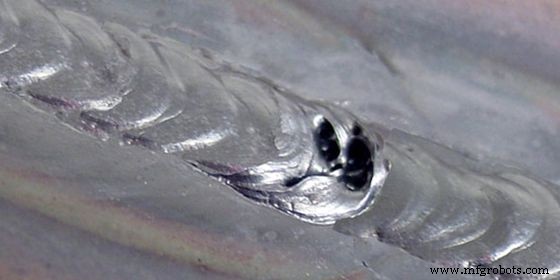
2. Porosidad
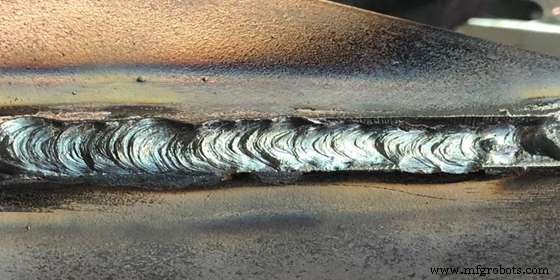
3. Muesca (Undercut)
4. Grietas
Otros Defectos Comunes en Superficies de Chapa
¿Preocupado por Defectos en Chapa? WayKen Está Aquí
Preguntas Frecuentes
Proceso de manufactura
- Técnicas de Plegado de Chapa: Guía Experta de Procesos y Terminología
- Evita estos errores comunes en fabricación de PCB y aprende a corregirlos
- 5 Defectos en Cizallado de Metales y Estrategias para Eliminarlos
- Los 4 Procesos de Fundición Metálica Más Utilizados Explicados
- Principales Técnicas de Conformado de Chapa Metálica para la Ingeniería Moderna
- Laminadores: Tipos y defectos comunes en productos laminados
- 5 problemas comunes en impresión 3D de metal y cómo resolverlos
- Superando los 7 principales desafíos de la última milla: Soluciones probadas para envíos más rápidos y rentables
- 9 problemas de soldadura que encontrará: Soluciones expertas y prevención
- Los 5 Principales Riesgos de Seguridad en Grúas y Cómo Eliminarlos
- Prevenga 5 defectos comunes en cizallado de metal: Consejos y soluciones expertos