



Soldadura MIG/MAG (GMAW): Funcionamiento, Equipos, Aplicaciones, Ventajas y Desventajas
Soldadura MIG/MAG (Gas Metal Arc Welding - GMAW)
La soldadura MIG (Metal Inert Gas) / MAG (Metal Active Gas) es un proceso de arco con electrodo consumible (hilo continuo) protegido por gas de apantallamiento. Desarrollada en los años 40 para aluminio, hoy es el proceso más extendido en fabricación industrial por su velocidad, facilidad de automatización y versatilidad en materiales y espesores. MIG usa gases inertes (Ar, He); MAG usa mezclas activas (Ar/CO₂, CO₂) para aceros.
Principio de Funcionamiento
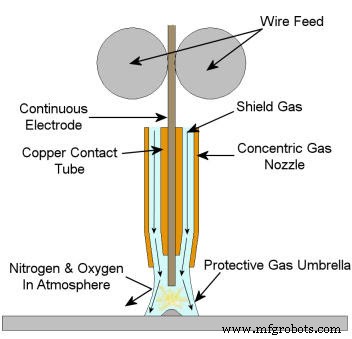
Un arco eléctrico se establece entre el hilo electrodo (+ en polaridad inversa/DCEP) y la pieza (–). El arco funde el hilo (aporte) y el metal base. El gas de protección, suministrado por la boquilla, envuelve el arco y el baño fundido, evitando reacciones con O₂/N₂ atmosféricos. La transferencia de metal (cortocircuito, globular, spray, pulsado) depende de corriente, voltaje, gas y diámetro de hilo.
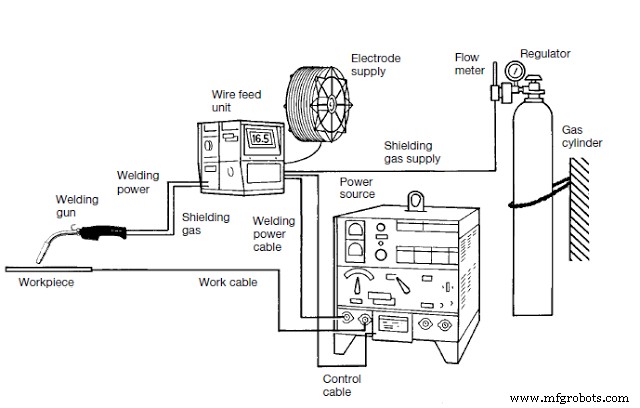
Equipos Principales
Fuente de Alimentación
Corriente continua (CC) con polaridad inversa (DCEP: hilo +, pieza –) para concentrar ~70 % calor en el hilo y asegurar transferencia estable. Polaridad directa causa arco inestable y gran proyección. La fuente incluye transformador/rectificador (o inversor moderno), con control electrónico de corriente/voltaje y característica de caída (constante voltaje - CV) para autorregulación del arco.
Sistema de Alimentación de Hilo (Wire Feeder)
Motor de accionamiento con rodillos de arrastre (drive rolls) que empujan el hilo desde el carrete a través de guía revestida (liner) hasta la antorcha. Controla velocidad de hilo (directamente proporcional a corriente en modo CV). Disponible en configuraciones push, push-pull (para Al, hilo blando) y spool-on-gun.
Antorcha de Soldadura
Refrigerada por aire (≤ 250–300 A) o agua (> 300 A). Componentes: boquilla de gas, punta de contacto (contact tip) que transmite corriente al hilo, difusor de gas, aislamiento, cuello de cisne. Geometría y longitud del stick-out (salida de hilo) afectan estabilidad.
Gases de Protección
- MIG (Inerte): Ar puro, Ar/He — Al, Cu, Ni, Ti, Mg.
- MAG (Activo): Ar/CO₂ (5–25 % CO₂), CO₂ puro — aceros al carbono, baja aleación, inoxidables.
- Funciones: protección atmosférica, estabilización arco, influencia en transferencia, penetración, geometría del cordón.
Reguladores de Gas
Reducen presión de botella (200 bar) a presión de trabajo (1–3 bar) y caudales controlados (10–25 l/min típicos).
Proceso de Trabajo
- Encendido: hilo avanza, contacto con pieza → cortocircuito → arco establecido.
- Transferencia de metal según modo (cortocircuito: chapas finas; spray/pulsado: gruesas, alta velocidad).
- Avance de antorcha: ángulo de empuje (push) 10–15°; ángulo de trabajo 90° (plano) o 45° (esquina/fillet).
- Gas de protección cubre baño hasta solidificación (post-flujo 0,5–2 s).
Aplicaciones
- Fabricación de chapa: automoción (carrocerías, bastidores), electrodomésticos, mobiliario metálico.
- Estructural: perfiles, vigas, placas (MAG con Ar/CO₂).
- Tubería y recipientes a presión (raíz TIG + relleno MIG, o MIG pulsado).
- Aluminio y aleaciones (MIG Ar/He, push-pull/spool gun).
- Robótica: celdas robotizadas de alta cadencia (automoción, amarillo).
Ventajas y Desventajas
Ventajas
- Alta tasa de deposición (hilo continuo); 2–4× velocidad electrodo revestido (SMAW).
- Cordón limpio, sin escoria (MIG) o escoria mínima (MAG); poco repaso posterior.
- Profunda penetración en modo spray/pulsado; apto para espesores medios/gruesos.
- Fácil automatización y robotización; parámetros repetibles.
- Versátil: casi todos los metales comerciales con hilo y gas adecuados.
- Visibilidad del baño excelente (sin humo denso ni escoria).
Desventajas
- Sensible a corrientes de aire: viento > 2 m/s rompe protección gaseosa → porosidad; no apto para exterior sin barreras.
- Acceso limitado: antorcha voluminosa; difícil en esquinas cerradas, interiores de tubería.
- Coste inicial superior a SMAW/TIG (fuente CV, alimentador, antorcha refrigerada, botellas gas).
- Requiere operario cualificado para ajuste de parámetros (V, I, velocidad hilo, gas, stick-out).
- Proyección (spatter) en modo cortocircuito/globular; requiere antiespatter o repaso.
MIG/MAG es el "caballo de batalla" de la soldadura industrial moderna: productividad, calidad y automatización en un paquete versátil.
Proceso de manufactura
- Mecanizado por Chorro de Agua y Chorro Abrasivo: Principios, Equipo, Aplicaciones, Pros y Contras
- Mecanizado por Haz Electrónico (EBM): Funcionamiento, Equipo, Aplicaciones y Análisis
- Mecanizado por Haz Láser (LBM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado por Chorro Abrasivo (AJM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado Ultrasónico (USM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Soldadura Ultrasónica: Principios, Proceso, Equipo, Aplicaciones y Análisis
- Soldadura TIG: Aplicaciones clave, beneficios y limitaciones explicados
- Soldadura MIG/MAG: Funcionamiento, Ventajas, Desventajas y Claves Prácticas
- Soldadura Electrolítica (Electroslag Welding - ESW): Aplicaciones, Ventajas y Desventajas
- Soldadura por Arco Sumergido (SAW): Aplicaciones, Ventajas y Limitaciones
- Soldadura por Arco de Plasma (PAW): Aplicaciones, Ventajas y Limitaciones