



Soldadura TIG (GTAW): Principios, Equipos, Aplicaciones, Ventajas y Desventajas
Soldadura TIG (Gas Tungsten Arc Welding - GTAW)
La soldadura TIG (Tungsten Inert Gas) utiliza un electrodo de tungsteno no consumible y gas inerte (Ar, He) para proteger el arco y el baño fundido. Es el proceso de referencia para calidad máxima, control preciso y soldadura de materiales finos, aleaciones reactivas (Ti, Zr) y aceros inoxidables. Permite soldar con o sin metal de aporte (varilla manual).
Principio de Funcionamiento
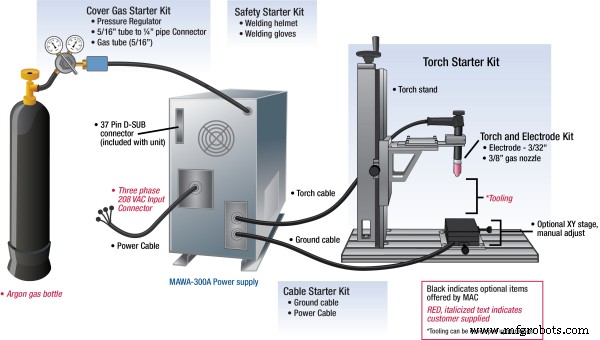
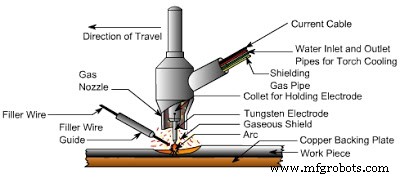
Arco eléctrico entre electrodo de tungsteno (– en CC para aceros, CA para Al/Mg) y pieza (+). El tungsteno (alto punto fusión 3.422 °C) no se consume. El gas inerte (Ar 99,99 %) protege arco y baño. La energía del arco funde el metal base; el aporte (si se usa) se funde por conducción desde el baño. La polaridad y forma de onda (CC, CA, pulso) controlan limpieza de óxidos (CA), penetración (CC–), aporte de calor.
Equipos Principales
Fuente de Alimentación
- CC (DCEN): aceros, inox, Cu, Ti, Ni — penetración profunda, arco estable.
- CA (AC): Al, Mg, aleaciones — acción de limpieza (half-cycle positivo rompe óxido) + penetración (half-cycle negativo).
- Rango típico: 5–300 A, 10–35 V. Inversores modernos: pulso, frecuencia CA ajustable, balance, arranque HF.
Antorcha TIG
Refrigerada por aire (≤ 150–200 A) o agua (> 200 A). Componentes: cuerpo, porta-electrodo (collet) para Ø tungsteno (1,0–4,8 mm), boquilla cerámica (gas lens para flujo laminar), tuberías gas/agua/eléctrico. Boquillas y collets son consumibles de desgaste.
Sistema de Gas de Protección
Ar (estándar), He (mayor calor/penetración), Ar/He, Ar/H₂ (inox). Regulador + caudalímetro + válvula solenoide en fuente. Post-flujo crítico (1 s por 10 A) para proteger tungsteno y baño al enfriar.
Material de Aporte
Varillas de 1,0–3,2 mm, composición igual o compatible al metal base. Alimentación manual en el borde anterior del baño. No pasa por el arco (diferencia clave con MIG).
Proceso de Trabajo
- Preparación: limpieza exhaustiva (cepillo inox dedicado, acetona), biselado si > 3 mm.
- Arranque: alta frecuencia (HF) o lift-arc (contacto-retroceso) para evitar contaminación tungsteno.
- Establecimiento del baño; aporte manual sincronizado con avance.
- Control de charco: ángulo antorcha ~75–80°, aporte ~15–20°; velocidad avance constante.
- Final: reducción gradual corriente (rampa down), post-flujo gas hasta enfriamiento.
Aplicaciones
- Aeroespacial: estructuras Ti, Al, Ni-superaleaciones; calidad crítica.
- Inoxidables: tubería sanitaria, farmacéutica, alimentaria (raíz TIG obligatoria en muchos códigos).
- Aluminio/Mg: chapas finas, reparación fundición, disipadores.
- Disímiles: aceros/inox, Cu/Al, reparación moldes.
- Artesanía, arte, joyería, bicicletas (CrMo, Ti).
Ventajas y Desventajas
Ventajas
- Máxima calidad: cordón estético, sin proyección, sin escoria, porosidad mínima.
- Control total del baño: aporte independiente, pulso, pie de pedal (amperaje variable).
- Une todos los metales comerciales (incl. reactivos Ti, Zr, Be, Mg).
- Soldadura en todas las posiciones; chapas muy finas (0,3 mm).
- Sin humos tóxicos (salvo ozono UV); proceso limpio.
- Automatizable (orbital, robot) para tubería, repetibilidad extrema.
- CC y CA en misma máquina (inversores modernos).
Desventajas
- Velocidad baja: 2–5× más lento que MIG; alta mano de obra.
- Espesor limitado en pasada única (~5–6 mm sin bisel; > requiere multipasada).
- Alta destreza requerida: coordinación bimanual (antorcha + aporte + pedal).
- Coste equipo superior a SMAW/MIG básico (inversor CA/CC, HF, refrigeración agua).
- Sensible a corrientes de aire; protección gas esencial.
- Contaminación de tungsteno (contacto con baño/aporte) → rearranque, rectificado.
TIG sigue siendo el estándar de oro cuando la calidad metalúrgica, la estética y la integridad superan la productividad bruta.
Proceso de manufactura
- Mecanizado por Chorro de Agua y Chorro Abrasivo: Principios, Equipo, Aplicaciones, Pros y Contras
- Mecanizado por Haz Electrónico (EBM): Funcionamiento, Equipo, Aplicaciones y Análisis
- Mecanizado por Haz Láser (LBM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado por Chorro Abrasivo (AJM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Mecanizado Ultrasónico (USM): Principios, Equipo, Aplicaciones, Ventajas y Desventajas
- Soldadura Ultrasónica: Principios, Proceso, Equipo, Aplicaciones y Análisis
- Soldadura TIG: Aplicaciones clave, beneficios y limitaciones explicados
- Soldadura MIG/MAG: Funcionamiento, Ventajas, Desventajas y Claves Prácticas
- Soldadura Electrolítica (Electroslag Welding - ESW): Aplicaciones, Ventajas y Desventajas
- Soldadura por Arco Sumergido (SAW): Aplicaciones, Ventajas y Limitaciones
- Soldadura por Arco de Plasma (PAW): Aplicaciones, Ventajas y Limitaciones