



Desgaste de Herramientas: Mecanismos, Desgaste de Flanco, Cráter y Punta
El desgaste de la herramienta de corte es un fenómeno inevitable en mecanizado por arranque de viruta. Comprender sus mecanismos y morfologías es esencial para predecir la vida de herramienta, optimizar parámetros de corte y seleccionar grados de metal duro, cerámicas, CBN o PCD adecuados.
Modos de Fallo de la Herramienta
Una herramienta deja de ser funcional por tres vías principales:
- Rotura catastrófica: Por choque mecánico excesivo, impacto, vibración severa (chatter) o sobrecarga térmica. Debe eliminarse con factores de seguridad altos y condiciones estables.
- Deformación plástica / Alteración químico-física: Ablandamiento por temperatura excesiva (punto de ablandamiento del sustrato), difusión, oxidación. Inaceptable; se evita con refrigeración, grados más resistentes al calor, parámetros conservadores.
- Desgaste gradual (Desgaste normal): Pérdida progresiva de material del filo por mecanismos físicos/químicos. Es el modo de fallo "normal" y predecible. Incluye desgaste de flanco, cráter, punta, muesca. No puede eliminarse totalmente, solo minimizarse.
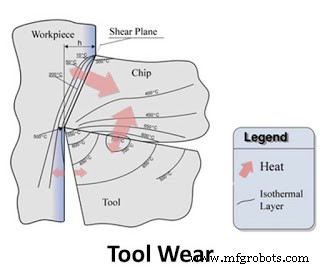
Mecanismos Fundamentales de Desgaste
1. Desgaste Abrasivo (Abrasive Wear)
Causado por partículas duras (carburos, inclusiones, viruta endurecida, material de pieza endurecido por deformación) que rayan las caras de la herramienta como un abrasivo. Dominante en mecanizado de fundición, aceros de alta dureza, materiales compuestos, y a bajas velocidades de corte donde la temperatura no activa otros mecanismos.
2. Desgaste por Adhesión (Adhesion Wear)
Micro-soldaduras entre la viruta (caliente, alta presión) y la cara de la herramienta (rake face). Al deslizarse la viruta, estas uniones se rompen arrancando partículas de la herramienta. Agravado por alta temperatura, alta presión de contacto, afinidad química herramienta-pieza (ej. carburo vs acero).
3. Difusión (Diffusion Wear)
Migración atómica de elementos de la herramienta (W, Co, Ti, Ta, C, N) hacia la viruta/pieza (y viceversa) a alta temperatura (>800-900 °C). Debilita el filo. Crítico en carburo vs acero a alta velocidad. Se mitiga con recubrimientos (TiN, TiCN, Al₂O₃, TiAlN) que actúan barrera de difusión.
4. Oxidación (Oxidation Wear)
Reacción del material de la herramienta (especialmente Co en metal duro, o carburo mismo) con oxígeno del ambiente/refrigerante a alta T. Forma óxidos frágiles que se desprenden. Importante en corte en seco a alta velocidad.
5. Descomposición Química / Reacción Química (Chemical Wear)
Reacción entre herramienta y pieza/refrigerante/formación de compuestos frágiles a alta T y P. Ej: Descomposición de CBN en presencia de agua/óxidos a alta T; reacción diamante (PCD) con Fe/Ni/Co (carbono disuelve en hierro fundido) → PCD no apto para aceros/aleaciones férricas.
Morfologías Principales de Desgaste Gradual
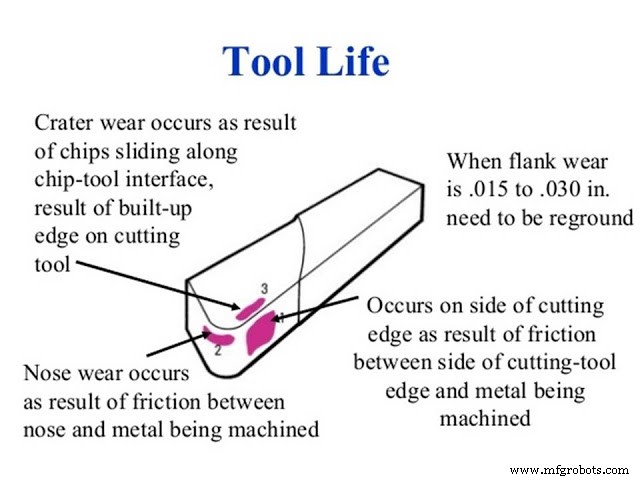
1. Desgaste de Flanco (Flank Wear - VB)
Desgaste en los flancos (principal y auxiliar) por acción abrasiva de discontinuidades (borde de arista construido - BUE, partículas de viruta, inclusiones). Ocurre en la interfaz herramienta-pieza ya mecanizada. Es el criterio estándar de fin de vida (ISO 3685: VBmax = 0,3 mm para acabado, 0,5-0,6 mm para desbaste). Predomina a bajas/medias velocidades.
2. Desgaste de Cráter (Crater Wear - KT)
Cavidad en la cara de rake (rake face) a corta distancia del filo principal, causada por abrasión y difusión del metal de la viruta caliente que fluye sobre la cara. Profundidad máxima KT. Predomina a altas velocidades de corte donde la temperatura en la interfaz viruta-cara es máxima. Debilita el filo hasta causar rotura.
3. Desgaste de Punta / Nariz (Nose Wear)
Desgaste en la zona de intersección de filo principal y auxiliar (radio de punta). Combina efectos de desgaste de flanco y cráter en la región más solicitada térmica y mecánicamente. Se trata como modo separado porque la integridad de la punta es crítica para acabado dimensional, rugosidad y resistencia a rotura. Radio de punta excesivo → fuerzas radiales altas → vibración (chatter).
Estrategias para Minimizar el Desgaste
- Refrigeración y Lubricación eficaz: Reduce T en zona de corte → reduce difusión, oxidación, adhesión, ablandamiento. Refrigerante a alta presión (>70 bar) penetra zona viruta-herramienta.
- Selección de grado de herramienta: Alta dureza en caliente (hot hardness), resistencia a abrasión, bajo coeficiente fricción, barrera difusión (recubrimientos CVD/PVD: TiAlN, AlCrN, Al₂O₃, DLC).
- Geometría optimizada: Ángulos de rake positivos (reducen fuerza/calor), radio de punta adecuado, rompevirutas eficiente (controla longitud/contacto viruta).
- Parámetros de corte equilibrados: Velocidad (Vc) es factor #1 en vida (Ecuación de Taylor: VTⁿ = C). Avance (f) y profundidad (ap) afectan fuerza y T. Optimizar Vc para desgaste admisible vs productividad.
- Mecanizado en seco vs refrigerado: En seco evita choque térmico (ciclo T) en herramienta (importante en fresado intermitente, cerámicas, CBN), pero sube T media. Decidir caso a caso.
El monitoreo de desgaste (visual, microscopio, sensores de fuerza/vibración/acústica) y el cambio preventivo basado en criterios objetivos (VB, KT, tiempo, número de piezas) son práctica estándar en manufactura avanzada.
Proceso de manufactura
- Combatiendo la corrosión en rodamientos montados: Innovaciones y mejores prácticas
- Comprender la Rotura, Desgaste y Astillado de Herramientas: Causas, Prevención y Soluciones
- Optimizando Rendimiento de Punzones y Matrices con Grados Premium de Acero para Herramientas
- Entendiendo Fallos en Herramientas de Punzón: Causas, Prevención y Estrategias de Reparación
- Entendiendo Grados de Acero para Herramientas: Propiedades y Aplicaciones
- Acero para Herramientas Desmitificado: Composición, Fabricación y Aplicaciones Industriales
- Centros de Torneado Avanzados y Tecnología CNC de Máquinas
- Herramientas y portaherramientas de metal duro: Ventajas, aplicaciones y rendimiento superior
- Rectificadoras de herramientas y cortadores pequeños: definición, usos y beneficios
- Entendiendo las rectificadoras CNC de herramientas y cortadores: funciones, usos y beneficios
- Mecanizado: Procesos, Herramientas y Aplicaciones Fundamentales