



Comprender la Rotura, Desgaste y Astillado de Herramientas: Causas, Prevención y Soluciones
Rotura de Herramienta
Manifestaciones de la Rotura
1) Astillado leve del filo
Cuando la estructura, dureza y margen de la pieza son desiguales, el ángulo de ataque es demasiado grande y la resistencia del filo baja, el sistema no es lo suficientemente rígido causando vibración, o en corte interrumpido y mala calidad de afilado, el filo tiende a astillarse. Es decir, aparecen pequeñas avalanchas, muescas o descamación en la zona del filo. Tras esto, la herramienta pierde parte de su capacidad, pero puede seguir trabajando. Al continuar, la zona dañada puede expandse rápidamente, causando mayor daño.
2) Astillado del filo o punta
Ocurre en condiciones más severas que el astillado leve, o como desarrollo posterior. Tamaño y alcance mayores, por lo que la herramienta pierde completamente la capacidad y debe detenerse. La punta rota a menudo se llama "caída de punta".
3) Rotura de filo o herramienta
Cuando condiciones son extremadamente malas, cantidad de corte demasiado grande, hay carga de impacto, microgrietas en material, tensiones residuales por soldadura/afilado, u operación descuidada, el filo o herramienta puede romperse. Tras esto, ya no usable, resulta en chatarra.
4) Desprendimiento de la superficie del filo
Para materiales frágiles (metal duro, cerámicas, PCBN, alto TiC), hay tensiones residuales por defectos/grietas potenciales en estructura, o por soldadura/afilado. Fácil desprendimiento cuando la superficie no es estable o sufre tensión de contacto alterna. Puede ocurrir en cara anterior, flanco, material en escamas, área grande. Herramientas recubiertas más propensas. Tras desprendimiento leve, puede seguir; tras severo, pierde capacidad.

5) Deformación plástica de la parte de corte
Por baja resistencia y dureza de acero y HSS, puede ocurrir deformación plástica. El metal duro bajo alta temperatura y tensión triaxial también produce fluencia superficial, y hasta deformación plástica del filo/punta causando colapso. Colapso ocurre con gran cantidad de corte y materiales duros. Módulo de elasticidad de TiC-base menor que WC-base, por lo que su resistencia a deformación plástica es menor o falla rápido. PCD y PCBN básicamente no sufren deformación plástica.
6) Agrietamiento térmico del filo
Al someterse a carga mecánica y térmica alterna, la superficie produce tensión térmica alterna por expansión/contracción repetida, causando fatiga y grietas. Ejemplo: fresa de metal duro en fresado alta velocidad, dientes sometidos a impacto periódico y tensión térmica alterna, generan grietas en forma de peine en cara anterior. Aunque algunas herramientas no tienen cargas alternas obvias, tensión térmica también se genera por inconsistencia de temperatura superficie-interior. Además, defectos inevitables en material, por lo que el filo puede agrietarse. Tras grieta, a veces puede seguir un tiempo, a veces crecimiento rápido causa rotura o desprendimiento severo.
Cómo Prevenir la Rotura de Herramienta
- Según características de materiales y piezas, seleccione razonablemente tipos y grados de materiales. Con cierta dureza y resistencia al desgaste, debe garantizarse tenacidad necesaria.
- Elija razonablemente parámetros geométricos. Ajustando ángulos anterior/posterior, principal/auxiliar, inclinación del filo, para asegurar buena resistencia del filo y punta. Rectificar chanfreado negativo en el filo es medida eficaz para prevenir colapso.
- Asegure calidad de soldadura y afilado, evite defectos por soldadura/afilado inadecuados. Herramientas en procesos clave deben rectificarse para mejorar calidad superficial y verificar grietas.
- Elija cantidad de corte razonablemente para evitar fuerza de corte excesiva y alta temperatura que dañen la herramienta.
- En la medida de lo posible, asegure mejor rigidez del sistema de proceso y reduzca vibración.
- Tome método de operación correcto, intente que la herramienta no soporte o soporte lo mínimo posible carga repentina.
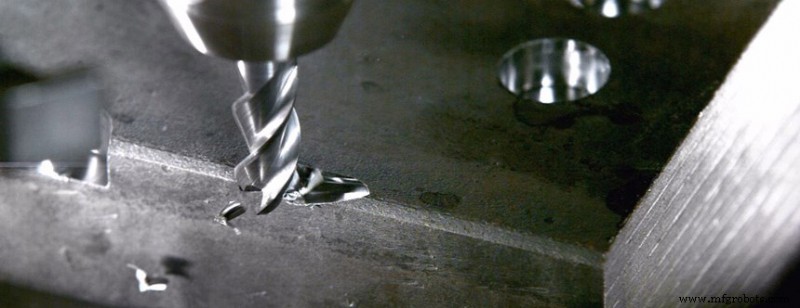
Desgaste de Herramienta
Causas del Desgaste:
1) Desgaste abrasivo
Hay partículas diminutas de dureza extrema en el material, que rayan surcos en la superficie de la herramienta. Existe en todas las caras, más obvio en cara anterior. Ocurre a diversas velocidades, pero en corte a baja velocidad, al ser temperatura baja, otros desgastes no son obvios, por lo que abrasivo es principal. Además, menor dureza de herramienta, más severo desgaste abrasivo.
2) Desgaste por soldadura en frío
Al cortar, hay gran presión y fuerte fricción entre pieza, viruta y caras anterior/posterior, produciendo soldadura en frío. Por movimiento relativo, la soldadura produce grietas y es arrancada por un lado, causando desgaste. Generalmente más severo a velocidades medias. Según experimentos, metales frágiles > plásticos en resistencia a soldadura; multifásicos < unidireccionales; compuestos metálicos < sustancias simples; elementos grupo B tienen menor tendencia con hierro. HSS y metal duro: soldadura más severa en corte baja velocidad.
3) Desgaste por difusión
En corte a alta temperatura y contacto pieza-herramienta, elementos químicos difunden en estado sólido, cambiando composición/estructura de la herramienta, volviendo superficie frágil y aumentando desgaste. Difusión siempre mantiene difusión continua de objetos con alto gradiente a bajo gradiente.
4) Desgaste por oxidación
Al subir temperatura, superficie se oxida produciendo óxidos más blandos, y desgaste por fricción de virutas se llama oxidativo. Ejemplo: 700-800℃, oxígeno oxida cobalto, carburo, carburo de titanio en metal duro formando óxidos blandos; a 1000℃, PCBN reacciona con vapor de agua.
Según Forma de Desgaste:
1) Daño en cara anterior (crater wear)
Al cortar materiales plásticos a altas velocidades, las partes en cara anterior cerca de la fuerza se desgastan en forma de media luna cóncava bajo acción de virutas. En etapa temprana, ángulo de ataque aumenta, mejorando condiciones y facilitando rizado/rotura de virutas. Pero al aumentar cavidad, resistencia del filo se debilita mucho, pudiendo causar colapso y daño.
2) Desgaste de la punta
Desgaste en flanco del arco de punta y flanco secundario adyacente, continuación del desgaste de flanco. Por malas condiciones de disipación de calor y concentración de tensión, velocidad mayor que flanco. A veces se forman serie de surcos con distancia igual al avance en flanco secundario, llamado desgaste en surco. Causados por capa endurecida y líneas de corte en superficie mecanizada. Al cortar materiales difíciles con alta tendencia a endurecimiento, más probable desgaste en surco. Tiene mayor impacto en rugosidad y precisión.
3) Desgaste del flanco
Al cortar materiales plásticos con gran espesor, flanco puede no contactar pieza por filo acumulado. Además, usualmente flanco contacta pieza, formándose zona de desgaste con ángulo de despeje 0. Generalmente, en medio de longitud de trabajo, desgaste es uniforme, por lo que grado puede medirse por ancho VB de zona de desgaste. Como casi todas las herramientas tienen desgaste de flanco, y medición de VB es simple, VB se usa usualmente para indicar grado. Cuanto mayor VB, aumenta fuerza de corte y vibración, afecta desgaste de arco de punta, afectando precisión y calidad.
Astillado de Herramienta (Chipping)
Causas y Soluciones del Astillado
- Grados/especificaciones inadecuados: espesor demasiado fino o grados demasiado duros/frágiles para desbaste. Solución: aumentar espesor o instalar plaquita vertical, elegir grado con mayor resistencia a flexión y tenacidad.
- Parámetros geométricos inadecuados: ángulos anterior/posterior demasiado grandes. Solución: rediseñar: ① reducir ángulos anterior/posterior; ② usar mayor inclinación negativa; ③ reducir ángulo de entrada; ④ usar mayor chanfreado negativo o arco de filo; ⑤ afilar filo de transición para reforzar punta.
- Proceso de soldadura incorrecto: tensión excesiva o grietas. Solución: ① evitar estructura de ranura cerrada 3 lados; ② elegir soldadura correcta; ③ evitar llama oxiacetileno, mantener calor tras soldar para eliminar tensión; ④ usar sujeción mecánica preferiblemente.
- Afilado inadecuado: tensión/grietas de rectificado; tras afilado fresa PCBN, vibración excesiva sobrecarga dientes y causa golpe. Solución: ① rectificado intermitente o con disco diamante; ② disco más blando, dress frecuente para mantener afilado; ③ controlar calidad y vibración de dientes.
- Cantidad de corte irrazonable: demasiado grande atascando máquina; corte intermitente con velocidad alta, avance grande, margen irregular, profundidad pequeña; corte de acero alto manganeso con avance demasiado pequeño. Contramedida: reseleccionar cantidad.
- Razones estructurales: fondo de ranura desigual o plaquita demasiado extendida. Solución: ① rectificar fondo; ② colocar boquilla refrigerante correctamente; ③ vástago endurecido añadir junta de metal duro bajo plaquita.
- Desgaste excesivo: Cambiar herramienta o filo a tiempo.
- Flujo de refrigerante insuficiente o método incorrecto: causa calor y grietas. Solución: ① aumentar flujo; ② colocar boquilla correctamente; ③ usar refrigeración por niebla eficaz; ④ usar corte * para reducir impacto.
- Instalación incorrecta: herramienta demasiado alta/baja; fresa frontal usa fresado descendente asimétrico. Contramedida: reinstalar.
- Rigidez del sistema demasiado pobre: vibración excesiva. Solución: ① aumentar soporte auxiliar de pieza; ② reducir voladizo; ③ reducir ángulo de despeje; ④ otras medidas antivibración.
- Operación descuidada: herramienta entra desde medio de pieza violentamente; no retracta y para inmediatamente. Contramedida: atender método de operación.
Proceso de manufactura
- Entendiendo Fallos en Herramientas de Punzón: Causas, Prevención y Estrategias de Reparación
- Previniendo el Arrastre de Rebaba en Operaciones de Punzonado: Causas y Soluciones
- Cómo Prevenir y Reparar el Astillado de Punzones y Matrices: Soluciones Comprobadas
- Superficie de rake vs. flanco: Entendiendo las diferencias en herramientas de corte para mecanizado óptimo
- Ángulo de rake vs. ángulo de despeje: Cómo moldean el rendimiento de la herramienta de corte
- Herramientas de corte vs. muelas de rectificar: Entendiendo sus diferencias clave
- Entendiendo las distinciones: Máquina, Máquina herramienta y Herramienta de corte explicadas
- Dominando operaciones de torno y selección de herramientas de corte
- Maximiza la Vida Útil de la Herramienta e Incrementa la Productividad: 5 Estrategias Comprobadas
- Guía experta para solución de problemas en fresas de mango: prevención de desgaste y rotura
- Desgaste de plásticos: Causas, mecanismos y cómo diseñar para durabilidad