



Superficie de rake vs. flanco: Entendiendo las diferencias en herramientas de corte para mecanizado óptimo
El mecanizado o corte de metales es un proceso de fabricación sustractivo que se utiliza para eliminar gradualmente el material excedente de un semiacabado preformado con el fin de lograr alta precisión dimensional y tolerancia ajustada. Existen varios tipos de operaciones de mecanizado para realizar eficientemente la tarea de eliminación de material en diversos materiales de pieza a diferentes niveles de precisión. Dichos procesos pueden clasificarse ampliamente como: mecanizado convencional (como torneado, desbaste, fresado, taladrado, mandrinado, generación de engranajes, etc.), corte abrasivo (rectificado, lapeado, pulido, etc.), mecanizado no tradicional (MJA, MUS, EDM, LBM, EBM, etc.) y también mecanizado de micro y precisión (micro-fresado, micro-taladrado, torneado con diamante, etc.). Todas estas operaciones tienen diferentes capacidades en términos de MRR, acabado superficial, materiales factibles, tiempo de mecanizado, costo, etc.
Los procesos de mecanizado convencional utilizan obligatoriamente una herramienta de corte con forma de cuña (también llamada cuchilla) para eliminar material en forma de viruta de la pieza por cizallamiento. La geometría, orientación y material son tres factores importantes asociados con cada cuchilla que influyen directamente en el rendimiento general del mecanizado. Para una eliminación ininterrumpida de material, el material de la cuchilla debe ser lo suficientemente más duro que el material de la pieza. La geometría de la cuchilla, otro factor crucial, abarca diversas características como las superficies de punta de la herramienta y sus inclinaciones, la ubicación de los filos de corte, la agudeza del filo y el radio de punta, etc. Cada cuchilla consta de al menos dos superficies de punta de herramienta: superficie de rake y superficie de flanco.
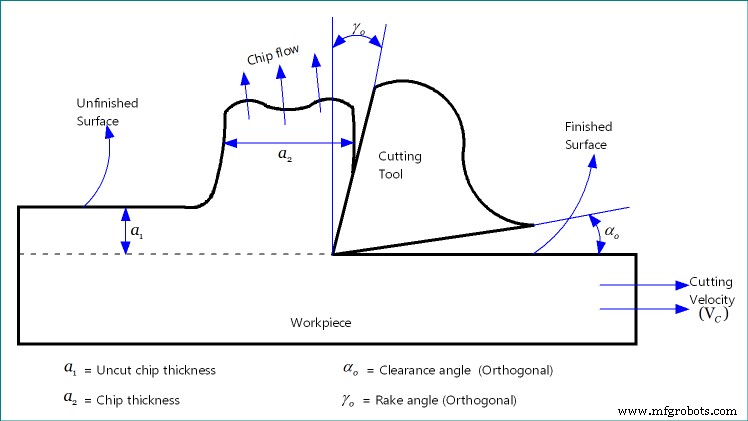
La superficie de rake es la superficie por donde fluye la viruta. Las virutas, producidas durante el mecanizado, fluyen continuamente sobre la superficie de rake antes de abandonar la zona de corte. Por tanto, se produce un rozamiento severo entre la cara de la viruta y la cara de rake, y como resultado se genera calor intenso en esa zona (llamada zona de deformación secundaria). Su inclinación desde el plano de referencia, medida por el ángulo de rake, influye en muchos parámetros relevantes como la deformación de cizallamiento, el espesor de la viruta, la fuerza de corte, el consumo de potencia, etc. Además de la superficie de rake, cada herramienta de corte debe tener al menos una superficie de flanco. La intersección de la superficie de rake y la superficie de flanco produce el filo de corte. A diferencia de la superficie de rake, que permanece en contacto íntimo con las virutas fluyentes, la superficie de flanco permanece abierta adyacente a la superficie acabada. Sin embargo, debido a la presencia del radio de punta y del radio de filo, puede ocurrir un pequeño contacto entre la superficie mecanizada y la superficie de flanco. A continuación se presentan en formato de tabla las diversas diferencias entre la superficie de rake y la superficie de flanco de una herramienta de corte.
Tabla: Diferencias entre superficie de rake y superficie de flanco
| Superficie de rake | Superficie de flanco |
|---|---|
| Durante el mecanizado, las virutas fluyen sobre la superficie de rake. | La superficie de flanco no está asociada con las virutas. Toca la superficie mecanizada en una porción minúscula. |
| La inclinación de la cara de rake se mide por el ángulo de rake. | La inclinación de la cara de flanco se mide por el ángulo de despeje. |
| La mayor parte de la superficie de rake permanece en contacto cercano con la viruta durante el mecanizado. | La superficie de flanco permanece continuamente libre durante la operación. |
| La superficie de rake no tiene un papel directo en la mejora del acabado superficial. | Un pequeño contacto en la punta de la superficie de flanco ayuda directamente a mejorar el acabado al comprimir las marcas de alimentación. |
| Se produce generación intensa de calor alrededor de la superficie de rake debido al rozamiento con las virutas fluyentes. | Cantidad insignificante de calor se genera debido al pequeño contacto en la punta. |
| Debido al rozamiento excesivo, la superficie de rake se desgasta rápidamente (desgaste en crater); sin embargo, un desgaste menor no perjudica la precisión del mecanizado. | Aunque la superficie de flanco se desgasta lentamente, influye directamente en la precisión dimensional del componente mecanizado. |
Contacto con la viruta o la superficie acabada
La superficie de rake permanece en contacto físico con las virutas fluyentes durante el mecanizado; sin embargo, no toca la superficie acabada o mecanizada. Por otro lado, la viruta no toca la superficie de flanco, pero la superficie acabada toca la superficie de flanco en una porción minúscula debido a la presencia del radio de punta y del radio de filo. Dicho contacto ayuda a suavizar las marcas de alimentación; sin embargo, un contacto más prolongado entre la superficie mecanizada y la superficie de flanco puede perjudicar la calidad del acabado. Por tanto, debe mantenerse obligatoriamente un espacio suficiente (proporcionado por el ángulo de despeje) entre ellas para evitar el rozamiento.
Ángulo de rake y ángulo de despeje
Estos indican la inclinación de las superficies de punta de la herramienta desde el plano o dirección estándar. Por definición, el ángulo de rake es el ángulo de inclinación de la superficie de rake de la cuchilla desde el plano de referencia y medido en otro plano. El plano de referencia es un plano perpendicular al vector de velocidad de corte. Sobre la base de la orientación de la superficie de rake con respecto al plano de referencia, el ángulo de rake puede ser positivo, negativo o cero. De manera similar, el ángulo de despeje es la medida de la superficie de flanco de la cuchilla desde el vector de velocidad de corte y medido en otro plano. Sin embargo, el ángulo de despeje no puede ser cero o negativo, debe tener un valor positivo. En ambos casos, el valor del ángulo puede ser diferente según el plano en el que se mida.
La cara de flanco permanece expuesta
Como se mencionó anteriormente, las virutas fluyen sobre la superficie de rake y, por tanto, permanece en contacto cercano con las virutas fluyentes. Sin embargo, la superficie de flanco siempre permanece abierta, ya que ni toca la viruta ni toca la superficie acabada (excepto una porción minúscula en la punta). Sin embargo, la superficie de flanco puede tocar la superficie mecanizada si la cuchilla se ha desgastado (desgaste de flanco), y en tal escenario la calidad de la superficie mecanizada se degradará drásticamente debido al rozamiento.
Aplanado de las marcas de alimentación
Las marcas de alimentación, que se desarrollan en la superficie acabada debido a la presencia de la velocidad de avance, aumentan la rugosidad superficial y, posteriormente, reducen la calidad del acabado. Un avance mayor resulta en superficie rugosa; sin embargo, el avance no puede ser cero porque es uno de los dos movimientos formativos (el otro es la velocidad de corte) indispensables para toda operación de mecanizado. Un pequeño contacto entre la superficie de flanco y la superficie acabada en la punta de la herramienta, debido a la presencia del radio de punta y del radio de filo, ayuda inherentemente a suavizar la superficie al comprimir las marcas de alimentación. Mayor es el radio de punta, mejor será el acabado superficial (es decir, menor altura de las marcas de alimentación); sin embargo, puede afectar adversamente otros parámetros. La superficie de rake no tiene un papel directo en la mejora del acabado superficial.
Generación de calor
Al fluir las virutas sobre la superficie de rake, se produce generación intensa de calor debido al rozamiento. Alrededor del 60–70% del calor total de corte surge debido a este rozamiento en la zona de deformación secundaria. Sin embargo, la mayor parte del calor generado es llevado lejos de la zona de corte por la viruta en movimiento. Esto protege a la cuchilla y a la pieza del sobrecalentamiento y otros daños térmicos. Contrariamente, solo una fracción (menos del 5%) del calor total de corte se genera debido al pequeño contacto en la punta. Sin embargo, este calor fluye parcialmente dentro de la pieza a través de la superficie acabada y el resto fluye hacia la cuchilla. Por tanto, el calor generado en la zona de rozamiento terciario puede provocar daños térmicos si supera cierto límite.
Desgaste y su impacto
El rozamiento continuo acelera la tasa de desgaste abrasivo de la superficie de rake y, por tanto, el desgaste en crater ocurre rápidamente. Aunque cambia la dirección del flujo de viruta e influye en la fuerza de corte y otros parámetros relevantes, un pequeño desgaste en crater es tolerable. Sin embargo, el desgaste de flanco influye directamente en la precisión del componente mecanizado y una pequeña cantidad de desgaste también puede llevar a un mecanizado inexacto. Por tanto, la vida útil de la cuchilla se determina convencionalmente por el límite admisible de desgaste de flanco (comúnmente limitado a 0,3 mm según la fórmula de vida de herramienta de Taylor).
En este artículo se presenta una comparación científica entre la superficie de rake y la superficie de flanco. El autor también sugiere consultar las siguientes referencias para una mejor comprensión del tema.
- Machining and Machine Tools por A. B. Chattopadhyay (1ª edición, Wiley).
- What is Clearance Angle in Cutting Tool? Its Derivative, Value and Function por minaprem.com.
- Fuente de imagen: minaprem.com.
Tecnología Industrial
- Transmisión por cadena vs. transmisión por engranajes: comparación exhaustiva
- Transmisión por correa vs. transmisión por cadena: Diferencias clave explicadas
- Herramientas de corte de un solo filo vs. multifilo: Diferencias clave explicadas
- Ángulo de rake vs. ángulo de despeje: Cómo moldean el rendimiento de la herramienta de corte
- Ángulo de rake positivo vs. negativo: Cómo la geometría afecta la eficiencia de corte
- Torneado vs. Fresado: Diferencias clave explicadas
- Herramientas de corte vs. muelas de rectificar: Entendiendo sus diferencias clave
- Mecanizado vs. Rectificado: Diferencias clave explicadas
- Unión vs. Fijación: Diferencias clave explicadas
- Industria 4.0 vs Industria 5.0: Qué Cambia y Por Qué Importa
- Contrachapado de Madera Blanda vs. Madera Dura: Diferencias Clave Explicadas