



Ángulo de rake positivo vs. negativo: Cómo la geometría afecta la eficiencia de corte
El mecanizado es un proceso de fabricación sustractivo mediante el cual el material excedente se elimina de un semiacabado preformado en forma de virutas con el fin de mejorar la precisión dimensional y la tolerancia. Se emplea una herramienta de corte con forma de cuña (o cuchilla) para el cizallamiento gradual de material capa por capa. La geometría, orientación y material son tres factores primordiales que influyen en la capacidad de mecanizado y la calidad del producto. La geometría de la cuchilla abarca características cruciales del filo(s) de corte y superficies relevantes. Incluye, entre otros, el ángulo de rake en diferentes direcciones, ángulos de despeje en diferentes direcciones, radio de filo, orientación de los filos de corte, radio de punta, etc. Los diferentes sistemas de designación de herramientas muestran dichas características de manera estándar.
El ángulo de rake de una cuchilla indica básicamente la inclinación de la superficie de rake. Dado que la superficie de rake es la superficie de flujo de viruta, el ángulo de rake también indica la dirección del flujo de viruta (en corte ortogonal). Este es un parámetro crucial ya que influye directa o indirectamente en la deformación de cizallamiento, la dirección del flujo de viruta, la fuerza de corte, el consumo de potencia, la mecanizabilidad, etc. Por definición, el ángulo de rake es el ángulo entre la superficie de rake de la cuchilla y el plano de referencia y medido en algún otro plano. Basándose en el plano en el que se mide este ángulo, puede tener diferentes nombres, como rake ortogonal (medido en plano ortogonal), rake lateral (medido en plano longitudinal de la máquina), rake trasero (medido en plano transversal de la máquina), rake máximo (medido en un plano perpendicular a la línea maestra para rake), etc.
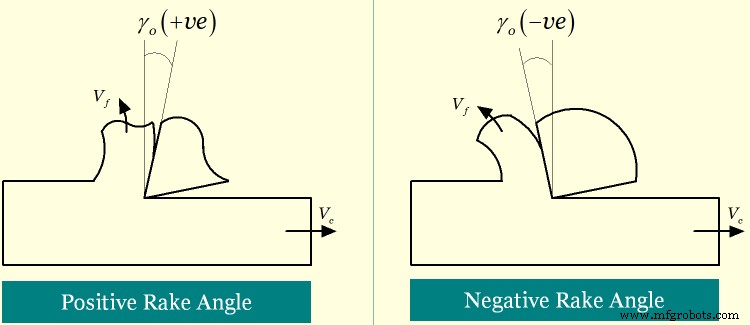
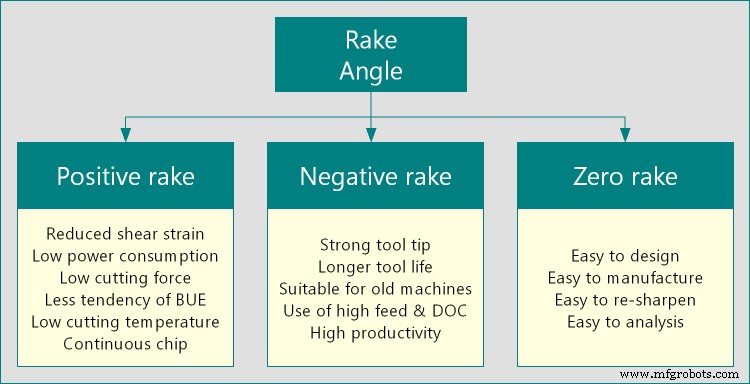
Independientemente del plano o dirección en que se mida, el ángulo de rake puede ser positivo, negativo o incluso cero. Este concepto evolucionó a partir de la orientación relativa de la superficie de rake con respecto al plano de referencia fijo: en una dirección se considera positivo, en la otra dirección se considera negativo y cuando se fusionan, el ángulo de rake se considera cero. Un rake positivo ocurre cuando la suma del ángulo de cuña y el ángulo de despeje es inferior a 90° en un plano particular. Ofrece un filo de corte afilado y, por tanto, puede cortar eficientemente el material de la pieza requiriendo menos fuerza. Ahora, si la suma del ángulo de cuña y el ángulo de despeje se vuelve igual a 90° en un plano particular, el ángulo de rake se vuelve cero. De manera similar, cuando la suma del ángulo de cuña y el ángulo de despeje es superior a 90° en un plano particular, el ángulo de rake se vuelve negativo. El rake negativo ofrece una punta de herramienta más fuerte y, por tanto, una vida útil de herramienta mejorada. A continuación se presentan en formato de tabla las diversas diferencias entre rake positivo y rake negativo.
Tabla: Diferencias entre rake positivo y rake negativo
| Ángulo de rake positivo | Ángulo de rake negativo |
|---|---|
| El ángulo de rake se considera positivo cuando la suma del ángulo de cuña y el ángulo de flanco es menor que 90°. | El ángulo de rake se considera negativo cuando la suma del ángulo de cuña y el ángulo de flanco es mayor que 90°. |
| El rake positivo ofrece una cuña delgada. | El rake negativo hace la cuña más gruesa. |
| La deformación de cizallamiento de la viruta es menor debido a la cuña delgada. | La cuña más gruesa resulta en alta deformación de cizallamiento de la viruta. |
| También tiende a reducir el espesor de la viruta y, por tanto, el CRC permanece bajo. | Tiende a aumentar el espesor de la viruta y, por tanto, el CRC se vuelve alto. |
| La fuerza de corte y, por tanto, el consumo de potencia durante el mecanizado es comparativamente menor. | Bajo las mismas condiciones, requiere mayor fuerza de corte y potencia. |
| Bajo CRC, baja fuerza de corte y baja potencia indican buena mecanizabilidad. | La mecanizabilidad es pobre con rake negativo. |
| La punta de la herramienta es menos fuerte y, por tanto, propensa a fallo catastrófico. | La punta de la herramienta es más fuerte y, por tanto, menor probabilidad de rotura repentina. |
| No se puede aplicar alta carga de viruta, ya que la herramienta no puede soportarla. | Se puede aplicar alta carga de viruta de forma segura. |
| El rake positivo es adecuado para mecanizar materiales blandos y dúctiles, como cobre y aluminio. | El rake negativo es bueno para mecanizar materiales duros y frágiles, como titanio, acero inoxidable. |
Conceptos de ángulo de flanco, ángulo de cuña y ángulo de rake
La vista seccional de la cuña de una herramienta de corte muestra estos tres ángulos diferentes; sin embargo, ninguno de ellos tiene un valor fijo. Diferentes herramientas de corte pueden tener diferentes valores de estos ángulos y los mismos juegan un papel clave en el rendimiento del mecanizado. Se asume que el plano de referencia es perpendicular al vector de velocidad de corte. El ángulo entre el vector de velocidad de corte y la superficie de flanco de la herramienta de corte se llama ángulo de flanco o ángulo de despeje. La cuña se produce debido a la intersección de la superficie de rake y la superficie de flanco a lo largo del filo de corte; y el ángulo correspondiente se denomina ángulo de cuña. Ahora, el ángulo entre la superficie de rake y el plano de referencia se denomina ángulo de rake. Con respecto al plano de referencia, cuando la superficie de rake está orientada hacia el vector de velocidad de corte, el ángulo correspondiente se considera positivo; cuando la superficie de rake está orientada opuesta al vector de velocidad de corte, el ángulo correspondiente se considera negativo; y cuando la superficie de rake se fusiona con el plano de referencia, el ángulo correspondiente se considera cero.
Espesor de la cuña y ángulo de rake
Dado que la suma algebraica del ángulo de rake, ángulo de flanco y ángulo de cuña debe ser cero, para un ángulo de flanco constante, el ángulo de cuña será menor con rake positivo en comparación con rake negativo. Por tanto, el rake negativo ofrece una cuña más gruesa, capaz de sostener mayor fuerza de corte.
Deformación de cizallamiento y espesor de viruta
Durante el mecanizado, la cuchilla comprime una capa delgada de material y la corta gradualmente. Consecuentemente, la viruta sin cortar se deforma plásticamente para producir viruta y luego fluye sobre la superficie de rake antes de abandonar la zona de mecanizado. La deformación de cizallamiento también aumenta el espesor de la viruta desde su valor sin cortar. Este incremento se mide por un coeficiente, llamado Coeficiente de Reducción de Viruta (CRC), definido como la relación entre el espesor de la viruta y el espesor de la viruta sin cortar. El CRC siempre es mayor que 1; sin embargo, un valor menor siempre es deseable. La cuchilla con rake negativo deforma la viruta en gran medida, resultando en mayor espesor de viruta y mayor CRC. Sin embargo, la cuchilla con rake positivo permite un flujo suave de la viruta sobre la superficie de rake, resultando finalmente en deformación de cizallamiento comparativamente menor y menor CRC. Sin embargo, en ningún caso el CRC puede ser menor que 1, a menos que el corte sea a micro o nanoescala.
Fuerza de corte y consumo de potencia
Cuanto menor sea la potencia de corte consumida durante el mecanizado de un material particular, mejor será el rendimiento del mecanizado. Aunque la fuerza y la potencia dependen de muchos factores, el ángulo de rake también tiene influencia. Debido a la menor deformación de cizallamiento y menor CRC con rake positivo, la fuerza de corte requerida para eliminar un área particular de material es mucho menor que con una cuchilla que tiene rake negativo cuando todas las demás condiciones de mecanizado permanecen inalteradas.
Aspecto de mecanizabilidad
La mecanizabilidad es la indicación de qué tan fácilmente un material de pieza puede ser mecanizado usando una herramienta de corte particular bajo condiciones especificadas. No puede medirse cuantitativamente de manera fiable; solo puede juzgarse cualitativamente basándose en otros parámetros, incluyendo deformación de cizallamiento, CRC, fuerza y potencia de corte, temperatura de corte, forma y color de la viruta, tendencia a formación de BUE, condición de la superficie mecanizada, etc. En general, un rake positivo tiende a ofrecer mejor mecanizabilidad.
Resistencia del filo de corte y carga de viruta
El rake negativo emerge mejor en este caso, ya que viene con una cuña más gruesa. El aumento del espesor de la cuña mejora la resistencia del filo de corte y, por tanto, puede soportar mayor carga sin fallo. La cuña más delgada, asociada con rake positivo, puede romperse si la carga de viruta aumenta por encima de cierto límite; y como resultado, no se puede eliminar un mayor volumen de material en una sola pasada (menor tasa de remoción de material o productividad). También puede representar un riesgo de fallo catastrófico bajo vibración de la máquina o carga de impacto, que ocurre frecuentemente al mecanizar piezas rotacionalmente no simétricas o cortar piezas con material inhomogéneo.
Materiales de pieza adecuados
Dado que el rake negativo puede soportar mayor fuerza de corte y carga de impacto, puede aplicarse con seguridad al cortar materiales duros y frágiles como acero para herramientas, acero inoxidable, titanio, etc. Cuando la composición del material es no homogénea o hay posibilidad de carga de impacto, el rake negativo es la mejor opción. El rake positivo funciona bien al cortar materiales más blandos y dúctiles como cobre, aluminio, etc.
En este artículo se presenta una comparación científica entre el ángulo de rake positivo y el ángulo de rake negativo. El autor también sugiere consultar las siguientes referencias para una mejor comprensión del tema.
- Machining and Machine Tools por A. B. Chattopadhyay (1ª edición, Wiley).
- Difference Between Positive Rake and Negative Rake por difference.minaprem.com.
- Fuente de imagen: minaprem.com.
Tecnología Industrial
- Bombas Dinámicas vs. Desplazamiento Positivo: Diferencias Fundamentales
- Transmisión por cadena vs. transmisión por engranajes: comparación exhaustiva
- Transmisión por correa vs. transmisión por cadena: Diferencias clave explicadas
- Superficie de rake vs. flanco: Entendiendo las diferencias en herramientas de corte para mecanizado óptimo
- Industria 4.0 vs Industria 5.0: Qué Cambia y Por Qué Importa
- Contrachapado de Madera Blanda vs. Madera Dura: Diferencias Clave Explicadas
- Estructuras vs. Uniones en C: Guía práctica
- C vs C++: Diferencias clave y cuándo elegir cada uno
- C vs Java: Comparación exhaustiva de características, historia y aplicaciones
- Python vs JavaScript: Diferencias Clave, Características y Cuándo Elegir Cada Uno
- Python vs Ruby: Comparativa Exhaustiva de Características, Ventajas y Casos de Uso