



Torneado vs. Fresado: Diferencias clave explicadas
El mecanizado o corte de metales es un proceso de fabricación sustractivo que se utiliza predominantemente para eliminar material no deseado de la pieza de trabajo con el fin de mejorar la precisión dimensional y la tolerancia. A lo largo de los tiempos, han evolucionado múltiples procesos de mecanizado para el procesamiento eficiente de una mayor variedad de materiales de innumerables maneras. En general, dichos procesos pueden clasificarse como procesos de mecanizado convencional, procesos de acabado abrasivo y procesos de mecanizado no tradicional (MNT). Por definición, el mecanizado convencional es uno de los procesos de fabricación mediante el cual el material excedente se cizalla de un semiacabado preformado en forma de virutas utilizando una herramienta de corte con forma de cuña con el fin de proporcionar la forma, tamaño y acabado deseados. Torneado, roscado, desbaste, centrado, taladrado, mandrinado, escariado, roscado, desbaste, ranurado, cepillado, fresado, brochado, generación de engranajes, etc., son ejemplos de operaciones de mecanizado convencional.
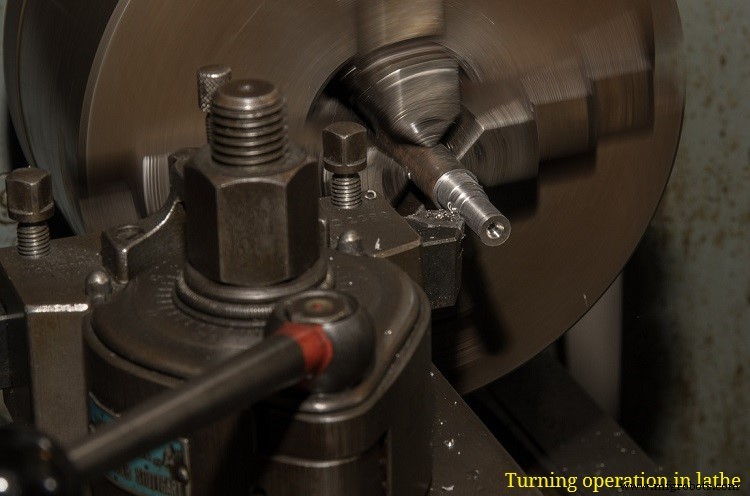
Por tanto, el torneado y el fresado son operaciones de mecanizado convencional; sin embargo, cada uno tiene diferentes capacidades y, por tanto, es adecuado para fabricar diferentes características eliminando material de la pieza de trabajo. El torneado se utiliza extensamente para generar superficies cilíndricas o cónicas. Aquí el semiacabado primario (material en bruto pre-mecanizado) puede ser de cualquier forma (basado en el dispositivo de sujeción disponible y la capacidad de la máquina). Emplea una herramienta de torneado de un solo filo para cortar una capa delgada de material en forma de virutas continuas o discontinuas. Esta operación se realiza en una conocida y versátil máquina herramienta, llamada torno. Basándose en las características mecanizadas, el torneado puede sub-agruparse como torneado recto, torneado cónico, torneado interior, torneado a escalones, etc. Sin embargo, en todos los casos, la superficie generada es cilíndrica o cónica.
Aunque el fresado también es una operación de mecanizado como el torneado, su técnica de proceso, capacidad y forma de la característica generada difieren del torneado. Mientras que el torneado produce superficies cilíndricas o cónicas, el fresado es útil para generar superficies planas o esculpidas. Emplea una herramienta de corte multifilo que puede contener 2–150 filos de corte. Por tanto, el fresado es un proceso más rápido que resulta en mayor productividad. La operación se realiza en una fresadora que puede tener husillo horizontal o vertical. Basándose en las características generadas y la técnica, el fresado también puede sub-agruparse como fresado de cara, fresado lateral, fresado de extremo, etc. A continuación se presentan en formato de tabla las diversas diferencias entre el torneado y el fresado.
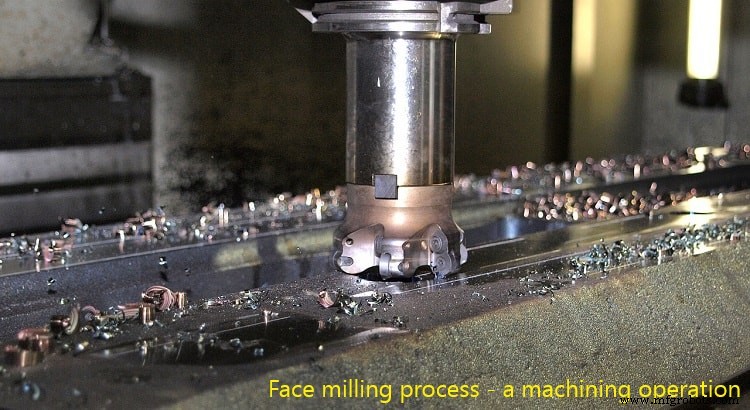
Tabla: Diferencias entre torneado y fresado
| Torneado | Fresado |
|---|---|
| El torneado se utiliza para producir superficies cilíndricas o cónicas. | El fresado se utiliza para producir superficies planas o esculpidas. |
| Se realiza en máquina herramienta torno. | El fresado se realiza en máquina fresadora. |
| El torneado emplea una cuchilla de un solo filo. La cuchilla contiene solo un filo de corte principal. | El fresado emplea una cuchilla multifilo. La cuchilla contiene más de un filo de corte. |
| El movimiento de corte es impartido por la rotación de la pieza de trabajo. | El movimiento de corte es impartido por la rotación de la cuchilla. |
| El movimiento de avance es impartido moviendo la cuchilla contra la pieza de trabajo. | El movimiento de avance es impartido moviendo la pieza de trabajo contra la cuchilla. |
| El torneado suele ser una operación de corte continuo. | El fresado suele ser una operación de corte intermitente. |
| El torneado produce virutas continuas a menos que las condiciones sean desfavorables. | El fresado produce inherentemente virutas discontinuas. |
| La tasa de remoción de material es baja debido a la cuchilla de un solo filo. | Proporciona alta MRR y, por tanto, la productividad aumenta. |
Superficie y característica generada
El torneado se utiliza predominantemente para generar superficies cilíndricas o cónicas, independientemente de la forma del material en bruto. Cualquier característica generada por este proceso debe ser rotacionalmente simétrica. Típicamente, puede emplearse para fabricar piezas axisimétricas como ejes cilíndricos o cónicos, ejes escalonados, objetos cónicos, aumento del diámetro de agujeros internos (no puede originar un agujero), corte de ranuras cilíndricas, etc. Contrariamente, el fresado puede emplearse para generar superficies planas de cualquier orientación, así como superficies de contorno. Características como ranuras, canales, chaveteros, bolsillos, paredes, aletas, nervios, etc., son comúnmente encontradas en el fresado.
Máquinas herramienta empleadas para las operaciones
En el dominio del corte de metales, la máquina herramienta es una categoría específica de máquina que imparte todos los movimientos necesarios a la pieza y/o a la cuchilla, así como proporciona facilidades para montarlas. Diferentes operaciones de mecanizado se realizan en diferentes máquinas herramienta; sin embargo, cierta máquina herramienta también es capaz de realizar una serie de operaciones similares. El torneado se realiza en una versátil máquina herramienta llamada torno. Esta es principalmente una máquina de eje horizontal (husillo horizontal); sin embargo, también está disponible el torno de eje vertical, especialmente de sobremesa. El fresado se lleva a cabo en una fresadora, que puede tener eje vertical u horizontal (ambos son comunes).
Cuchilla de un solo filo y multifilo
Una herramienta de corte (o cuchilla) puede contener solo uno o más filos de corte activos que pueden participar en la acción de eliminación de material durante el mecanizado. Basándose en el número de filos de corte, las cuchillas pueden clasificarse como de un solo filo o multifilo. La operación de torneado se realiza utilizando una cuchilla de un solo filo, llamada SPTT (herramienta de torneado de un solo filo). Así, tiene solo un filo de corte principal que puede participar activamente en el cizallamiento o eliminación de materiales. Contrariamente, una fresa puede contener 2–150 filos de corte, a veces incluso más. Obviamente, es una cuchilla multifilo, ya que más de un filo de corte participan simultáneamente en el cizallamiento o eliminación de materiales.
Movimiento de corte y movimiento de avance
Existen dos movimientos relativos entre la pieza de trabajo y la cuchilla cuya acción simultánea causa el cizallamiento de una capa de material de la pieza. Estos dos se llaman movimientos primarios, ya que la mayor parte de la potencia de corte es absorbida por ellos; sin embargo, puede haber otros movimientos secundarios basados en la característica o superficie a producir. Es función de la máquina herramienta impartir dichos movimientos relativos en la dirección prevista a una tasa predeterminada. En el torneado, la rotación de la pieza de trabajo a una velocidad de corte fija proporciona el movimiento de corte requerido, mientras que el movimiento del carro porta-herramientas (sobre el cual la cuchilla está montada firmemente) proporciona el movimiento de avance requerido. En el fresado, es completamente opuesto: el movimiento de corte es proporcionado por la rotación de la cuchilla a un rpm fijo, mientras que el movimiento de avance es proporcionado por el movimiento de la mesa de trabajo (sobre la cual la pieza de trabajo está montada).
Corte continuo y discontinuo y virutas correspondientes
Durante la operación de torneado, la cuchilla permanece continuamente en contacto cercano con la pieza de trabajo y, por tanto, resulta en virutas continuas. Aunque el tipo de viruta depende de muchos factores predecibles e impredecibles, el torneado tiene la capacidad de producir virutas continuas bajo condiciones de corte favorables. El fresado produce inherentemente virutas discontinuas porque ningún filo de corte único permanece en contacto con la pieza de trabajo; en su lugar, los filos de corte se engranan y desengranan repetidamente durante toda la operación.
Carga de viruta y problemas de productividad
El área del material de la pieza delante de la herramienta de corte en cualquier instante se denomina carga de viruta. Es proporcional a la tasa de remoción de material (MRR). En el fresado, debido a la participación de mayor número de filos de corte en cada revolución, se puede utilizar mayor carga de viruta, porque toda la carga de viruta se dividirá equitativamente entre todos los filos de corte. Así, se pueden emplear parámetros de corte más altos, especialmente avance y profundidad de corte, en una sola pasada, y, por tanto, se puede eliminar un mayor volumen de material en un tiempo específico. En el torneado, los valores de los parámetros de corte no pueden aumentarse después de cierto nivel debido a las posibilidades de fallo de la herramienta. Por tanto, el fresado es altamente productivo en comparación con el torneado cuando la remoción masiva de material es la preocupación principal.
En este artículo se presenta una comparación científica entre el torneado y el fresado. El autor también sugiere consultar las siguientes referencias para una mejor comprensión del tema.
- Machining and Machine Tools por A. B. Chattopadhyay (1ª edición, Wiley).
- Manufacturing Engineering and Technology: SI Edition por S. Kalpakjian y S. R. Schmid (7ª edición, Pearson Ed Asia).
Tecnología Industrial
- Mecanizado Tradicional vs. No Tradicional: Diferencias Clave Explicadas
- Transmisión por cadena vs. transmisión por engranajes: comparación exhaustiva
- Transmisión por correa vs. transmisión por cadena: Diferencias clave explicadas
- Mecanizado vs. Rectificado: Diferencias clave explicadas
- GMAW vs. GTAW: Comparación exhaustiva de dos técnicas de soldadura por arco
- Unión vs. Fijación: Diferencias clave explicadas
- Industria 4.0 vs Industria 5.0: Qué Cambia y Por Qué Importa
- Fresado CNC vs Torneado CNC: Diferencias Clave e Implicaciones de Diseño
- Torneado CNC vs. Fresado CNC: Diferencias Clave Explicadas
- Mecanizado Convencional vs No Convencional: Diferencias Clave Explicadas
- Automatización de Procesos Robóticos vs. Automatización de Pruebas: Diferencias Clave e Impacto Empresarial