



Herramientas de corte vs. muelas de rectificar: Entendiendo sus diferencias clave
El mecanizado o corte de metales es uno de los procesos de fabricación mediante los cuales el material excedente se elimina gradualmente de un semiacabado preformado para proporcionar la forma, tamaño y acabado deseados. Es un proceso de fabricación sustractivo que se utiliza principalmente para mejorar la precisión dimensional y el nivel de tolerancia. Para procesar eficientemente y económicamente diversos materiales de varias maneras, existen varios procesos de mecanizado, cada uno con diferente capacidad en términos de tasa de remoción de material (MRR), precisión de mecanizado, tamaño de característica, característica factible, material factible, costo de mecanizado, etc. Dichos procesos pueden clasificarse ampliamente en tres grupos: mecanizado convencional, corte abrasivo y procesos de mecanizado no tradicional (MNT).
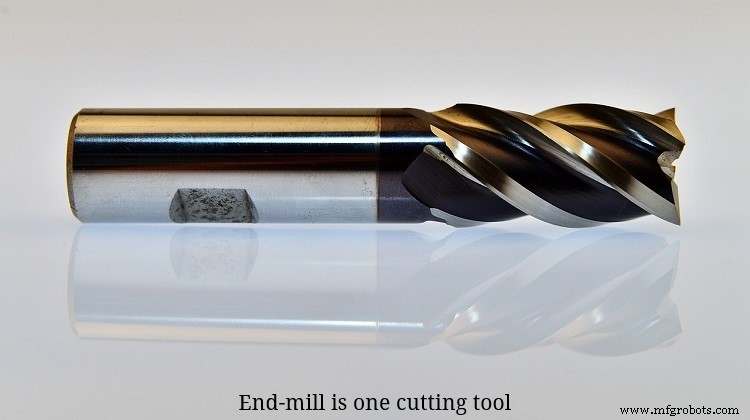
Los procesos de mecanizado convencional utilizan una herramienta de corte (o cuchilla) con forma de cuña para eliminar gradualmente el material excedente de la pieza de trabajo en forma de virutas. Dichos procesos incluyen torneado, roscado, desbaste, taladrado, roscado, mandrinado, fresado, desbaste, cepillado, escariado, moleteado, etc. La cuchilla metálica fue prominente en los primeros días; pero ahora muchas cuchillas no metálicas están disponibles. La función de una cuchilla es comprimir una capa de material delante de ella y cortarla gradualmente para realizar la eliminación de material. Generalmente, la pieza de trabajo y la cuchilla se montan rígidamente en la máquina herramienta correspondiente y se imparten las velocidades relativas necesarias (velocidad, avance y profundidad de corte) para facilitar la eliminación de material. Cada operación de mecanizado se lleva a cabo utilizando un tipo específico de cuchilla; sin embargo, varias características de una cuchilla particular pueden variar dentro de cierto límite. Las cuchillas deben tener una geometría y material definidos.
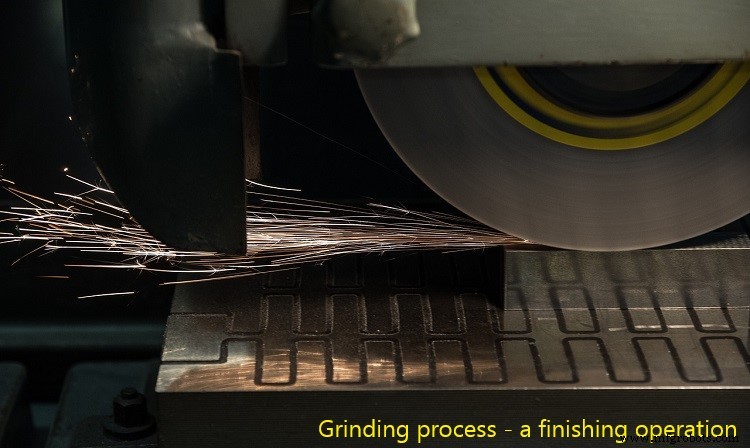
Los procesos de corte abrasivo también realizan una tarea similar, es decir, eliminar material en forma de virutas, pero no se emplea ninguna cuchilla metálica. Los cortadores abrasivos están hechos principalmente de materiales cerámicos refractarios, principalmente abrasivos. Estos pequeños abrasivos afilados realmente eliminan el material de la pieza de trabajo. Aunque dicha cuchilla en su conjunto tiene ciertas especificaciones, los abrasivos tienen geometría aleatoria. Ejemplos típicos de tales procesos incluyen rectificado, lapeado, pulido, etc. Todos estos procesos son adecuados para acabado en lugar de remoción masiva. El rectificado utiliza una rueda cilíndrica, llamada muela de rectificar, hecha de abrasivos como su herramienta de corte. El material abrasivo, el tamaño del abrasivo, el material aglutinante y otros parámetros relevantes de la muela de rectificar están predefinidos; sin embargo, la geometría de los abrasivos no está definida. A continuación se presentan en formato de tabla las diversas diferencias entre la herramienta de corte y la muela de rectificar.
Tabla: Diferencias entre herramienta de corte y muela de rectificar
| Herramienta de corte | Muella de rectificar |
|---|---|
| Una herramienta de corte puede ser de un solo filo o multifilo. | La muela de rectificar es siempre una herramienta de corte multifilo. |
| Puede estar hecha de metales, cerámicas, diamante o cBN. | La muela de rectificar está compuesta de abrasivos, unidos en otro medio como resina o metal. |
| Cada herramienta de corte tiene una geometría bien definida. | La muela de rectificar en su conjunto puede tener cierta especificación, pero los abrasivos tienen geometría aleatoria. |
Cuchilla de un solo filo y multifilo
Una herramienta de corte puede consistir en uno o más filos de corte activos dentro del cuerpo de la herramienta. Una herramienta de corte de un solo filo es aquella que tiene solo un filo de corte principal para participar en la acción de eliminación de material a la vez. Si más de un filo de corte participa simultáneamente en la acción de corte, entonces esa cuchilla se denomina herramienta de corte multifilo. Una cuchilla de un solo filo es más barata y fácil de fabricar, pero no puede soportar alta carga de viruta y, por tanto, el proceso se vuelve menos productivo. Torneado, desbaste, cepillado, mandrinado, fresado de volante, etc., utilizan cuchilla de un solo filo; mientras que fresado, taladrado, escariado, brochado, generación de engranajes, rectificado, etc., emplean cuchilla multifilo. Por tanto, una herramienta de corte puede ser de un solo filo o multifilo; pero la muela de rectificar es siempre una herramienta de corte multifilo.
Material de las cuchillas
Una herramienta de corte puede estar hecha de varios materiales como acero al carbono, acero de alta velocidad (HSS), carburo de tungsteno, cerámicas, diamante, nitruro de boro cúbico (cBN), etc. Diferentes materiales muestran capacidad variable y, por tanto, se selecciona uno compatible basado en el material de la pieza, el proceso de mecanizado y otros parámetros concernientes para lograr el mejor rendimiento. La muela de rectificar está hecha de abrasivos como alúmina, sílice y diamante. Dichos granos abrasivos están unidos en otro medio blando o duro como resina, metal, etc. Vale la pena mencionar que la eliminación de material se realiza solo por las partículas abrasivas; sin embargo, solo un pequeño número de abrasivos (alrededor del 1% entre todos los expuestos en la periferia de la rueda) participan en la acción de cizallamiento de material en una pasada.
Geometría de la cuchilla
La geometría, orientación y material son tres parámetros importantes que gobiernan el rendimiento general del mecanizado en todo mecanizado. La herramienta de corte debe tener una geometría bien definida; de hecho, la cuchilla se selecciona basándose en dicha geometría. Las características geométricas incluyen ángulos de rake, ángulos de despeje, ángulos de corte, radio de punta, etc. La muela de rectificar suele tener especificación definida, pero los abrasivos no tienen geometría específica. Varios ángulos de herramienta son aleatorios y varían enormemente entre los abrasivos. Tal geometría aleatoria a veces afecta el rendimiento del mecanizado (como aumento de fuerza o temperatura).
En este artículo se presenta una comparación científica entre la herramienta de corte y la muela de rectificar. El autor también sugiere consultar las siguientes referencias para una mejor comprensión del tema.
- Machining and Machine Tools por A. B. Chattopadhyay (1ª edición, Wiley).
- Manufacturing Engineering and Technology: SI Edition por S. Kalpakjian y S. R. Schmid (7ª edición, Pearson Ed Asia).
Tecnología Industrial
- Transmisión por cadena vs. transmisión por engranajes: comparación exhaustiva
- Transmisión por correa vs. transmisión por cadena: Diferencias clave explicadas
- Herramientas de corte de un solo filo vs. multifilo: Diferencias clave explicadas
- Superficie de rake vs. flanco: Entendiendo las diferencias en herramientas de corte para mecanizado óptimo
- Ángulo de rake vs. ángulo de despeje: Cómo moldean el rendimiento de la herramienta de corte
- Torneado vs. Fresado: Diferencias clave explicadas
- Herramientas de corte vs. muelas de rectificar: Entendiendo sus diferencias clave
- Mecanizado vs. Rectificado: Diferencias clave explicadas
- Unión vs. Fijación: Diferencias clave explicadas
- Industria 4.0 vs Industria 5.0: Qué Cambia y Por Qué Importa
- Contrachapado de Madera Blanda vs. Madera Dura: Diferencias Clave Explicadas