



Ángulo de rake vs. ángulo de despeje: Cómo moldean el rendimiento de la herramienta de corte
La operación de mecanizado convencional o corte de metales se realiza para eliminar gradualmente la capa excedente de material de la pieza de trabajo con el fin de impartir la forma, dimensión y acabado deseados. La eliminación de material se realiza con la ayuda de un pequeño dispositivo llamado cuchilla o herramienta de corte. Durante el mecanizado, la cuchilla y la pieza de trabajo se montan rígidamente en la máquina herramienta con la ayuda de diversos arreglos. La velocidad relativa entre la cuchilla y la pieza de trabajo también es necesaria para cortar continuamente el material y la misma se imparte por medio de la velocidad de corte, el avance y la profundidad de corte. La cuchilla realmente comprime una capa delgada de material y la elimina gradualmente en forma de virutas. Una geometría adecuada que incluya filo(s) de corte afilado(s) y material compatible también son indispensables para una eliminación de material ininterrumpida y eficiente.
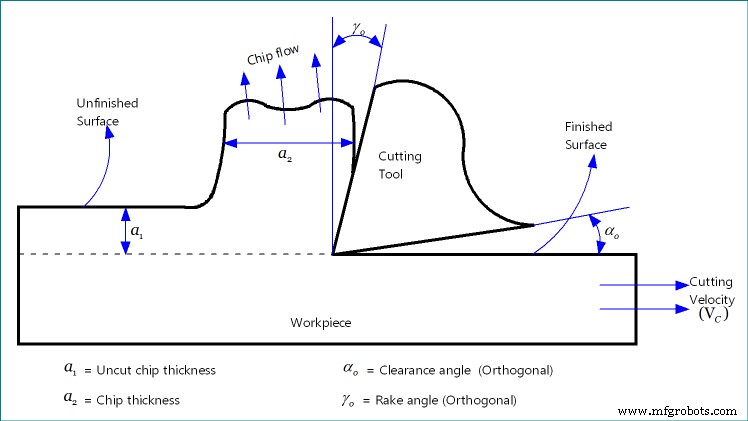
La geometría de una cuchilla indica la inclinación u orientación de diversas superficies de punta de la herramienta. La herramienta de corte consta de tres superficies de punta: superficie de rake, superficie de flanco principal y superficie de flanco auxiliar. Varios ángulos se utilizan para indicar la inclinación de dichas superficies en diferentes direcciones. También existen varias normas nacionales e internacionales que definen claramente diversas características de una cuchilla, incluyendo varios ángulos. Dicha información se recopila de una manera particular para presentarse en forma de firma de herramienta. También se utilizan varios planos para asistir la medición inequívoca de estos ángulos. En general, la inclinación de la superficie de rake se indica por el ángulo de rake; mientras que la inclinación de la superficie de flanco se indica por el ángulo de despeje.
Por definición, el ángulo de rake es el ángulo de orientación de la superficie de rake de la cuchilla desde el plano de referencia y medido en otro plano. Puede tener valor positivo, negativo o incluso cero; sin embargo, generalmente varía entre +15° y –15°. Es un ángulo crucial que determina la resistencia de la punta de la herramienta, la fuerza de corte, el consumo de potencia, la deformación de cizallamiento y también la mecanizabilidad. Por otro lado, el ángulo de despeje es el ángulo de inclinación de la superficie de flanco de la cuchilla desde el vector de velocidad y medido en otro plano. Debe tener un valor positivo y generalmente varía entre +3° y +15°. A continuación se presentan en formato de tabla las diversas diferencias entre el ángulo de rake y el ángulo de despeje de la herramienta de corte.
Tabla: Diferencias entre ángulo de rake y ángulo de despeje
| Ángulo de rake | Ángulo de despeje |
|---|---|
| La inclinación de la superficie de rake de la cuchilla se indica por el ángulo de rake. | La inclinación de la superficie de flanco de la cuchilla se indica por el ángulo de despeje. |
| El ángulo de rake puede ser negativo, cero o positivo. | El ángulo de despeje debe tener un valor positivo. No puede ser negativo ni cero. |
| Influye en el flujo de viruta y la deformación de cizallamiento, pero tiene influencia insignificante en la calidad superficial y la precisión. | Influye directamente en la calidad superficial y la precisión; pero no juega ningún papel en el flujo de viruta y la deformación de cizallamiento. |
| El filo acumulado (BUE) puede cambiar desfavorablemente el ángulo de rake. | El BUE no puede alterar el ángulo de despeje. |
Propósito básico
El ángulo de rake muestra la inclinación de la superficie de rake de la herramienta de corte desde el plano de referencia. Dado que la superficie de rake es la superficie de flujo de viruta, el ángulo de rake también indica la dirección del flujo de viruta (en corte ortogonal). Por otro lado, el ángulo de despeje muestra la inclinación de la superficie de flanco de la herramienta de corte desde el vector de velocidad de corte. Este ángulo no tiene influencia directa en el flujo de viruta. Sin embargo, ambos ángulos pueden medirse en diferentes planos (direcciones) para obtener una idea clara sobre la inclinación de las superficies correspondientes.
Valor de estos ángulos
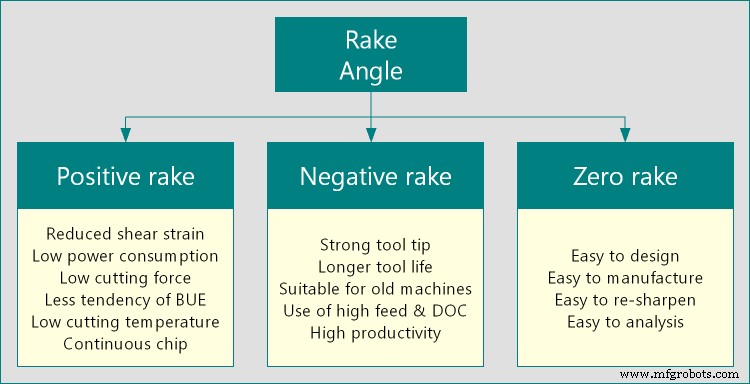
Una cuchilla puede tener ángulo de rake positivo, negativo o cero, cada uno con significado especial y ventajas en el rendimiento del mecanizado. Por ejemplo, un ángulo de rake positivo ofrece un filo de corte afilado y, por tanto, el cizallamiento ocurrirá suavemente requiriendo mínimo esfuerzo. Alternativamente, un ángulo de rake negativo ofrece una punta de herramienta más fuerte y, por tanto, la herramienta puede resistir mayor fuerza de corte. Sin embargo, el ángulo de despeje de la cuchilla no puede ser negativo ni siquiera cero, ya que en tales escenarios la superficie de flanco de la herramienta rozaría con la superficie acabada del producto. Típicamente, el ángulo de rake varía entre +15° y –15° y el ángulo de despeje varía entre +3° y +15°.
Papel en la desviación de viruta, calidad del producto y precisión
El ángulo de rake influye directamente en la dirección del flujo de viruta y la deformación de cizallamiento de las virutas. Un ángulo de rake negativo aumentará la deformación de cizallamiento y, por tanto, el espesor de la viruta aumentará. El coeficiente de reducción de viruta (CRC) también será mayor con ángulo de rake negativo. Sin embargo, tiene un papel insignificante en la calidad y precisión dimensional del componente mecanizado. El ángulo de despeje juega un papel crucial en dichos factores. Un ángulo de despeje menor puede perjudicar severamente la calidad superficial debido al rozamiento extremo entre la superficie acabada de la pieza y la superficie de flanco de la cuchilla.
Mecánica del mecanizado y papel del ángulo de rake
El ángulo de rake influye directa o indirectamente en un gran número de factores, incluyendo la deformación de cizallamiento, la fuerza de corte, el par o empuje de mecanizado, el consumo de potencia, el tipo y color de las virutas, etc. De hecho, es un parámetro importante en toda la mecánica del mecanizado. El ángulo de despeje juega un papel insignificante en dicho análisis.
Filos acumulado (BUE) y su efecto
Al mecanizar materiales dúctiles con mayor contacto viruta-herramienta, un embrión de material de la pieza o de la viruta puede adherirse a la punta de la herramienta en la ubicación más favorable y crecer posteriormente hasta que se vuelve más grande y es llevado por las virutas fluyentes. La presencia no deseada de material en la punta de la herramienta cambia el ángulo de rake a uno altamente negativo. Como resultado, la deformación de cizallamiento y la fuerza de corte pueden aumentar, lo cual es generalmente indeseable. Sin embargo, el ángulo de despeje permanece inalterado por el BUE.
En este artículo se presenta una comparación científica entre el ángulo de rake y el ángulo de despeje. El autor también sugiere consultar las siguientes referencias para una mejor comprensión del tema.
- Machining and Machine Tools por A. B. Chattopadhyay (1ª edición, Wiley).
- What is Rake Angle in Cutting Tool? Names, Effects, Functions & Values por minaprem.com.
- Fuente de imagen: www.minaprem.com.
Tecnología Industrial
- Transmisión por cadena vs. transmisión por engranajes: comparación exhaustiva
- Transmisión por correa vs. transmisión por cadena: Diferencias clave explicadas
- Herramientas de corte de un solo filo vs. multifilo: Diferencias clave explicadas
- Superficie de rake vs. flanco: Entendiendo las diferencias en herramientas de corte para mecanizado óptimo
- Ángulo de rake positivo vs. negativo: Cómo la geometría afecta la eficiencia de corte
- Torneado vs. Fresado: Diferencias clave explicadas
- Herramientas de corte vs. muelas de rectificar: Entendiendo sus diferencias clave
- Mecanizado vs. Rectificado: Diferencias clave explicadas
- Unión vs. Fijación: Diferencias clave explicadas
- Industria 4.0 vs Industria 5.0: Qué Cambia y Por Qué Importa
- Contrachapado de Madera Blanda vs. Madera Dura: Diferencias Clave Explicadas