



Mecanizado vs. Rectificado: Diferencias clave explicadas
Fabricar productos de forma compleja con buen acabado superficial mediante fundición no siempre es factible y económico. Se pueden realizar varias operaciones secundarias en los productos fundidos para producir finalmente el objeto deseado. Dichas operaciones incluyen unión (como soldadura), eliminación de material o mecanizado, tratamiento térmico o alteración de propiedades, coloración y recubrimiento, etc. Los procesos de eliminación de material básicamente eliminan material de la superficie de la pieza para proporcionar la dimensión y tolerancia deseadas. Existe un gran número de tales procesos para satisfacer la necesidad de procesar una variedad de materiales de diversas maneras y terminar sus superficies en diferentes niveles. Entre ellos, los procesos de mecanizado convencional son antiguos y al mismo tiempo confiables; sin embargo, varios procesos de corte abrasivo y los llamados procesos de mecanizado no tradicional (MNT) también pueden proporcionar instalaciones similares.
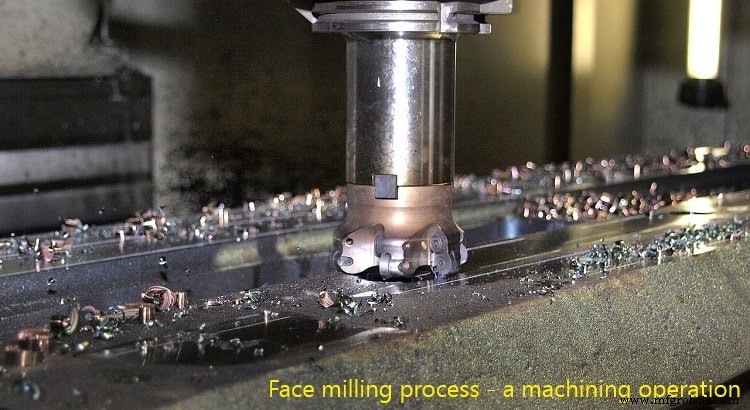
Por definición, el mecanizado o corte de metales es uno de los procesos de fabricación secundarios mediante los cuales el material se elimina capa por capa en forma de virutas de un semiacabado preformado con el fin de obtener la forma, tamaño y acabado deseados. Para satisfacer esta demanda, existen varios procesos de mecanizado como torneado, roscado, conificado, chaflanado, hilado, roscado, cuello, redondeado, desbaste, ranurado, corte, moleteado, taladrado, fresado, desbaste, cepillado, ranurado, mandrinado, generación de engranajes, brochado, etc. Dichos procesos pueden proporcionar una mayor tasa de remoción de material (MRR) y, por tanto, son adecuados, productivos y económicos para la remoción masiva de material de la pieza. Una herramienta de corte dura y afilada es obligatoriamente empleada para eliminar material por cizallamiento. Esta herramienta de corte también debe poseer una especificación definida y material compatible para un mecanizado ininterrumpido y eficiente. La mayoría de estos procesos convencionales pueden mecanizar una gran variedad de materiales; sin embargo, ciertos materiales de pieza no proporcionan mecanizabilidad aceptable y, por tanto, se recomiendan otros procesos de eliminación de material (como corte abrasivo o MNT) en esos casos.
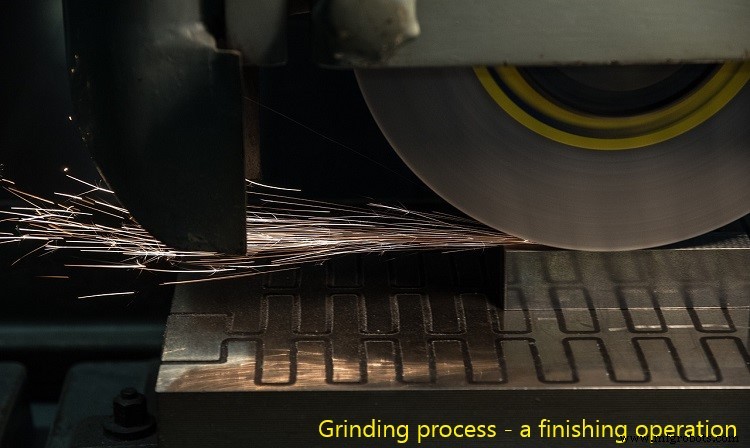
El rectificado, un tipo de proceso de corte abrasivo, puede satisfacer varias limitaciones del mecanizado convencional. Aquí se utiliza una muela de rectificar en lugar de la llamada herramienta de corte. La rueda está hecha básicamente de partículas abrasivas de pequeño tamaño y más duras, como alúmina, sílice, diamante, etc., que están unidas en un medio adecuado. Dichos abrasivos tienen forma arbitraria y, por tanto, carecen de una geometría definida; aunque la rueda en sí tiene una configuración específica. Aunque el material se elimina en forma de virutas, aquí las virutas son de tamaño microscópico. Este proceso no es adecuado para la remoción masiva de materiales; en su lugar, se prefiere para el acabado de la superficie a nivel de micras (0,5–2,0 µm). También puede rectificar eficientemente materiales duros y tenaces. A continuación se presentan en formato de tabla las diversas diferencias entre el mecanizado convencional y el rectificado.
Tabla: Diferencias entre mecanizado y rectificado
| Mecanizado | Rectificado |
|---|---|
| El mecanizado es principalmente un proceso de remoción masiva (alta MRR). También puede semi-acabar las superficies. | El rectificado es principalmente un proceso de acabado superficial. Proporciona baja MRR. |
| La precisión dimensional y tolerancia logradas por estos procesos no son muy buenas. Lograr tolerancia inferior a 2 µm es muy difícil. | El rectificado ofrece mejor precisión dimensional y tolerancia ajustada. Lograr tolerancia tan baja como 0,5 µm es fácilmente factible. |
| Emplea una herramienta de corte (cuchilla) para eliminar material. Esta herramienta comúnmente está hecha de metales; sin embargo, cuchillas de cerámica, diamante y cBN también están disponibles. | Emplea una muela de rectificar para eliminar material. La rueda está hecha de pequeños abrasivos afilados (como alúmina, sílice, etc.) unidos en otro medio (como resina, metal, etc.). |
| Cada cuchilla tiene una geometría específica. Eso significa que varias características como ángulos en diferentes direcciones, orientación de diferentes planos, radio de punta y varios filos, etc., están bien definidos. | Aunque la muela de rectificar tiene cierta especificación, las partículas abrasivas tienen características aleatorias. Por tanto, los ángulos, orientación, radio, etc., de los abrasivos no están definidos. |
| El ángulo de rake de una cuchilla puede ser negativo o positivo. Su valor generalmente varía de +15° a –15°. | Los abrasivos tienen ángulos de rake abruptos que pueden variar de +60° a –60°, incluso más allá. |
| El ángulo de despeje de la cuchilla no puede ser cero o negativo. Su valor generalmente varía de +3° a +15°. | Los abrasivos tienen ángulos de despeje abruptos también. Pueden ser cero o negativos también. |
| Cada filo de corte de la cuchilla participa por igual en la acción de corte durante el mecanizado. | Solo unos pocos (menos del 1%) entre todos los abrasivos disponibles en la periferia de la rueda participan en la acción de corte. |
| Principalmente ocurre cizallamiento durante el proceso. | La operación de rectificado está asociada con rozamiento, rayado, arado y también cizallamiento. |
| El consumo de energía específico (potencia requerida por unidad de MRR) es comparativamente bajo. | Debido a la alta pérdida de energía por rozamiento, arado y rayado, el consumo de energía específico es muy alto. |
| Entre el calor de corte generado, solo una pequeña porción entra en el material de la pieza (70–80% del calor es llevado por las virutas en movimiento). | Una cantidad sustancial del calor generado entra en el material de la pieza, causando daño térmico severo en la superficie acabada. |
| Los materiales endurecidos e inherentemente muy frágiles y tenaces no pueden ser mecanizados suavemente por estos procesos. | La dureza, ductilidad y tenacidad del material de la pieza generalmente no representan problema en el rectificado. |
Proceso de remoción masiva vs. proceso de acabado
La tasa de remoción de material (MRR) se define como la tasa de volumen de material de la pieza eliminado de la superficie de trabajo durante cualquier proceso de corte. La mayoría de los procesos de mecanizado convencional (excepto algunos como el moleteado) se utilizan para eliminar mayor cantidad de material para impartir una forma y tamaño básicos. Proporciona mayor MRR y, por tanto, es más productivo. También puede semi-acabar la superficie del producto a nivel de 1–50 µm basado en la operación y los parámetros de proceso correspondientes. El rectificado, por otro lado, se emplea principalmente para el acabado de la superficie a un nivel mucho mejor. Una rugosidad superficial en el orden de 0,5–2 µm es fácilmente factible con el rectificado. Así, puede proporcionar alta precisión dimensional y tolerancia ajustada.
Herramienta de corte – su material y geometría
Cada proceso de mecanizado convencional emplea obligatoriamente una herramienta de corte (también llamada cuchilla) con geometría y material específicos. Esta cuchilla contiene uno o más filos de corte afilados para cortar eficientemente el material de la superficie de la pieza. El material de esta cuchilla también es un factor importante para decidir el rendimiento del mecanizado. Lo más importante es que la dureza del material de la cuchilla debe ser significativamente mayor que la del material de la pieza. Desde el acero de alta velocidad (HSS), carburo y cerámica, ahora están disponibles cuchillas de nitruro de boro cúbico (cBN) y diamante. El rectificado utiliza la rueda en lugar de la cuchilla y los abrasivos en la rueda realmente eliminan el material. A diferencia de la cuchilla, dichos abrasivos no tienen geometría definida (varios ángulos, radio de filo, radio de punta, longitud del filo de corte, etc., varían arbitrariamente); sin embargo, el material abrasivo puede ser fijo como alúmina, sílice o diamante.
Ángulo de rake y ángulo de despeje
El ángulo de rake de una herramienta de corte indica la inclinación de la superficie de rake desde el plano de referencia. Es un factor importante que influye en la deformación de cizallamiento, la dirección del flujo de viruta, el espesor de la viruta, la fuerza de corte, la deformación de cizallamiento, el consumo de potencia, etc. Las cuchillas utilizadas en el mecanizado convencional pueden tener ángulo de rake positivo, negativo o incluso cero y su valor generalmente varía entre +15° y –15°. Los abrasivos de la muela de rectificar tienen ángulos de rake abruptos y pueden variar de +60° a –60°, a veces incluso más allá de este límite. Un ángulo de rake tan alto es generalmente indeseable porque causa desequilibrio en el corte y aumenta el consumo de potencia de corte (rake positivo alto) o la falla de la herramienta (rake negativo alto). A diferencia del ángulo de rake, el ángulo de despeje de una cuchilla no puede ser negativo o cero: debe tener un valor positivo. La calidad y tolerancia de la superficie acabada dependen de este ángulo. Para las cuchillas, el ángulo de despeje generalmente se encuentra entre +3° y +15°; mientras que para los abrasivos puede ser arbitrario (puede ser cero o tan alto como +90°).
Cizallamiento y participación de los filos de corte
Una cuchilla puede consistir en uno o más filos de corte y, en consecuencia, pueden ser de un solo filo o multifilo. Independientemente del número, cada uno de los filos de corte participa por igual en la acción de eliminación de material. Además, en el mecanizado, el material se elimina por cizallamiento de una capa delgada de material cuando se aplica una fuerza compresiva suficiente por la cuchilla. En la muela de rectificar, solo unos pocos abrasivos expuestos (a veces incluso menos del 1%) participan en la acción de eliminación de material. El resto de los abrasivos o no tocan la superficie de la pieza (nota que la penetración es muy baja, incluso por debajo de 10 µm) o causan rayado, arado o rozamiento en lugar de cizallamiento. Sin embargo, el material se elimina solo por cizallamiento; los demás solo aumentan la fuerza normal indeseablemente.
Consumo de energía específico
La energía de corte requerida para eliminar el volumen unitario de material se denomina energía específica, medida en J/mm³. Matemáticamente, la potencia dividida por la MRR da la energía específica. El mecanizado convencional proporciona alta tasa de remoción de material (MRR) y, por tanto, la energía específica es comparativamente baja. Por otro lado, en el rectificado, la MRR es baja y la mayor parte de la energía se desperdicia debido a rayado, arado o rozamiento en lugar de cizallamiento. En consecuencia, la energía específica aumenta drásticamente; incluso puede ser 5–20 veces mayor.
Daño superficial por generación de calor
En el mecanizado convencional, la mayor parte del calor de corte se genera en la zona de deformación secundaria donde tiene lugar el rozamiento intenso entre la viruta y la superficie de rake. La zona de cizallamiento primaria también contribuye en cierta medida. Sin embargo, la mayor parte del calor generado (70–80%) es llevado por las virutas en flujo continuo y solo una pequeña porción entra en la cuchilla o la pieza. Por tanto, el daño térmico de la pieza y la cuchilla es generalmente insignificante, especialmente cuando se aplica fluido de corte apropiado. En el rectificado, la generación de calor ocurre principalmente debido a rayado, arado y rozamiento. Dicho calor se acumula dentro de la pieza porque los abrasivos son aislantes térmicos y se forma un volumen muy pequeño de micro-viruta. La acumulación extrema de calor puede llevar a varios daños térmicos en la superficie acabada, incluyendo quemaduras superficiales, cambios en propiedades mecánicas, inexactitud dimensional debido a expansión térmica, etc.
Mecanizado de materiales duros y tenaces
Dichos materiales poseen muchos desafíos cuando se procesan por procesos de mecanizado convencional como alto desgaste de herramienta, virutas fragmentadas, etc., que finalmente conducen a mala mecanizabilidad. El rectificado puede aplicarse ventajosamente independientemente de la tenacidad y dureza del material de la pieza.
En este artículo se presenta una comparación científica entre el mecanizado convencional y el rectificado. El autor también sugiere consultar las siguientes referencias para una mejor comprensión del tema.
- Machining and Machine Tools por A. B. Chattopadhyay (1ª edición, Wiley).
- Manufacturing Engineering and Technology: SI Edition por S. Kalpakjian y S. R. Schmid (7ª edición, Pearson Ed Asia).
- Difference Between Machining and Grinding por difference.minaprem.com.
Tecnología Industrial
- Mecanizado Tradicional vs. No Tradicional: Diferencias Clave Explicadas
- Transmisión por cadena vs. transmisión por engranajes: comparación exhaustiva
- Transmisión por correa vs. transmisión por cadena: Diferencias clave explicadas
- Torneado vs. Fresado: Diferencias clave explicadas
- Industria 4.0 vs Industria 5.0: Qué Cambia y Por Qué Importa
- Contrachapado de Madera Blanda vs. Madera Dura: Diferencias Clave Explicadas
- Mecanizado Convencional vs No Convencional: Diferencias Clave Explicadas
- Estructuras vs. Uniones en C: Guía práctica
- C vs C++: Diferencias clave y cuándo elegir cada uno
- C vs Java: Comparación exhaustiva de características, historia y aplicaciones
- Python vs JavaScript: Diferencias Clave, Características y Cuándo Elegir Cada Uno