



Herramientas de corte de un solo filo vs. multifilo: Diferencias clave explicadas
El mecanizado o corte de metales es un proceso de fabricación secundario donde el material excedente se elimina gradualmente de la pieza de trabajo para impartir el acabado, dimensión y tolerancia deseados. Para satisfacer la necesidad de mecanizar eficientemente una amplia variedad de materiales de diferentes maneras, han surgido varios procesos relevantes a lo largo de los años. En general, estos procesos pueden agruparse como mecanizado convencional (macro y micro), acabado abrasivo y mecanizado no tradicional (MNT). Los procesos de mecanizado convencional están bien establecidos y consisten en un gran número de operaciones para generar diversas características. Por ejemplo, torneado, fresado, roscado, moleteado, desbaste, taladrado, mandrinado, escariado, etc. Todas estas operaciones se llevan a cabo con la ayuda de una herramienta de corte que realmente elimina material de la pieza en forma de virutas.
La herramienta de corte, también llamada cuchilla, es un dispositivo con forma de cuña y filo afilado que comprime una capa delgada de material de la pieza para cortarla en forma de virutas durante el mecanizado. Durante el mecanizado, la máquina herramienta sujeta la cuchilla y la pieza, y al mismo tiempo imprime los movimientos relativos deseados (velocidad, avance, profundidad de corte). Por tanto, la cuchilla es parte integral de toda operación de mecanizado convencional; sin embargo, su forma y tamaño pueden variar según la característica a producir y la operación empleada. Sea cual sea la geometría de la cuchilla, debe consistir en un filo de corte afilado para eliminar material suavemente con el mínimo esfuerzo. Un filo de corte es básicamente un borde recto o curvo producido por la intersección de dos superficies de punta de la herramienta (superficie de rake, superficie de flanco principal y superficie de flanco auxiliar). Basándose en el número de filos de corte presentes, las cuchillas pueden clasificarse como cuchilla de un solo filo y cuchilla multifilo.
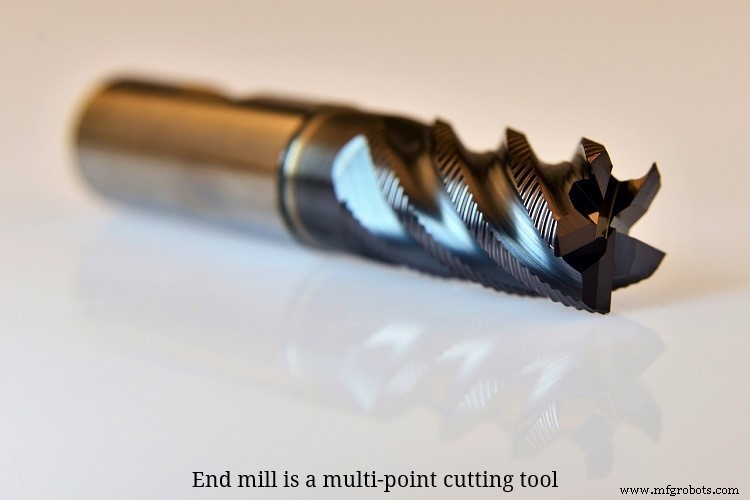
Una cuchilla de un solo filo contiene solo un filo de corte principal que puede participar activamente en la acción de eliminación de material durante el mecanizado. Así, un solo filo elimina todo el volumen de material en una sola pasada. Contrariamente, una cuchilla multifilo consta de al menos dos filos de corte y todos ellos pueden participar por igual en la acción de eliminación de material en una sola pasada. Así, la carga de viruta por filo de corte se reduce significativamente. Torneado, desbaste, cepillado, mandrinado, fresado de volante, etc., se realizan con cuchilla de un solo filo; mientras que fresado, taladrado, moleteado, escariado, etc., utilizan cuchilla multifilo. Una cuchilla multifilo puede contener desde dos (broca o fresa de extremo) hasta cientos de filos de corte (abrasivos de muela de rectificar). A continuación se presentan en formato de tabla las diversas diferencias entre cuchilla de un solo filo y cuchilla multifilo.
Tabla: Diferencias entre cuchilla de un solo filo y cuchilla multifilo
| Cuchilla de un solo filo | Cuchilla multifilo |
|---|---|
| Las cuchillas de un solo filo contienen solo un filo de corte principal que puede participar activamente en el corte en una sola pasada durante el mecanizado. | Las cuchillas multifilo pueden contener más de uno (de dos a cientos) filos de corte que pueden participar en el corte en una sola pasada. |
| Un solo filo de corte permanece en contacto continuo con la pieza de trabajo. | Aquí, todos los filos de corte pueden o no permanecer en contacto continuo con la pieza de trabajo. |
| Debido al contacto continuo, la tasa de aumento de la temperatura de la herramienta es alta y, por tanto, se deben adoptar precauciones adecuadas para mantener a raya los daños térmicos. | Generalmente, los filos de corte se engranan y desengranan simultáneamente durante el corte, protegiéndose inherentemente del sobrecalentamiento y daños consecuentes. |
| Toda la carga de viruta en una sola pasada es soportada por un solo filo de corte. | Toda la carga de viruta en una sola pasada se distribuye entre todos los filos de corte. |
| Se emplean velocidad, avance y profundidad de corte más bajos para proteger la herramienta de roturas imprevistas. Por tanto, la tasa de remoción de material (MRR) y la productividad son bajas. | Se pueden emplear velocidad, avance y profundidad de corte más altos de forma segura. Por tanto, la MRR y la productividad son mayores. |
| La rotura imprevista de un filo de corte requiere la terminación inmediata de todo el proceso y el reemplazo de la cuchilla. | La rotura de un filo de corte no representa un problema significativo y, por tanto, la operación puede llevarse a cabo, al menos para esa pasada. |
| Las cuchillas de un solo filo son fáciles de diseñar y fabricar. | Las cuchillas multifilo son comparativamente más difíciles de diseñar y fabricar. |
Las siguientes operaciones de mecanizado se realizan con cuchilla de un solo filo:
|
Las siguientes operaciones de mecanizado se realizan con cuchilla multifilo:
|
Número de filos de corte
Como su nombre indica, las herramientas de corte de un solo filo constan de un solo filo de corte principal. Este filo participa en la acción de eliminación de material durante toda la pasada del mecanizado. En la siguiente pasada, se puede utilizar el mismo filo de corte o reemplazarlo por uno nuevo más afilado. Vale la pena señalar que dichas cuchillas pueden contener más de un filo de corte a la vez en la herramienta; sin embargo, solo uno se engrana durante el mecanizado (por ejemplo, considere una herramienta de torneado con plaquitas que suele contener 3 o 4 filos de corte presentes en el cuerpo de la herramienta a la vez, pero solo uno participa en el corte). Contrariamente, las cuchillas multifilo contienen más de un filo de corte y todos (o la mayoría) participan activamente en la acción de corte en una sola pasada.
Contacto entre la cuchilla y la pieza y sus consecuencias
Cuando el mecanizado se realiza con cuchilla de un solo filo, solo un filo de corte permanece en contacto continuo con la pieza de trabajo. Esto causa un aumento agudo de la temperatura de la herramienta y el resultado son daños térmicos de la cuchilla como mayor tasa de desgaste, deformación plástica, vida útil degradada, etc. Por tanto, se deben tomar precauciones adecuadas (como menor velocidad, avance y profundidad de corte, aplicación de refrigerante, recubrimiento aislante en la cuchilla, etc.) para evitar tales daños. Por otro lado, en la cuchilla multifilo, o bien todos (ejemplo: taladrado, escariado, etc.) o solo algunos se engranan con la pieza de trabajo (ejemplo: generación de engranajes, brochado, etc.). Generalmente, las cuchillas con mayor número de filos eliminan material mediante el engrane y desengrane simultáneo de los filos de corte. Esto protege a la cuchilla del sobrecalentamiento al permitir tiempo suficiente para disipar el calor durante el período de desengrane. Sin embargo, el corte intermitente puede aumentar la vibración y las fuerzas desequilibradas.
Carga de viruta
Es axiomático que durante el mecanizado la cuchilla comprime una capa delgada de material de la pieza y la corta gradualmente. Así, en cada instante, el movimiento de la cuchilla está restringido por un área de material de la pieza, que se espera sea eliminada. Esta área de material de la pieza justo delante de la cuchilla en un instante particular se llama carga de viruta. Matemáticamente, se puede expresar mediante la multiplicación del avance y la profundidad de corte (s×t) y puede expresarse ya sea en términos de unidad de tiempo o por revolución. En el caso de la cuchilla de un solo filo, toda la carga de viruta es soportada por un solo filo de corte; mientras que en la cuchilla multifilo, toda la carga de viruta se distribuye entre todos los filos de corte y, por tanto, cada filo está sometido a una carga de viruta significativamente menor.
Posibilidad de mayor velocidad, avance y profundidad de corte
Con la cuchilla de un solo filo, si se emplean mayor velocidad, avance y profundidad de corte, el filo de corte estará sujeto a mayor carga de viruta y, por tanto, la herramienta puede fallar prematuramente por rotura catastrófica. Con la cuchilla multifilo, se pueden emplear mayor velocidad, avance y profundidad de corte sin problemas palpables. Dado que la tasa de remoción de material (MRR) es proporcional a la velocidad de corte, la tasa de avance y la profundidad de corte (MRR = 1000 V·s·t), estas cuchillas pueden proporcionar mayor MRR, lo que consecuentemente ayuda a mejorar la productividad.
Rotura del filo de corte
Al mecanizar con cuchilla de un solo filo, en caso de rotura imprevista de un filo de corte debido a cierta razón inevitable (como inhomogeneidad en el material de la pieza, vibración, atasco de virutas, mal funcionamiento de la máquina, etc.), la operación debe detenerse obligatoriamente para reemplazar la cuchilla por una nueva. Sin embargo, en un caso similar con cuchillas multifilo (es decir, rotura de un filo), la operación puede llevarse a cabo sin mucho problema con la ayuda de los demás filos de corte intactos. Sin embargo, puede no ser posible en todos los escenarios, especialmente cuando la herramienta consta de pocos filos de corte.
Diseño y fabricación
Debido a su geometría simple, las cuchillas de un solo filo son fáciles de diseñar y también pueden fabricarse fácilmente en comparación con las cuchillas multifilo.
En este artículo se presenta una comparación científica entre cuchillas de un solo filo y cuchillas multifilo. El autor también sugiere consultar las siguientes referencias para una mejor comprensión del tema.
- Machining and Machine Tools por A. B. Chattopadhyay (1ª edición, Wiley).
- Manufacturing Engineering and Technology: SI Edition por S. Kalpakjian y S. R. Schmid (7ª edición, Pearson Ed Asia).
Tecnología Industrial
- Transmisión por cadena vs. transmisión por engranajes: comparación exhaustiva
- Transmisión por correa vs. transmisión por cadena: Diferencias clave explicadas
- Herramientas de corte de un solo filo vs. multifilo: Diferencias clave explicadas
- Superficie de rake vs. flanco: Entendiendo las diferencias en herramientas de corte para mecanizado óptimo
- Ángulo de rake vs. ángulo de despeje: Cómo moldean el rendimiento de la herramienta de corte
- Torneado vs. Fresado: Diferencias clave explicadas
- Herramientas de corte vs. muelas de rectificar: Entendiendo sus diferencias clave
- Mecanizado vs. Rectificado: Diferencias clave explicadas
- Unión vs. Fijación: Diferencias clave explicadas
- Industria 4.0 vs Industria 5.0: Qué Cambia y Por Qué Importa
- Contrachapado de Madera Blanda vs. Madera Dura: Diferencias Clave Explicadas