



Remachado en caliente vs. remachado en frío: Diferencias clave explicadas
El uniones por remaches es un tipo de proceso de unión permanente que puede unir dos componentes metálicos de manera suficientemente fuerte. Proporciona una unión duradera, sólida y fiable; especialmente la capacidad anti-aflojamiento incluso bajo vibración continua favorece al remachado sobre la soldadura en muchas ocasiones, incluyendo la construcción de puentes. El remachado es básicamente una unión a traslape de dos partes utilizando remaches con la asistencia de placas de unión. El remache es básicamente una varilla cilíndrica pequeña, generalmente hecha de material blando, con una cabeza en un extremo. El vástago cilíndrico del remache debe ser lo suficientemente largo que el espesor acumulado de los componentes y las placas de unión. Durante el remachado, estos remaches se insertan a través de orificios hechos en los componentes y el extremo saliente (cola del remache) se martillea (rebordeado) para formar otra cabeza. Dichos orificios deben taladrarse en los componentes antes del remachado en las ubicaciones diseñadas. Los dos extremos fijos del remache sujetan firmemente los componentes.
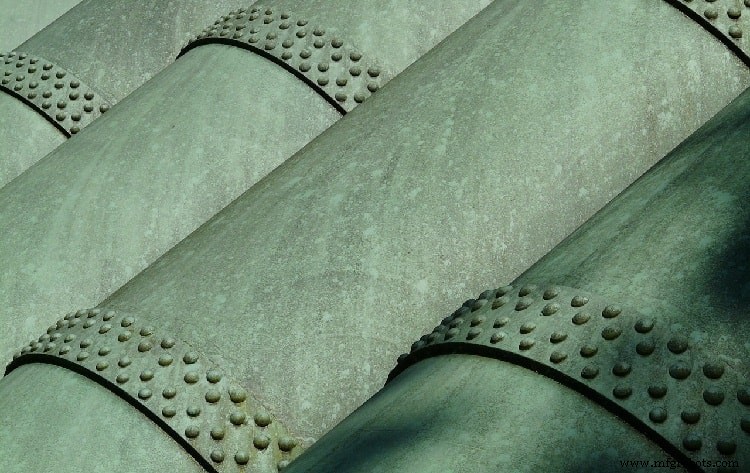
Según la temperatura a la que se martillea la porción saliente de los remaches, el remachado puede agruparse en dos categorías: remachado en caliente y remachado en frío. En el remachado en caliente, el extremo del remache se calienta por medios externos (como llama) antes de martillear. La temperatura de calentamiento se sitúa alrededor de 2/3 del punto de fusión del material del remache. Debido a dicho calentamiento, el material se vuelve blando y plástico, por lo que se requiere menor fuerza de rebordeado. Por tanto, cuando el material del remache es duro, como el acero inoxidable, se prefiere el remachado en caliente ya que se requiere menor fuerza. También es favorable para remaches de gran diámetro, generalmente diámetro superior a 10 mm. La expansión térmica del remache debido al calentamiento también tiene un papel importante en la fuerza de sujeción.
Por el contrario, el remachado en frío se realiza solo a temperatura ambiente. Aquí el remache no se calienta y, por tanto, el martilleo se lleva a cabo a temperatura ambiente. Se requiere comparativamente mayor fuerza para el rebordeado; sin embargo, no se desea fuente de calor para calentar los remaches. El tiempo de calentamiento tampoco está asociado, por lo que el proceso es comparativamente más rápido. Sin embargo, si el diámetro del remache es grande o está hecho de material más resistente, se desea una gran cantidad de fuerza de martilleo. A continuación se presentan en formato de tabla las diversas diferencias entre el remachado en caliente y el remachado en frío.
Tabla: Diferencias entre remachado en caliente y remachado en frío
| Remachado en caliente | Remachado en frío |
|---|---|
| En el remachado en caliente, el extremo saliente de los remaches se calienta a una temperatura elevada antes de martillear. | En el remachado en frío, el martilleo se realiza a temperatura ambiente. No se realiza calentamiento. |
| Requiere una fuente de calor adecuada (como llama de combustible o gas) para calentar los remaches. | No se requiere tal fuente de calor. |
| Calentar una gran cantidad de remaches lleva tiempo. Por tanto, el remachado en caliente es un proceso que consume tiempo. | No hay tiempo de calentamiento asociado al remachado en frío, por lo que es un proceso más rápido. |
| Debido a la contracción volumétrica, se desarrolla tensión de tracción dentro de los remaches al enfriarse. Esta tensión ayuda a sujetar los componentes firmemente. | No se desarrolla tensión de tracción dentro de los remaches, por lo que la sujeción no es tan apretada. |
| Aquí los remaches están sujetos a fuerzas de cizalladura y tracción. | Aquí los remaches están sujetos solo a fuerza de cizalladura. |
| Debido a la sujeción apretada, el remachado en caliente proporciona mayormente uniones estancas. | El remachado en frío no necesariamente proporciona uniones estancas. |
| Se requiere mucha menor fuerza durante el rebordeado, ya que el remache permanece en estado plástico debido al calentamiento. | Se requiere comparativamente mayor fuerza para el rebordeado, ya que el material del remache permanece a temperatura ambiente. |
| El remachado en caliente se prefiere cuando el remache es de metal ferroso o cuando el diámetro del remache es superior a 10 mm. | El remachado en frío se prefiere cuando el remache es de materiales blandos o su diámetro es inferior a 10 mm. |
Calentamiento de los remaches y fuente de calor
El remachado en caliente se realiza calentando el extremo saliente de los remaches a una temperatura elevada (50–70% del punto de fusión del material del remache) y posteriormente rebordeando ese extremo para formar otra cabeza. Por tanto, requiere una fuente de calor puntual y de alta densidad energética para aplicar calor rápidamente. Generalmente se utiliza llama de combustible o gas para tal propósito. El remachado en frío, sin embargo, no requiere ningún calentamiento para el martilleo y, por tanto, la fuente de calor es irrelevante para él.
Tiempo de remachado
El remachado en caliente lleva más tiempo debido al calentamiento de los remaches justo antes del martilleo (rebordeado). El remachado en frío se realiza a temperatura ambiente, por lo que el tiempo de calentamiento no está asociado a él. Por tanto, es más rápido, económico y productivo.
Tensión en los remaches, apriete y estanqueidad
La unión remachada siempre experimenta tensión de cizalladura, ya que la fuerza se aplica generalmente a lo largo de los componentes o perpendicular al eje del remache. Esto es independiente de la forma en que se realice el remachado (en caliente o en frío). De hecho, la falla por cizalladura de los remaches es un criterio de diseño importante al diseñar las ubicaciones de los remaches. Además de la tensión de cizalladura, cada remache también está sometido a tensión de tracción cuando se realiza el remachado en caliente. Esta tensión de tracción es independiente de la carga externa sobre los componentes. Al igual que todo material, el material de los remaches también sufre expansión volumétrica durante el calentamiento. Dado que el extremo libre del remache se martillea en condición caliente, la contracción libre queda restringida y, por tanto, se desarrolla tensión de tracción cuando se enfría. Esta tensión de tracción ayuda a sujetar los componentes firmemente de manera estanca. Sin embargo, no se induce tal tensión de tracción dentro de los remaches cuando se realiza el remachado en frío, ya que no se realiza calentamiento y, por tanto, no hay expansión o contracción volumétrica asociada.
Fuerza de martilleo
Los materiales de ingeniería pueden transformarse de estado elástico a estado plástico ya sea aplicando fuerza suficiente o aumentando la temperatura a cierto nivel. Un material sólido en estado plástico se vuelve muy dúctil y requiere una fuerza (tensión) significativamente menor para la deformación (cambio de dimensión). En el remachado en caliente, la cola del remache se vuelve plástica debido al calentamiento a temperatura elevada y, por tanto, se requiere menor fuerza de martilleo. En el remachado en frío, el material del remache permanece en estado elástico ya que no se realiza calentamiento y, por tanto, se desea comparativamente mayor fuerza de martilleo para abultar la cola.
Cuándo se desea el remachado en caliente
Si el material del remache es duro, como el acero inoxidable, se prefiere el remachado en caliente; de lo contrario, se debe aplicar una gran fuerza de martilleo. Consecuentemente, cuando el material del remache es blando, como aluminio o latón, se puede realizar el remachado en frío. Desde el punto de vista dimensional, si el diámetro del remache es superior a 10 mm, se recomienda el remachado en caliente, ya que requerirá menor fuerza durante el rebordeado. Para remaches de menor diámetro, se puede llevar a cabo el remachado en frío.
En este artículo se presenta una comparación científica entre el remachado en caliente y el remachado en frío. El autor también sugiere consultar las siguientes referencias para una mejor comprensión del tema.
- Difference Between Hot Riveting and Cold Riveting por difference.minaprem.com.
- Introduction to Machine Design por V. B. Bhandari (2017, McGraw Hill Education India Private Limited).
Tecnología Industrial
- Transmisión por cadena vs. transmisión por engranajes: comparación exhaustiva
- Industria 4.0 vs Industria 5.0: Qué Cambia y Por Qué Importa
- Contrachapado de Madera Blanda vs. Madera Dura: Diferencias Clave Explicadas
- Acero Laminado en Caliente vs. Frío: Diferencias Clave Explicadas
- Acero Laminado en Caliente vs Frío: Elige la Opción Correcta para tu Proyecto
- Acero laminado en caliente vs. laminado en frío: diferencias clave y elección del material correcto
- Estructuras vs. Uniones en C: Guía práctica
- C vs C++: Diferencias clave y cuándo elegir cada uno
- C vs Java: Comparación exhaustiva de características, historia y aplicaciones
- Python vs JavaScript: Diferencias Clave, Características y Cuándo Elegir Cada Uno
- Python vs Ruby: Comparativa Exhaustiva de Características, Ventajas y Casos de Uso