



Superando los desafíos en el mecanizado de acero inoxidable: Soluciones y mejores prácticas
La continua aparición de nuevos productos plantea requisitos más altos para los materiales de las piezas. A veces, los materiales requeridos deben cumplir con requisitos especiales de alta dureza, alta resistencia al desgaste, alta tenacidad, etc., resultando en un lote de materiales difíciles de procesar, y la tecnología de mecanizado tiene requisitos más altos. Comparado con el acero estructural de carbono de alta calidad, los materiales de acero inoxidable incluyen Cr, Ni, Nb, Mo y otros elementos de aleación. El aumento de estos elementos de aleación no solo mejora la resistencia a la corrosión del acero, sino que también tiene cierto impacto en el rendimiento de mecanizado del acero inoxidable.
Este artículo toma el acero inoxidable y otros materiales difíciles de mecanizar como objeto, combina los problemas reales encontrados en el procesamiento, analiza las dificultades de procesamiento del acero inoxidable y propone soluciones prácticas y efectivas.
Este artículo combina los problemas reales encontrados en el mecanizado, analiza las dificultades del mecanizado de acero inoxidable, y propone soluciones prácticas y efectivas.
Análisis de dificultades en el corte de acero inoxidable
En el mecanizado real, el corte de acero inoxidable a menudo va acompañado de rotura de cuchilla y pegado. Debido a la gran deformación plástica del acero inoxidable durante el corte, las virutas producidas no son fáciles de romper y fáciles de pegar, resultando en un endurecimiento por trabajo severo durante el proceso de corte. Cada pasada producirá una capa endurecida para el siguiente corte. Después de capas de acumulación, el acero inoxidable en el proceso de corte. A medida que la dureza en el medio se vuelve mayor, la fuerza de corte requerida también aumenta.
La producción de la capa de endurecimiento por trabajo y el aumento de la fuerza de corte inevitablemente llevarán al aumento de la fricción entre la herramienta y la pieza, y la temperatura de corte también aumentará.
Además, la conductividad térmica del acero inoxidable es pequeña, las condiciones de disipación de calor son pobres, y una gran cantidad de calor de corte se concentra entre la herramienta y la pieza, lo que deteriora la superficie mecanizada y afecta seriamente la calidad de la superficie mecanizada. Además, el aumento de la temperatura de corte agravará el desgaste de la herramienta, causará cráteres en la cara de avance de la herramienta y espacios en el filo de corte, lo que afectará la calidad de la superficie de la pieza, reducirá la eficiencia del trabajo y aumentará los costes de producción.
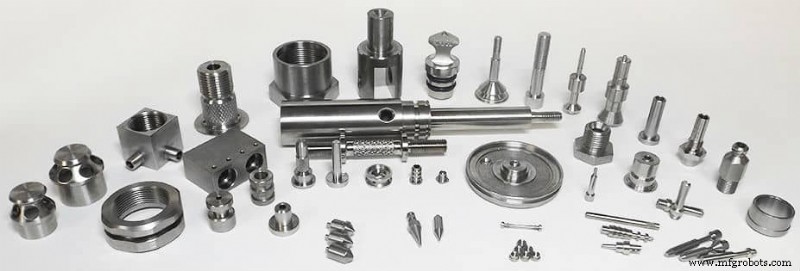
Formas de mejorar la calidad del mecanizado de acero inoxidable
Se puede ver en lo anterior que el mecanizado de acero inoxidable es más difícil, y es fácil producir una "capa endurecida" durante el corte, lo que facilita la rotura de la herramienta, las virutas generadas no son fáciles de romper, resultando en pegado a la herramienta, lo que agravará el desgaste de la herramienta. Para estas características de corte del acero inoxidable, combinadas con la producción real, comenzamos desde tres aspectos: materiales de herramienta, parámetros de corte y métodos de refrigeración para encontrar formas de mejorar la calidad del mecanizado de acero inoxidable.
3.1 Selección de materiales de herramienta
Elegir la herramienta adecuada es la base para mecanizar piezas de alta calidad. La herramienta es demasiado mala, y no se pueden procesar piezas calificadas; si se selecciona una buena herramienta, aunque pueda cumplir con los requisitos de calidad de superficie de la pieza, es fácil causar desperdicio y aumentar el coste de producción. Combinado con las características de malas condiciones de disipación de calor, capas de endurecimiento por trabajo y fácil pegado del cuchillo durante el corte de acero inoxidable, el material de herramienta seleccionado debe cumplir con las características de buena resistencia al calor, alta resistencia al desgaste y baja afinidad con el acero inoxidable.
3.1.1 Acero de alta velocidad
El acero de alta velocidad es un acero de herramienta de alta aleación con elementos W, Mo, Cr, V, Co y otros añadidos. Tiene buen rendimiento de proceso, buena resistencia y tenacidad, y fuerte resistencia a choques y vibraciones. En el caso de alto calor generado por corte de alta velocidad (aproximadamente 500 °C), aún puede mantener alta dureza (HRC sigue por encima de 60). El acero de alta velocidad tiene buena dureza en rojo y es adecuado para fabricar fresas, brocas y otras herramientas de fresado, que pueden cumplir con los requisitos del entorno de corte de acero inoxidable como capa endurecida y mala disipación de calor.
W18Cr4V es el acero de alta velocidad más típico. Desde su nacimiento en 1906, se ha fabricado ampliamente en varias herramientas para satisfacer las necesidades de corte. Pero con la mejora continua de las propiedades mecánicas de varios materiales procesados, las herramientas W18Cr4V ya no pueden cumplir con los requisitos de procesamiento de materiales difíciles. El acero de alta velocidad de cobalto de alto rendimiento debería nacer oportunamente. Comparado con el acero de alta velocidad ordinario, el acero de alta velocidad de cobalto tiene mejor resistencia al desgaste, dureza en rojo y fiabilidad en uso. Es adecuado para procesamiento de alta tasa de remoción y procesamiento de corte interrumpido. Grados comúnmente usados como W12Cr4V5Co5.
3.1.2 Acero de aleación dura
El metal duro es un producto de metalurgia de polvos hecho de polvo micronizado de carburos metálicos refractarios de alta dureza (WC, TiC) como componente principal, cobalto, níquel y molibdeno como aglutinante, y sinterizado en horno de vacío o horno de reducción de hidrógeno. El metal duro tiene buena resistencia y tenacidad, resistencia al calor, resistencia al desgaste, resistencia a la corrosión, alta dureza, etc., una serie de excelentes propiedades. También permanece básicamente inalterado a una temperatura de 500 °C, y aún tiene alta dureza a 1000 °C, lo que es adecuado para el corte de materiales difíciles de mecanizar como acero inoxidable y acero resistente al calor. Los metales duros comunes se dividen principalmente en tres categorías: tipo YG (metal duro tungsteno-cobalto), tipo YT (tipo tungsteno-titanio-cobalto), tipo YW (tipo tungsteno-titanio-tantalio (niobio)), la composición de estas tres aleaciones es diferente, los usos también son muy diferentes. Entre ellos, el uranio endurecido tipo YG tiene buena tenacidad y conductividad térmica. Se puede seleccionar un ángulo de avance mayor, adecuado para cortar acero inoxidable.
3.2 Selección de parámetros geométricos para herramientas de corte de acero inoxidable
1) Ángulo de avance yo:
En combinación con las características de alta resistencia del acero inoxidable, buena tenacidad y virutas que no se cortan fácilmente durante el corte, se debe seleccionar un ángulo de avance mayor bajo la premisa de asegurar que el cuchillo tenga suficiente resistencia, lo que puede reducir la deformación plástica del objeto de procesamiento, también reducir la temperatura de corte y la fuerza de corte, mientras reduce la producción de capas endurecidas.
2) Ángulo de despeje ao:
Aumentar el ángulo de despeje reducirá la fricción entre la superficie mecanizada y el flanco, pero la capacidad de disipación de calor y la resistencia del filo de corte también disminuirán. El tamaño del ángulo de despeje depende del espesor de corte. Cuando el espesor de corte es grande, se debe seleccionar un ángulo de despeje menor.
- Ángulo de desviación principal kr, ángulo de desviación secundario k'r:
La disminución del ángulo de desviación principal kr puede aumentar la longitud de trabajo del filo de corte, lo que es beneficioso para la disipación de calor, pero aumentará la fuerza radial durante el corte, lo que es propenso a vibraciones. El valor de kr a menudo se toma 50° ~ 90°. Si la rigidez de la máquina-herramienta es insuficiente, puede aumentarse apropiadamente. El ángulo de desviación secundario a menudo se toma k'r = 9° ~ 15°.
4) Inclinación de la cuchilla λs:
Para aumentar la resistencia de la punta de la herramienta, el ángulo de inclinación de la cuchilla generalmente se toma como λs = 7° ~ -3°.
3.3 Selección de fluido de corte y método de refrigeración
La mecanizabilidad del acero inoxidable es pobre, y hay requisitos más altos para el enfriamiento, lubricación, penetración y rendimiento de limpieza del fluido de corte. Hay varios tipos de fluidos de corte comúnmente usados:
1) Emulsión:
Un método de enfriamiento más común, con mejores propiedades de enfriamiento, limpieza y lubricación, y a menudo usado para torneado en bruto de acero inoxidable.
2) Aceite vulcanizado:
Puede formarse sulfuro de alto punto de fusión en la superficie del metal durante el corte, y no es fácil de destruir a alta temperatura, tiene buen efecto lubricante y cierto efecto de enfriamiento, generalmente usado para taladrado, escariado y roscado.
3) Aceite mineral como aceite de motor y aceite de husillo:
Tiene buen rendimiento de lubricación, pero mal enfriamiento y permeabilidad, y es adecuado para torneado de precisión exterior.
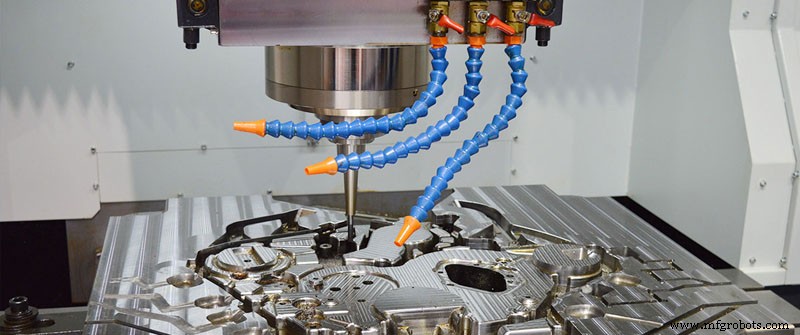
Durante el proceso de corte, la boquilla de fluido de corte debe apuntar al área de corte, o es mejor usar enfriamiento de alta presión, enfriamiento por pulverización y otros métodos de enfriamiento.
En resumen, aunque el acero inoxidable tiene mala mecanizabilidad, endurecimiento por trabajo severo, gran fuerza de corte, baja conductividad térmica, fácil pegado, fácil desgaste de herramientas y otros defectos, mientras encuentre un método de procesamiento adecuado, use una herramienta adecuada, método de corte y cantidad de corte, elija el refrigerante correcto, piense diligentemente en el trabajo, el problema de materiales difíciles de mecanizar como el acero inoxidable se resuelve.
Proceso de manufactura
- Acero inoxidable: propiedades, fabricación y aplicaciones futuras
- Comprender la Rotura, Desgaste y Astillado de Herramientas: Causas, Prevención y Soluciones
- Acero Inoxidable vs. Acero Dulce: ¿Cuál es Superior para Punzonado?
- Mecanizado CNC en Torno Versátil: Del Metal al Plástico
- Mecanizado Convencional vs. No Convencional: Técnicas, Aplicaciones y Beneficios
- Soluciones Premium de Acero Inoxidable para Corte, Rectificado y Acabado
- Por Qué el Acero Domina el Mecanizado CNC de Precisión: Beneficios y Usos
- Dominando el Mecanizado de Acero Inoxidable: Técnicas y Mejores Prácticas
- Mangos de Acero Inoxidable: Ventajas, Desventajas y Perspectivas de Expertos
- Acero inoxidable explicado: composición, producción e impacto global
- Grados de Acero Inoxidable: Tipos, Propiedades y Usos Comunes