



Dominando el Fresado de Acero Inoxidable: Técnicas y Habilidades Comprobadas
El acero inoxidable es un material relativamente común y difícil de mecanizar, pero con algunas habilidades de corte, el corte no es tan difícil como piensa.
Las características del fresado de acero inoxidable son: la adhesión y fusión del acero inoxidable son fuertes, y las virutas se adhieren fácilmente a los dientes de la fresa, lo que deteriora las condiciones de corte. Durante el fresado en discordancia, los dientes de la fresa primero se deslizan en la superficie endurecida, aumentando la tendencia al endurecimiento por trabajo; el impacto y la vibración son grandes durante el fresado, lo que hace que los dientes de la fresa sean fáciles de astillar y desgastar.
Excepto fresas de extremo y algunas fresas de extremo, que pueden usarse como material de dientes de fresa para fresar acero inoxidable, otros tipos de fresas están hechos de acero de alta velocidad, especialmente acero de alta velocidad de tungsteno-molibdeno y alto vanadio, que tienen buenos resultados. La durabilidad de la herramienta puede ser 1-2 veces mayor que la de W18Cr4V. Los grados de carburo adecuados para hacer fresas de acero inoxidable incluyen YG8, YW2, 813, 798, YS2T, YS30, YS25, etc.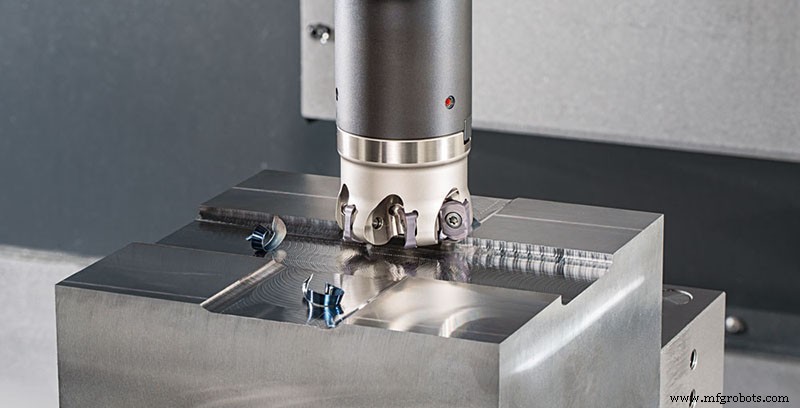
Al fresar acero inoxidable, el filo de corte necesita ser tanto afilado como resistente a impactos, y la ranura de viruta necesita ser grande. Se pueden usar fresas de gran ángulo de hélice (fresas cilíndricas, fresas de extremo), el ángulo de hélice b aumenta de 20° a 45° (gn=5°), y la durabilidad de la herramienta puede aumentar más de 2 veces, porque en este momento el ángulo de ataque de trabajo de la fresa g0e aumenta de 11° a más de 27°, y el fresado es ágil. Sin embargo, el valor b no debe ser demasiado grande, especialmente para fresas de extremo con b≤35°, para no debilitar los dientes.
Usar fresas de extremo de filo ondulado para procesar tubos de acero inoxidable o piezas de pared delgada, el corte es ligero, la vibración es pequeña, las virutas son frágiles, y la pieza no se deforma. El fresado de alta velocidad con fresas de extremo de carburo y fresado de acero inoxidable con fresas de extremo indexables pueden lograr buenos resultados.
Fresar 1Cr18Ni9Ti con fresa de extremo de viruta plateada (SWC), sus parámetros geométricos son gf=5°, gp=15°, af=15°, ap=5°, kr=55°, k′r=35°, g01= -30°, bg=0,4mm, re=6mm, cuando Vc=50~90 m/min, Vf=630~750mm/min, a′p=2~6mm y el avance por diente alcanza 0,4~0,8mm, la fuerza de fresado se reduce en 10% a 15%, la potencia de fresado se reduce en 44%, y la eficiencia mejora enormemente. El principio es moler un chaflán negativo en el filo principal, y generar artificialmente un filo acumulado durante el fresado, para que pueda reemplazar el filo para cortar. Como resultado, el filo acumulado se somete a un empuje paralelo al filo generado por una cara de ataque y se convierte en virutas secundarias de salida, llevándose así el calor de corte y reduciendo la temperatura de corte.
Al fresar acero inoxidable, se debe usar fresado en concordancia tanto como sea posible. El método asimétrico de fresado en concordancia puede asegurar que el filo de corte se corte suavemente del metal, el área de contacto de adhesión de viruta es pequeña, y es fácil ser arrojada bajo la acción de fuerza centrífuga de alta velocidad, para evitar que la viruta impacte la cara de ataque cuando los dientes de la fresa vuelven a cortar en la pieza. Fenómeno de descamación y astillado, mejorar la durabilidad de la herramienta.
El método de enfriamiento por pulverización tiene el efecto más significativo, que puede aumentar la durabilidad de la fresa en más de una vez; si se usa emulsión general del 10% para enfriar, el caudal del fluido de corte debe enfriar completamente. Al fresar acero inoxidable con fresa de carburo, tome Vc=70~150 m/min, Vf=37,5~150 mm/min, y haga ajustes apropiados según diferentes grados de aleación y materiales de pieza.
Proceso de manufactura
- Acero inoxidable: propiedades, fabricación y aplicaciones futuras
- Acero Inoxidable vs. Acero Dulce: ¿Cuál es Superior para Punzonado?
- Fresado y Mecanizado CNC Explicados: Aplicaciones y Beneficios Clave
- Optimizando Rendimiento de Punzones y Matrices con Grados Premium de Acero para Herramientas
- Máquinas y Métodos de Fresado CNC: Precisión y Automatización
- Acero Dulce, Inoxidable o para Herramientas: Cómo Elegir el Mejor Material para su Proyecto
- Soluciones Premium de Acero Inoxidable para Corte, Rectificado y Acabado
- Domine el fresado de acrílico: 4 técnicas probadas para reducir astillado, fusión y anidado de virutas
- Mangos de Acero Inoxidable: Ventajas, Desventajas y Perspectivas de Expertos
- Acero inoxidable explicado: composición, producción e impacto global
- Grados de Acero Inoxidable: Tipos, Propiedades y Usos Comunes