



Dominando el Fresado de Rosca de Gran Diámetro: Métodos y Habilidades Comprobados
Por Qué Usar una Fresa de Rosca para Fresar Orificios Rosca de Gran Diámetro
Cuando un orificio necesita ser roscado, el roscado tradicional, roscado en frío o fresado de rosca básicamente pueden hacerse.
El fresado de rosca es la primera opción si es un orificio grande, es decir, un orificio con un diámetro de 1" a 1,5" o más, o un tubo cónico.
Parte de la razón es:
En aplicaciones de roscado más grandes, el costo total de aplicar un macho puede ser mayor que el fresado de rosca. Por ejemplo, machos más grandes pueden costar $1,000 o más.
Si se requiere un macho especial, el costo del macho será mayor. Puede tener orificios roscados de mayor diámetro, pero no hay tamaño de macho estándar.
Aunque el costo inicial del fresado de orificios roscados es más alto, permite mayor productividad y hace el mecanizado más económico.
Para orificios de 1 pulgada de diámetro o más, el fresado de rosca multi-filo, que produce todas las roscas a la vez, es el método más rápido.
Roscado y Fresado de Rosca
El roscado es un método común de producir roscas internas, pero eso no significa necesariamente que sea el mejor método.
Porque el fresado de rosca usa interpolación helicoidal para cortar roscas en una máquina CNC con tres ejes simultáneos, la herramienta es más pequeña que el diámetro del orificio mecanizado. Así que si la fresa de rosca se rompe durante el roscado, no se atasca en la pieza y puede eliminarse fácilmente. ¡Esto definitivamente reducirá los costos de reelaboración! Si es un macho roto, tiene que quemar el macho, y muchas veces, tiene mucha reelaboración, o desechar la pieza.
En lugar de comprometer todos los lados del orificio como un macho, puede mecanizar más libremente al fresar roscas. Esto reduce los requisitos de potencia de la máquina herramienta mientras aumenta la productividad.
Esta es una herramienta de corte más libre y por lo tanto puede operar en áreas superficiales más altas.
Otra ventaja del fresado de rosca es que las herramientas estándar pueden producir diámetros de paso no estándar para lograr el tamaño de rosca deseado antes de operaciones como tratamiento térmico o electrodepositado. Esto se logra entendiendo cómo reacciona el material de la pieza cuando se procesa, como contraerse o expandirse en una cantidad específica, y compensar este movimiento al cortar roscas. Para machos, requiere una fabricación especial con diámetro de paso no estándar.
El fresado de rosca se ha vuelto cada vez más común debido a sus ventajas en aplicaciones apropiadas. Porque reduce el tiempo de ciclo y aumenta la vida de la herramienta. También proporciona roscas más limpias y fuertes que el roscado.
Estas ventajas solo se mejoran al fresar orificios roscados grandes. Por ejemplo, en estas aplicaciones, hay más espacio para evacuación de virutas y refrigerante suficiente para entrar eficazmente en la interfaz herramienta/pieza.
Enfriamiento
En la mayoría de aplicaciones de fresado de rosca, el refrigerante es muy efectivo porque hay solo un punto de contacto entre la herramienta y la pieza y las virutas no quedan atrapadas.
La fresa de rosca indexable adopta refrigeración interna, y la herramienta integral adopta el método de refrigeración por desbordamiento.
Las herramientas de fresado de rosca multi-filo y orificios profundos para fresar diámetros de orificio más grandes deben tener una presión de refrigeración de 1,000 presión.
Al mecanizar roscas de aluminio con herramientas de carburo, se puede usar micro-refrigeración.
Tipo de Fresa de Rosca
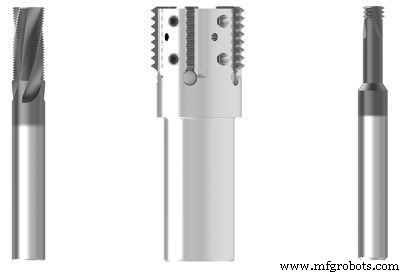
La mayoría de orificios roscados de gran diámetro pueden fresarse con insertos indexables o reemplazables.
Si el cliente quiere la flexibilidad de poder mecanizar múltiples pasos con una fresa de rosca, entonces una fresa de rosca con insertos reemplazables es más adecuada. Si está dedicado a mecanizado de paso único, entonces las fresas de rosca de carburo sólido son más adecuadas.
Para insertos indexables o reemplazables más pequeños, están disponibles insertos de un solo filo, multi-segmento o multi-filo, un solo segmento.
A medida que aumenta el diámetro del orificio roscado que necesita fresarse, el espacio permite la aplicación de herramientas indexables multi-punto. Estas herramientas pueden ser de paso único o multi-paso. Debido al área de contacto menor entre la herramienta y la pieza, los usuarios pueden entregar herramientas de paso único mucho más rápido que herramientas multi-paso. Sin embargo, una herramienta multi-paso tiene menos distancia de recorrido porque corta múltiples roscas al mismo tiempo. Si la longitud total de su pieza es de 12 roscas, solo necesita dar una vuelta y listo. Una herramienta de paso único, por otro lado, tiene que dar 12 vueltas alrededor de la pieza, pero fresa más rápido.
Al usar una herramienta multi-paso, en algún punto el espesor y la profundidad de rosca tienen demasiado contacto con la superficie de la pieza, y la resistencia de corte puede abrumar la herramienta y la máquina.
El tipo de portaherramientas también es una consideración importante al fresar orificios roscados de gran diámetro. Similar a cualquier operación de fresado, minimizar la runout mejora la vida de la herramienta y la calidad de la pieza, y se recomienda un portafresas o portaherramientas hidráulico.
Los portafresas se caracterizan por absorción de choques y altas fuerzas de sujeción, lo que los hace ideales para fresado de rosca, que genera mucha presión lateral en la herramienta. Al fresar roscas, los portaherramientas retráctiles experimentan un fenómeno de "golpe", donde altos niveles de vibración pueden desalojar la herramienta del portaherramientas.
Un fabricante de motores quería fresar una rosca de 36mm en hierro fundido. El fabricante solo usaba portaherramientas de ajuste por contracción, pero tenía problemas fresando roscas. Intentó ajustar la velocidad y avance primero, pero sin éxito. Después de cambiar a un portafresas, el problema se resolvió.
Los casquillos hidráulicos no se recomiendan al fresar orificios roscados de gran diámetro, ya que no tienen la resistencia y sujeción para manejar las altas fuerzas radiales que ocurren al fresar roscas.
Profundidad del Orificio Roscado
Los orificios roscados de gran diámetro no son necesariamente profundos, pero las fresas de rosca pueden tener carreras largas debido a los utillajes que a menudo se requieren para sujetar piezas grandes y pesadas. Si la relación profundidad-diámetro del orificio roscado es demasiado grande, puede necesitar tomar múltiples operaciones.
En algunos casos, el fresado de rosca de paso grueso requiere un desbaste y un acabado, mientras que el roscado de orificio profundo requiere una operación a una profundidad del orificio, seguida de otra operación a una profundidad mayor.
En el fresado de rosca, la presión lateral excesiva puede afectar negativamente la calidad de la rosca. Para compensar esto, generalmente se adoptan avances más ligeros y más procesos.
La selección de una fresa de rosca adecuada depende de la forma de rosca deseada y el material de la pieza.
Mecanizar una profundidad de 6 veces el diámetro del orificio roscado puede estar más allá de las capacidades del fresado de rosca. El fresado de una rosca tan larga puede causar problemas de compensación durante el proceso de mecanizado, y el fresado de rosca puede no ser un mejor método de mecanizado.
Proceso de manufactura
- Fresado en Contra (Up) vs. Fresado en Concorriente (Down): Diferencias Clave
- Entendiendo las Fresadoras: Componentes Clave y Funcionamiento
- Fresado y Mecanizado CNC Explicados: Aplicaciones y Beneficios Clave
- Máquinas y Métodos de Fresado CNC: Precisión y Automatización
- Maximizar Productividad Combinando Fresado y Torneado con Herramientas de Torreta
- Torneado CNC vs. Fresado: Diferencias Clave y Aplicaciones
- Comprender las Máquinas de Mandrinado y Fresado: Funcionamiento y Aplicaciones
- Comprender las Fresadoras: Funciones, Aplicaciones y Beneficios
- Soluciones avanzadas de fresado 2.5 y 3 ejes para proyectos complejos
- Dominando el Rosqueado: Perspectivas Expertas sobre Machos y Fresado de Rosca
- Soluciones de torneado automatizado eficientes para lotes pequeños y grandes