



El Papel Crítico de las Herramientas de Corte Personalizadas en el Mecanizado de Precisión
En el proceso de mecanizado, a menudo se encuentran situaciones difíciles de procesar con herramientas estándar, por lo que la producción de herramientas no estándar es muy importante para el mecanizado.
El uso de herramientas no estándar en corte de metal es más común en fresado, por lo que este artículo presenta principalmente la producción de herramientas no estándar en fresado.
Dado que la producción de herramientas estándar apunta al corte de piezas metálicas o no metálicas comunes con un amplio rango y gran cantidad, cuando la pieza se sobrecalienta y la dureza aumenta, o la pieza es acero inoxidable, es muy fácil que se pegue al cuchillo, y también hay algunas superficies de la pieza. Cuando la geometría es muy compleja, o la superficie a mecanizar tiene altos requisitos de rugosidad, las herramientas estándar no pueden satisfacer las necesidades de mecanizado. Por tanto, en el proceso de procesamiento, es necesario realizar un diseño dirigido en el material de la herramienta, la geometría del filo, el ángulo geométrico, etc., que se pueden dividir en dos categorías: pedido especial y no pedido especial.
1. Las herramientas no personalizadas resuelven principalmente dos problemas: tamaño y rugosidad superficial.
1. Problemas de Tamaño
Puede elegir una herramienta estándar con un tamaño similar al tamaño requerido, y puede resolverse por reafilado, pero también se deben notar dos puntos:
1) La diferencia de tamaño no debe ser demasiado grande, generalmente no más de 2mm, porque si la diferencia de tamaño es demasiado grande, la forma de la ranura de la herramienta cambiará, lo que afectará directamente el espacio de viruta y el ángulo geométrico.
2) Si es una fresa de extremo con orificio de filo, puede reafilarse en una máquina herramienta común, y el costo es bajo. Si es una fresa de chaveta sin orificio de filo, no puede realizarse en una máquina herramienta ordinaria, y necesita realizarse en una máquina de cinco ejes de enlace especial. El costo de cambio de reafilado en la máquina herramienta también será mayor.
2. Problema de rugosidad superficial
Puede lograrse cambiando el ángulo geométrico del filo. Por ejemplo, aumentar los ángulos frontal y trasero mejorará significativamente la rugosidad superficial de la pieza. Sin embargo, si la rigidez de la máquina herramienta del usuario no es suficiente, el filo puede ser romo y la rugosidad superficial puede mejorarse. Este aspecto es muy complicado, y es necesario analizar el sitio de procesamiento antes de sacar una conclusión.
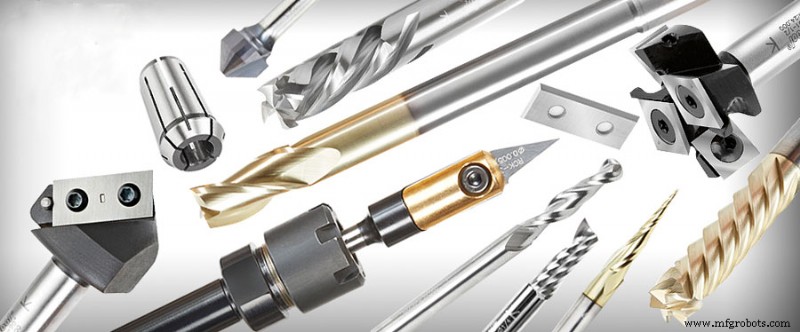
2. Las herramientas que necesitan personalizarse resuelven principalmente tres problemas: forma especial, resistencia y dureza especiales, tolerancia y evacuación de virutas especiales.
1. La pieza tiene requisitos de forma especial.
Por ejemplo, la herramienta requerida para procesar es alargada, el diente final está invertido, o hay requisitos especiales de ángulo cónico, requisitos de estructura de mango, control de dimensión de longitud de filo, etc. Si los requisitos de forma de este tipo de herramienta no son muy complicados, en realidad es fácil de resolver. Lo único que debe prestarse atención es que el procesamiento de herramientas no estándar es más difícil. Búsqueda de alta precisión. Porque la alta precisión en sí significa alto costo y alto riesgo, causará desperdicio innecesario a la capacidad de producción del fabricante y su propio costo.
2. La pieza tiene requisitos especiales de resistencia y dureza
Si la pieza se sobrecalienta, la resistencia y dureza son altas, el material de herramienta general no puede mecanizar, o se pega mal al cuchillo. En este caso, es necesario proponer requisitos especiales para el material de la herramienta. La solución general es elegir materiales de herramienta de alta gama, como herramientas de acero de alta velocidad con cobalto de alta dureza para cortar materiales de pieza templados y revenidos, herramientas de carburo de alta calidad pueden procesar materiales de alta dureza, e incluso pueden fresar en lugar de rectificar. Por supuesto, también hay algunos casos especiales. Por ejemplo, al procesar piezas de aluminio, puede no ser adecuado tener un tipo de herramienta superdura en el mercado. Aunque las piezas de aluminio son generalmente suaves, se puede decir que es un producto fácil de procesar. El material usado para herramientas duras es en realidad un tipo de acero de alta velocidad de aluminio. Este material es de hecho más duro que el acero de alta velocidad ordinario, pero al procesar piezas de aluminio, causará la afinidad entre elementos de aluminio, lo que aumentará el desgaste de la herramienta. En este momento, si quiere obtener alta eficiencia, puede elegir acero de alta velocidad con cobalto en su lugar.
3. La pieza tiene requisitos especiales para tolerancia de virutas y evacuación de virutas.
En este momento, se debe usar un número menor de dientes y una ranura de viruta más profunda, pero este diseño solo puede usarse para materiales más fáciles de mecanizar, como aleaciones de aluminio.
En el diseño y procesamiento de herramientas no estándar, hay muchos problemas que deben prestarse atención: la geometría de la herramienta es relativamente compleja, y durante el tratamiento térmico, la herramienta es propensa a flexión, deformación, o concentración local de estrés, que debe evitarse durante el diseño. Para partes propensas a concentración de estrés, para partes con grandes cambios de diámetro, agregar transición de bisel o diseño escalonado.
Si es una pieza esbelta con longitud y diámetro relativamente grandes, durante el proceso de tratamiento térmico, necesita ser verificada y enderezada después de cada temple y revenido para controlar su deformación y runout. El material de la herramienta es relativamente frágil, especialmente el material de carburo cementado, que hace que la herramienta se rompa cuando la vibración es grande o el par de mecanizado es grande durante el procesamiento. A menudo no causará gran daño, porque la herramienta puede reemplazarse si se rompe, pero en el procesamiento de herramientas no estándar, porque la posibilidad de reemplazo no es grande, una vez que la herramienta se rompe, causará una serie de problemas, como retraso en la entrega, etc., causará grandes pérdidas al usuario.
Proceso de manufactura
- Por qué los pendientes (backlog) son clave para una planificación de mantenimiento eficiente
- Selección Óptima de Herramientas de Torneado y Fluidos de Corte para Aleaciones de Aluminio
- El Papel Crítico del Diseño para Fabricación (DFM) en el Éxito del Hardware
- Materiales de Acero y Herramientas de Punzonado: Resistencia, Durabilidad y Rendimiento
- Herramientas de Torneado Premium para Toda Aplicación de Mecanizado
- Entendiendo las Herramientas de Corte de Carburo: Características, Usos y Beneficios
- Dominando operaciones de torno y selección de herramientas de corte
- Mecanizado médico: Guía experta sobre herramientas de corte para precisión y éxito
- Herramientas de corte de alto rendimiento para mecanizado de precisión
- Por Qué las Inspecciones de Grúas Puente Son Cruciales para la Seguridad y Fiabilidad
- Tipos Esenciales de Herramientas de Corte para Torno en Mecanizado de Precisión