



Dominando el Rosqueado: Perspectivas Expertas sobre Machos y Fresado de Rosca
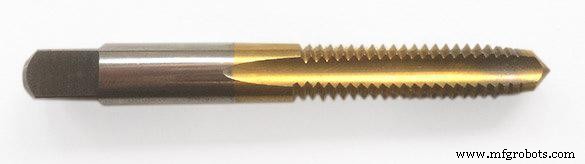
Hola amigos, hoy vamos a hablar sobre roscado en múltiples formas. En su mayor parte voy a discutir mis experiencias con los diferentes tipos de corte/formado de roscas, así que si está buscando mucha información técnica me disculpo, pero hay tantas variables cuando se trata del roscado –quizás pueda escribir un blog más técnico sobre cada tipo de formación de rosca. Por ahora, vamos a dar una visión general del corte de roscas basado en mis experiencias y opiniones. Lo sé, las opiniones son como… bueno, ya entiende, solo quédese conmigo y con suerte puedo proporcionar alguna perspectiva.
Primero y ante todo tenemos los machos de corte. En mi experiencia, los machos de corte son los más ampliamente utilizados en la mayoría de las industrias. Los machos de corte son razonablemente baratos y muy versátiles. Todos han visto las tablas de taladro que dan los tamaños de taladro para machos requeridos para diferentes roscas. Bastante directo – taladre el agujero al tamaño y profundidad correctos, avellane el agujero, luego roscéelo. Los machos de corte pueden usarse a mano, en una taladradora con portamachos, en una fresadora de rodilla, o roscado rígido en una máquina CNC.
Crear Roscas en Agujeros Pasantes con un Macho de Corte
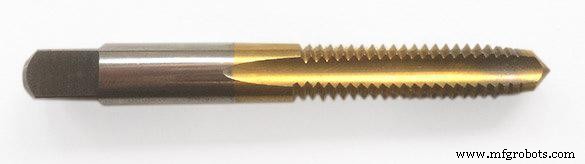
Al determinar qué macho necesita, debe prestar atención al tipo de agujero que está roscando. Al roscar un agujero pasante, puede usar un macho de corte estándar que tiene una entrada en él. La entrada es la parte cónica en el extremo del macho que esencialmente centra el macho en el agujero al enganchar.
Al roscar un agujero pasante, necesita asegurarse de ir lo suficientemente profundo para cortar roscas a lo largo de todo el agujero – la longitud de la entrada dependerá del tamaño de la rosca. Cuanto más grande la rosca, más larga la entrada.
Roscado de un Agujero Ciego con un Macho de Fondo
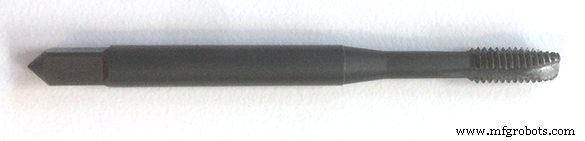
Sin embargo, si está roscando un agujero ciego, sería prudente considerar un macho de fondo. Un macho de fondo tiene la entrada casi completamente rectificada. Esto le permite enganchar el macho más profundo en un agujero ciego. Estos se usan cuando hay una tolerancia más ajustada en la profundidad del agujero, en situaciones donde un agujero demasiado profundo rompería en una característica. Esto se debe al problema principal con los machos de corte… VIRUTAS. Al usar machos de corte en un agujero ciego, independientemente de macho estándar o macho de fondo, necesita hacer espacio para las virutas. A medida que el macho engancha el agujero, está cortando la geometría de la rosca del material, creando así virutas. Dado que está enganchando desde arriba, las virutas son forzadas hacia abajo en el agujero junto con el macho. Si no proporciona suficiente espacio en el fondo de su agujero, entonces romperá su macho. Simple as that. Por eso los machos de fondo son tan útiles en agujeros ciegos – con una entrada muy corta no tiene que taladrar tan profundo para formar roscas completas a una cierta profundidad. Tenga en cuenta, hay machos disponibles con geometría helicoidal con el objetivo de elevar las virutas hacia arriba fuera del agujero. En mi experiencia, he obtenido resultados mixtos. La geometría compleja finalmente debilita el macho, así que si está roscando un material duro tenga cuidado. Solo asegúrese de hacer su tarea.
La Fuerza de un Macho de Formado
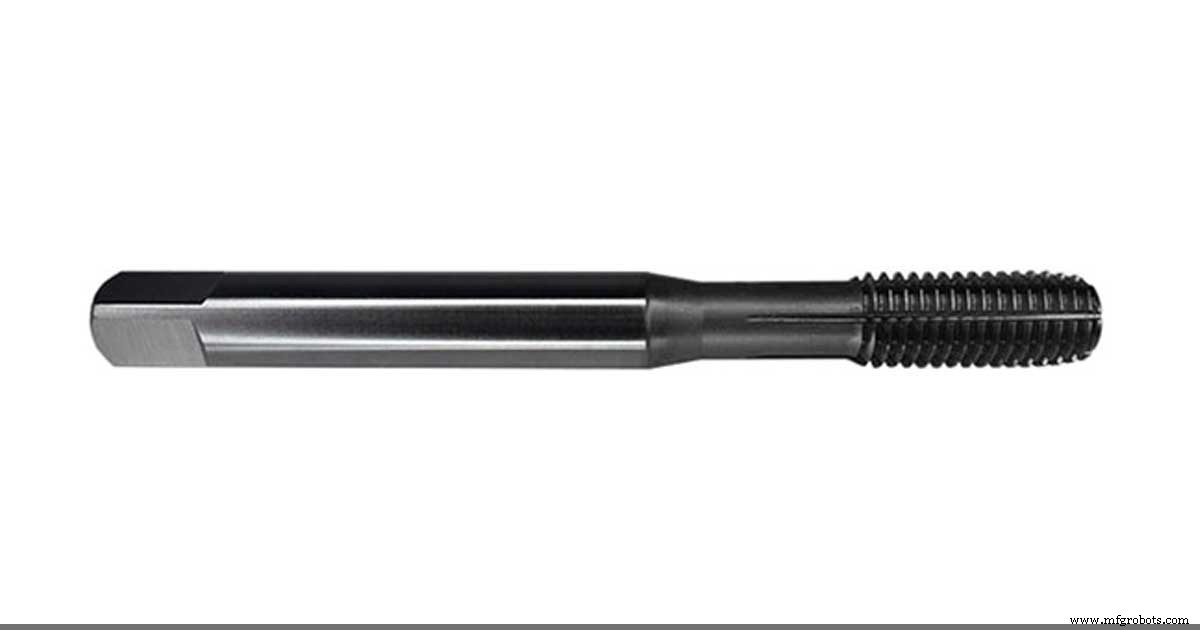
Luego, tenemos los machos de formado. Cuando descubrí los machos de formado por primera vez, estaba en el cielo. Fue después de una semana particularmente frustrante de machos rotos y malas piezas. Es probable que si está leyendo esto, haya tenido algunas de esas semanas. Todos las hemos tenido. Los machos de formado son mucho más fuertes que los machos de corte, y la geometría es completamente diferente. El inconveniente de los machos de formado, y una razón principal por la que la mayoría de los talleres en los que he trabajado nunca los adoptaron completamente es porque el tamaño de taladro estándar para machos ya no aplica. La mayoría de las tablas de taladro estándar (las grandes que pone en la pared del taller) ahora tienen taladro para macho estándar, macho de formado, macho métrico y tamaños de taladro para macho STI todos listados por separado. Sin embargo, después de años de usar machos estándar, muchos de nosotros no consultamos la tabla tanto como deberíamos, y dado que el agujero para un macho de formado es significativamente más grande que el de un macho de corte, pueden pasar cosas malas. Un macho de formado hace exactamente lo que el nombre sugiere – forma las roscas en lugar de cortarlas. Cuando el macho engancha el agujero, en lugar de cortar material, cambia su forma y la moldea en la geometría de la rosca. Si alguna vez ha hecho trabajo para un contratista de defensa, esta es la razón por la que la mayoría de los planos tendrán una nota de que todas las roscas deben ser formadas por un macho de corte. Los militares generalmente fruncen el ceño ante operaciones que cambian la estructura del material, al menos en mi experiencia. También fruncen el ceño ante fundiciones en oposición a placas sólidas para piezas complejas – demasiado desconocido en lo que no puede ver. De todos modos, los machos de formado son geniales. Son difíciles de romper (no, eso no es un reto) pero también requieren un poco más de torque. Realmente solo he usado machos de formado en aluminio y otros materiales blandos, rara vez en acero laminado en frío. No estoy seguro de cómo funcionan en materiales más duros, pero la mayoría de los talleres no les gusta la idea de dos juegos de brocas para el mismo tamaño de rosca, que es por qué no son más extendidos.
La Versatilidad de Hacer Roscas con una Fresa de Rosca
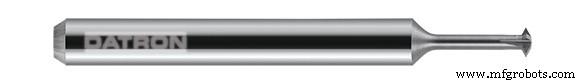
El tipo final de corte de rosca es el fresado de rosca. El fresado de rosca es una gran operación que parece aterradora al principio, pero una vez que la domina es realmente asombrosa. Hay muchos tipos diferentes de fresas de rosca, en los que entraré en una publicación de blog diferente. Por ahora, discutiré una fresa de rosca de punto único. Con una fresa de rosca de punto único, tiene gran versatilidad, con la mayoría de las fresas de rosca cortando una amplia gama de roscas. Puede crear roscas de paso personalizado, derecha o izquierda, roscas internas o externas todo con una herramienta. Dado que recientemente he empezado a usar taladrado helicoidal para mis agujeros en lugar de taladrado, puede lograr muchos agujeros diferentes, con muchas roscas diferentes todo con dos herramientas. Taladra un agujero al diámetro menor de la rosca, envía la fresa de rosca para cortar las roscas, y puede usar la propia fresa de rosca para avellanar la parte superior del agujero, siempre que no tenga que ser un avellanado de noventa grados, ya que la mayoría de las fresas de rosca estarán entre treinta y sesenta grados. Debido a la geometría de la herramienta, la única distancia que necesita compensar es desde el borde exterior (borde de corte, o punta) de la herramienta hasta la punta plana, que generalmente es menos de .02" en las fresas de rosca más pequeñas. El beneficio real aquí es que una vez que fresa el agujero, puede enviar la fresa de rosca al fondo del agujero y fresar desde el fondo hacia arriba, en lugar de de arriba hacia abajo. Al hacer esto, está evitando cualquier preocupación de que la herramienta se encuentre con virutas en el fondo del agujero ya que se está alejando del fondo del agujero. Mirando las fresas de rosca, puede que no crea al principio que va a hacer lo que se supone. Sé que cuando usé una por primera vez estaba seguro de que se iba a romper – pero no lo hizo. El fresado de rosca es la más versátil y eficiente de las estrategias de formación de roscas, y va a ser mi opción principal a partir de ahora a menos que haya una buena razón por la que no pueda hacerlo.
Fresar un Agujero y Roscarlo con la Misma Herramienta
Más Información sobre Fresado de Rosca vs. Roscado
Haga su tarea, conozca sus herramientas y sus materiales y acérquese a cualquier cosa que haga en el taller de máquinas con una buena comprensión y mente clara. Esto no cambia cuando está roscando agujeros. Confíe en los números, y en este caso, no tenga miedo de probar cosas nuevas. Siempre me burlé del fresado de rosca – solo desearía haberlo encontrado antes. Manténganse seguros, amigos.
máquina CNC
- Operaciones de luz de colada en alto horno: eliminación eficiente de arrabio y escoria
- Fresado en Contra (Up) vs. Fresado en Concorriente (Down): Diferencias Clave
- Torneado CNC vs. Fresado: Diferencias Clave y Aplicaciones
- Fresado de roscas vs. roscado: ¿Qué método de roscado es el adecuado para sus piezas?
- Fresado de Plantillas Escalonadas: Superior al Corte Láser y Grabado Químico para Producción PCB
- Prototipado interno: Dominando el diseño generativo, fresado CNC y configuración de laboratorio
- Máquinas de fresado: Tipos, funciones y aplicaciones en fabricación CNC
- Mecanizado CNC vs Manual: Diferencias Clave y Cuándo Elegir Cada Uno
- Ciclo de Roscado ECS G84: Configuración y Optimización para Fresadoras
- Tornos-fresadoras y centros de torneado avanzados: Series HT, FTC, FT
- Dominar la multihilo en C++: Programación concurrente eficiente