



Maximice la Eficiencia CNC con Estrategias Avanzadas de Trayectoria Dinámica
Las trayectorias dinámicas no son un concepto nuevo de ninguna manera. Hay una muy buena razón por la que muchos mecanizadores han usado durante mucho tiempo cortes de profundidad ligera (axial) con cortes laterales pesados (radiales) para alcanzar sus objetivos de mecanizado. Cualquier mecanizador que haya estado en la industria más de 25 años recuerda un día cuando el CNC era la minoría. El software CAM actual permite programas significativamente más complejos, largos y precisos. Cuando está girando manijas en una Bridgeport, mantener un 10% de paso o una carga de viruta específica sería imposible con movimiento dinámico involucrado. ¿Puede imaginar escribir a mano y perforar cinta para un programa G-code de 600.000 líneas? Se ha hecho, pero ciertamente no se puede llamar eficiente. Así que no es por falta de conocimiento, simplemente por falta de tecnología que las trayectorias dinámicas no son práctica estándar… todavía.
Maximizar la Vida de Herramienta y Husillo con Trayectorias Dinámicas
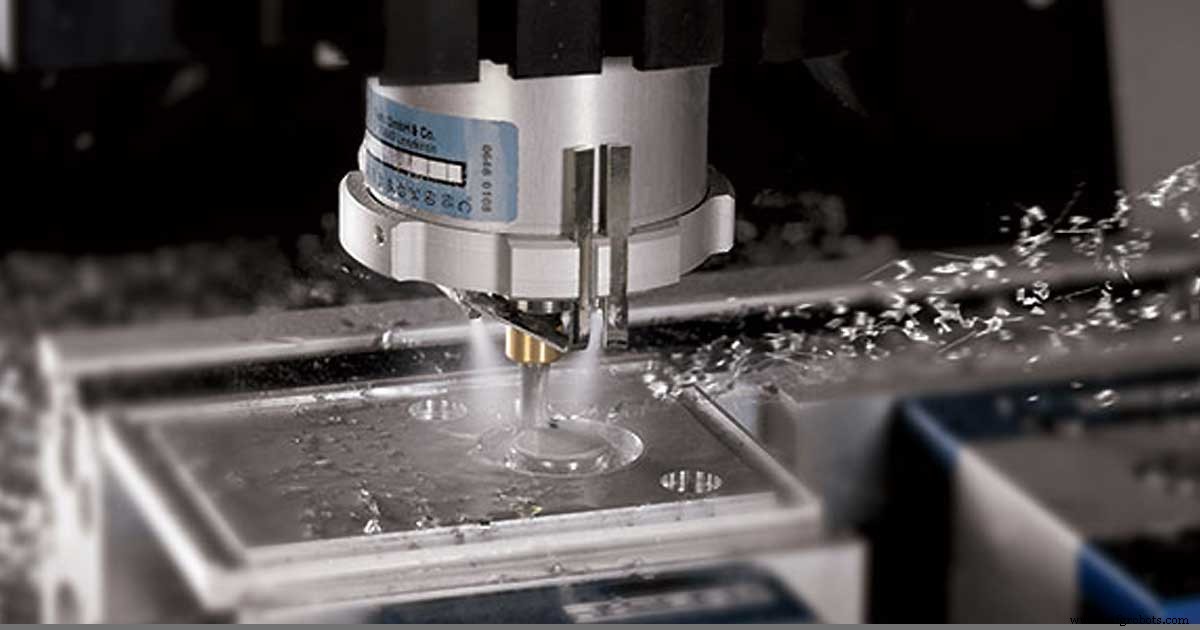
Las estrategias dinámicas tienen un principio muy simple – mantener una carga de viruta constante a lo largo de todo el corte utilizando un corte de profundidad completa (axial) y un corte lateral muy ligero (radial). Los beneficios que verá de este tipo de corte incluyen mayor vida de herramienta, mayor vida de husillo, mejor acabado superficial, mayor eficiencia y colas de gallo impresionantes. No, en serio, no estoy bromeando. Va a tener gente parada ahí viendo la máquina correr solo por cómo vuelan las virutas.
Primero y ante todo está la vida de herramienta. También incluiré la vida de husillo con la vida de herramienta porque realmente van de la mano. Obtiene múltiples beneficios tanto para su herramienta como para su husillo si aplica correctamente las estrategias dinámicas. Si está cortando un bolsillo o cualquier característica interna que no permita un acercamiento desde fuera del material, entonces la entrada al corte no es solo la primera consideración, sino una de las más importantes. Siempre uso un movimiento de entrada helicoidal con un ángulo de hélice del 1-3%, o ángulo de entrada. Quiere usar un diámetro de entrada que esté entre el 120% y 150% de su diámetro de herramienta – tenga cuidado, a veces el software CAM pide un radio en lugar de un diámetro y esa información hace una gran diferencia. Una vez que está a profundidad, comienza la diversión real. Debido al corte radial ligero, puede ser realmente agresivo con su velocidad de avance. Dependiendo de los límites de RPM del husillo, use las especificaciones de los fabricantes de herramientas sobre carga de viruta y pies de superficie por minuto (consulte mi blog sobre matemáticas de taller).
En mi primera experiencia con una trayectoria dinámica, estaba corriendo una fresa de 3 filos de .500" con longitud de flauta de 1.5". El corte era de 1.375" de profundidad, con un 10% (.05") de paso lateral con una velocidad de avance de 144 pulgadas por minuto. Usé una fresa de hélice alta para asistir en la evacuación de virutas, lo que creó una "cola de gallo" de virutas siguiendo el corte. Era una cosa de belleza. Aunque el corte era tan rápido y aparentemente agresivamente profundo, la herramienta duró 32 piezas y dio el mismo acabado en la pieza 32 que había dado en la pieza 1. El corte de profundidad completa significa que está desgastando toda la longitud de la flauta uniformemente, por lo que no va a obtener líneas en su acabado. El corte radial ligero reduce las fuerzas de corte, reduciendo así el desgaste general tanto en la herramienta como en el husillo.
La eficiencia también es un beneficio significativo. Pretenda por un momento que está cortando un bolsillo de 1.375" de profundidad con características a 4 profundidades diferentes. Usando una trayectoria estándar y una profundidad ligera con un paso lateral pesado, cortará desde la parte superior de su pieza hacia abajo. Dependiendo de qué tan agresivo sea con su paso hacia abajo, cortará muchas pasadas en cada profundidad, siendo la más profunda la que más tiempo consume. Utilizando una estrategia dinámica, cortará desde el fondo hacia arriba, lo que significa que cada profundidad consistirá en una pasada, con todas las pasadas previas ya habiendo limpiado otro material a esa profundidad. Por lo tanto, en cada profundidad solo está cortando el material restante, esencialmente creando una trayectoria de "desbaste residual" que minimiza el tiempo total de mecanizado.
Con estrategias de trayectoria dinámica no solo mejorará la vida de herramienta, vida de husillo y acabado superficial, sino también el tiempo de ciclo general y la eficiencia de costos. Sin mencionar que impresionará al jefe y a cualquiera que pase por ahí. Hágame un favor, y pruébelo. No se arrepentirá.
máquina CNC
- Dominando el Mecanizado CNC de 5 Ejes: Precisión, Velocidad y Beneficios Industriales
- Reduzca Costes de Mecanizado CNC con Maquinaria Usada: Consejos de Expertos
- Maximice la Eficiencia del Mecanizado CNC con Estrategias Avanzadas de Trayectoria de Herramienta Dinámica
- Soluciones Expertas de Mecanizado CNC Personalizado: Precisión y Confiabilidad
- Mecanizado CNC de Acrílico de Precisión: Preciso, Seguro y Eficiente
- Mejora del Control de Calidad en Mecanizado CNC: Estrategias para Precisión y Satisfacción del Cliente
- Mecanizado CNC de Precisión para Piezas Personalizadas: Soluciones Rápidas, Exactas y a Medida
- Mecanizado CNC de Piezas Grandes: Estrategias para Superar Limitaciones de Tamaño
- Mecanizado CNC vs Moldeo por Inyección: Elige el Proceso Adecuado para tu Proyecto
- Entendiendo los costes de mecanizado CNC: Factores clave y cómo optimizarlos
- Mecanizado CNC de precisión para polímeros: Técnicas avanzadas y consejos