



Fresado en Contra (Up) vs. Fresado en Concorriente (Down): Diferencias Clave
Hoy veremos la diferencia entre fresado en contra (up milling / conventional milling) y fresado en concorriente (down milling / climb milling). El fresado es un proceso de mecanizado donde un fresa (cortador rotativo) arranca material en dirección perpendicular a su eje de rotación. La máquina sujeta tanto herramienta como pieza en dispositivos (jigs/fixtures).
Hay dos formas de cortar según la dirección relativa entre rotación de la fresa y avance de la pieza:
Definición Visual
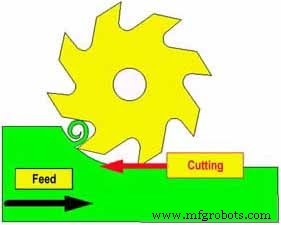
Fresado en Contra (Up Milling)
La fresa gira en sentido horario cortando la pieza de derecha a izquierda. La herramienta gira en contra de la dirección de avance. Las virutas son evacuadas hacia arriba por la fresa.
Fresado en Concorriente (Down Milling)
La fresa gira en sentido horario cortando la pieza de izquierda a derecha. La herramienta gira en la misma dirección del avance. Las virutas son evacuadas hacia abajo/atrás.
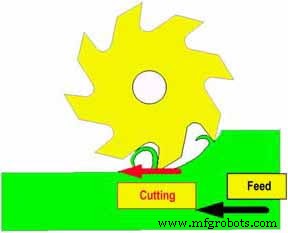
Tabla Comparativa: Up Milling vs. Down Milling
| Nº | Fresado en Contra (Up Milling) | Fresado en Concorriente (Down Milling) |
|---|---|---|
| 1 | Fresa gira en contra de la dirección de avance. | Fresa gira con la dirección de avance. |
| 2 | También llamado fresado convencional. | También llamado fresado en trepado (climb milling). |
| 3 | Espesor de viruta: cero al inicio, aumenta con avance, máximo al final. | Espesor de viruta: máximo al inicio, disminuye con avance, cero al final. |
| 4 | Calor difunde a la pieza → cambio en propiedades del metal. | Mayor calor difunde a la viruta → propiedades de la pieza inalteradas. |
| 5 | Desgaste de herramienta mayor (corta contra avance). | Desgaste de herramienta menor (corta con avance). |
| 6 | Vida de herramienta baja. | Vida de herramienta alta. |
| 7 | Virutas suben → se conocen como "up milling". | Virutas bajan/atrás → "down milling". |
| 8 | Virutas caen delante de la fresa → recorte de virutas → peor acabado. | Virutas caen detrás de la fresa → mejor acabado superficial. |
| 9 | Fuerza de corte hacia arriba → requiere mordazas/fixtures de alta resistencia. | Fuerza de corte hacia abajo → sujeción normal suficiente. |
| 10 | Forma tradicional de cortar. | Forma moderna; hoy se usa más que up milling. |
| 11 | Refrigerante de alta calidad requerido (calor en pieza). | Refrigerante simple suficiente (calor en viruta). |
| 12 | Fuerza de corte alta vs. down milling. | Fuerza de corte baja. |
Conclusión Práctica
- Down milling (concorriente) es preferido hoy: mejor acabado, mayor vida herramienta, menos fuerza, menos calor en pieza, sujeción más simple.
- Up milling (contra) se usa cuando: la máquina tiene juego en la mesa (backlash) no compensado (down milling lo amplificaría), o para desbastes muy agresivos en máquinas antiguas/menos rígidas.
- En centros de mecanizado CNC modernos con compensación de backlash: down milling por defecto.
Hemos aprendido la diferencia entre up y down milling. ¿Dudas? Comenta. Si te gustó, comparte y suscríbete. ¡Gracias!
Proceso de manufactura
- Soldadura vs. Brasado: Diferencias Clave para una Mejor Unión Metálica
- Brazing vs. Soldadura Blanda: Diferencias Clave Explicadas
- Motor 2 Tiempos vs 4 Tiempos: Diferencias Clave Explicadas
- Torneado vs. Fresado: Diferencias clave explicadas
- Unión vs. Soldadura: Diferencias Clave Explicadas
- Entendiendo Motores DC vs AC: Diferencias Clave y Guía de Compra
- Estructuras vs. Uniones en C: Guía práctica
- C vs C++: Diferencias clave y cuándo elegir cada uno
- C vs Java: Comparación exhaustiva de características, historia y aplicaciones
- Python vs JavaScript: Diferencias Clave, Características y Cuándo Elegir Cada Uno
- Python vs Ruby: Comparativa Exhaustiva de Características, Ventajas y Casos de Uso