



Guía experta para solución de problemas en fresas de mango: prevención de desgaste y rotura
Una fresa de mango tiene una vida útil esperada determinada por su uso, especificidad del material y recubrimiento. Para los mecanizadores, el desgaste prematuro y la rotura de la herramienta son dolores de cabeza fácilmente evitables. Estos problemas pueden llevar a acabados de pieza pobres, tiempo de inactividad de la máquina e incluso piezas desechadas. Entender los problemas que enfrentan estas herramientas en el husillo es un primer paso clave para solucionar estos problemas, si ocurren.
Desgaste Prematuro de la Herramienta
Causas
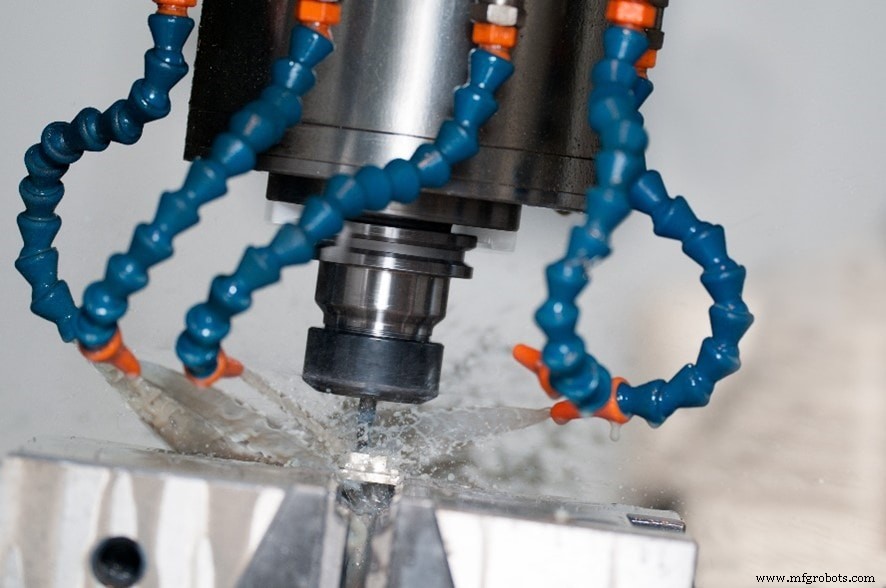
El desgaste prematuro en fresas de mango es uno de los problemas más comunes que enfrentará un mecanizador. El desgaste de la herramienta suele ser un problema cuando las velocidades de corte son más rápidas de lo recomendado para la herramienta, o, curiosamente, cuando la velocidad y/o el avance de la fresa son demasiado ligeros.
Además, los materiales duros y naturalmente abrasivos causan estragos en las herramientas de corte cuando no se utilizan los recubrimientos adecuados. Los recubrimientos desempeñan una miríada de funciones para una herramienta de corte y operación de corte, incluyendo proporcionar resistencia al desgaste y ayudar en la eficiencia de la evacuación de viruta.
Otras causas comunes de desgaste prematuro incluyen el uso de ángulos de hélice incorrectos, o el re-corte de viruta.
Soluciones
Resolver estos problemas es bastante directo. En los casos de velocidades y avances de corte incorrectos, los mecanizadores tienen varias opciones. Primero, disminuir la velocidad del husillo corregirá velocidades de corte demasiado rápidas. En segundo lugar, ajustar velocidades y avances consultando las tablas de velocidades y avances del fabricante permitirá el uso adecuado de la herramienta. Esto también resolverá problemas de re-corte de viruta, y ajustará la profundidad de corte (DOC) y/o refrigerante/aire para evacuar correctamente las virutas de la pieza. Finalmente, seleccionar el ángulo de hélice y recubrimiento adecuados para el trabajo obtendrá la mejor vida útil y rendimiento de la herramienta de corte.
Astillado del Filo de la Fresa
Causas
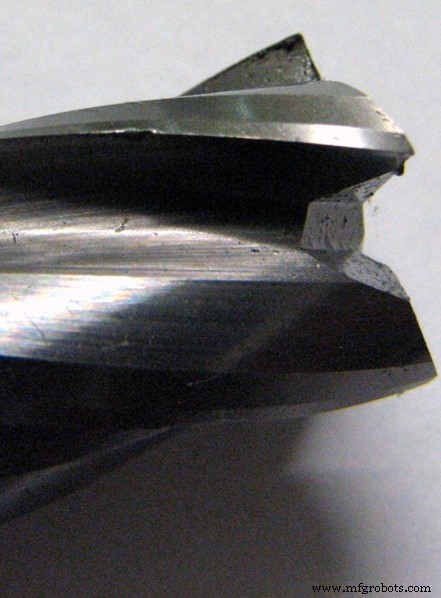
El astillado del filo de la fresa se ve comúnmente en mecanizado agresivo y rígido. Los mecanizadores lo encontrarán cuando su velocidad de avance es demasiado agresiva tanto en el mecanizado continuado como en el corte inicial. Una profundidad de corte axial agresiva es otra causa común de astillado de la herramienta.
Soluciones
El astillado es un problema fácilmente resuelto para los mecanizadores. Reducir la velocidad de avance general e inicial disminuirá la agresividad del corte. Disminuir la profundidad de corte axial y/o radial es otra solución para trayectorias de herramienta demasiado agresivas.
En cuanto a la rigidez, si la propia herramienta es el problema, los mecanizadores deberían cambiar su portaherramientas, sujetar el vástago de la herramienta más profundo, o usar una herramienta más corta. Re-fijar la pieza de trabajo y/o mejorar la configuración general también puede resolver este problema. Por último, los mecanizadores deberían comprobar su husillo por runout (desviación radial).
Rotura de la Herramienta
Causas
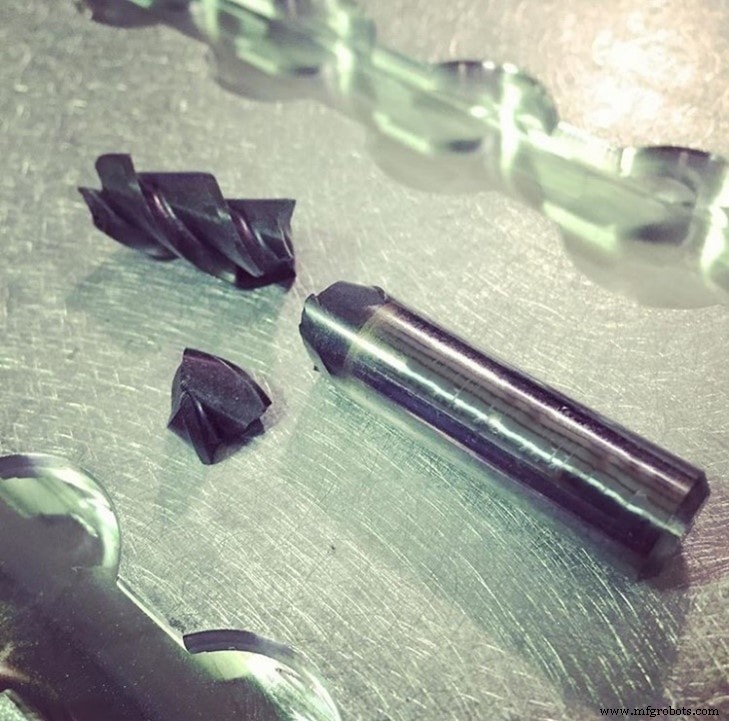
Al igual que el astillado de filo, la rotura de la herramienta puede ocurrir durante velocidades de avance agresivas y profundidades de corte excesivas. De manera similar, el voladizo extremo de la herramienta es un factor principal en la rotura. El empaquetado de viruta también se encuentra comúnmente durante una fractura y rotura de la herramienta. Otra causa principal de rotura se encuentra cuando una fresa está excesivamente desgastada.
Soluciones
Reducir la velocidad de avance y la profundidad de corte axial/radial es crucial para resolver problemas de rotura de herramienta. Esto muestra al mecanizador que sus trayectorias de herramienta son demasiado agresivas para la estructura de la herramienta elegida. Para problemas relacionados con el voladizo, un mecanizador debería sujetar su vástago más profundo o incluso optar por una herramienta más corta.
Hay varias soluciones para el empaquetado de viruta que incluyen ajustar velocidades y avances, y aumentar el refrigerante o la presión de aire para evacuar correctamente las virutas. Las herramientas con menos flautas y valles más profundos evacúan las virutas mucho más fácilmente. En este caso, optar por una herramienta con menos flautas también puede combatir el empaquetado de viruta. Finalmente, elegir rectificar una herramienta antes resolverá la rotura por desgaste excesivo.
Empaquetado de Viruta
Causas
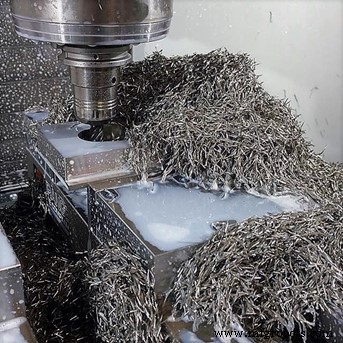
Como el empaquetado de viruta es un factor de rotura de herramienta, resolver este problema temprano es clave para el éxito del mecanizado. Esto es causado por velocidades y avances agresivos que superan las capacidades de la herramienta. Además, los valles de flauta demasiado pequeños para las virutas producidas llevarán al empaquetado. Finalmente, un volumen y presión de refrigerante insuficientes no permitirán que las virutas evacúen correctamente.
Soluciones
Para empezar, los mecanizadores deberían consultar las tablas de velocidades y avances del fabricante para la herramienta y considerar disminuirlas. Usar una fresa con menos flautas evitará el empaquetado permitiendo que las virutas evacúen correctamente. Aumentar el volumen y presión de refrigerante, junto con reposicionar la boquilla más cerca del punto de corte, también ayudará en la evacuación correcta.
Chatter (Vibraciones)
Causas
El chatter de la herramienta, o vibraciones, es una forma fácil de desechar una pieza en la máquina. El chatter puede ocurrir antes de la rotura, por lo que las soluciones a estos problemas son muy similares. Aunque no es posible evitar completamente las vibraciones, minimizarlas es fundamental para una operación de mecanizado exitosa.
La rigidez y las trayectorias de herramienta agresivas son comunes en problemas de chatter en el husillo. Esta falta de rigidez no se limita a la herramienta en sí, sino que también puede atribuirse a instancias en la pieza de trabajo y la máquina herramienta. Además, elegir una geometría de herramienta inadecuada puede llevar a instancias de vibraciones innecesarias.
Soluciones
Reducir velocidades y avances, así como profundidad de corte axial y/o radial, es fundamental para resolver problemas de chatter. Cuando la mala rigidez es la causa, los mecanizadores deben determinar de dónde proviene. Cambiar el portaherramientas, sujetar el vástago más profundo y usar una herramienta más corta a menudo resolverá estos problemas. Los mecanizadores también deberían comprobar su husillo por runout en casos de rigidez. Finalmente, re-fijar la pieza de trabajo y/o mejorar la configuración general ayudará si esa es la causa.
Rebabas
Causas
Las rebabas son comunes en mecanizado y causan que los mecanizadores tengan que desbarbar manualmente una pieza tras la finalización. Aunque esto es común, hay varias causas para rebabas excesivas en una pieza. Primero, velocidades y avances incorrectos en mecanizado pueden causar rebabas, al igual que filos de fresa desafilados y ángulos de hélice incorrectos.
Soluciones
Si hay rebabas en el mecanizado, primero se debería consultar las velocidades y avances adecuados para una herramienta, y considerar disminuirlos durante el mecanizado. Finalmente, usar una estrategia de mecanizado en fresado a favor (climb milling), y cambiar al ángulo de hélice correcto, dará sus frutos.
Mal Acabado
Causas
El acabado de pieza adecuado es crucial para el éxito de todos los mecanizadores. Por otro lado, el mal acabado de pieza a menudo lleva a piezas desechadas y dolores de cabeza. Esto suele ser causado por velocidades de avance demasiado agresivas y velocidades demasiado lentas para la herramienta y material. En términos de avances, profundidades de corte agresivas marcan las piezas, llevando a malos acabados. Finalmente, herramientas correctamente afiladas en escenarios perfectos llevan a acabados fantásticos. Cuando las herramientas enfrentan desgaste excesivo, el acabado de la pieza sufrirá.
Soluciones
Reducir las velocidades de avance y profundidades de corte es crítico para asegurar un acabado de pieza adecuado. Aumentar la velocidad de la herramienta (RPM) también ayudará a dejar un mejor acabado en la pieza. Finalmente, usar una herramienta correctamente afilada, o rectificada a tiempo, aliviará los dolores de cabeza del acabado de pieza.
Mala Precisión Dimensional
Causas
La precisión de las dimensiones de la pieza es primordial para el éxito de un mecanizador y taller. Cuando la mala precisión dimensional está plagando un trabajo, hay varias áreas que los mecanizadores deberían investigar. Profundidades de corte agresivas, rigidez de la herramienta y rigidez de la máquina herramienta son todas causas comunes de inexactitud.
Soluciones
Reducir las profundidades de corte axial y/o radial es un primer paso importante hacia la solución de problemas de precisión dimensional. Si la falta de rigidez es el problema, un mecanizador debería comprobar, inspeccionar y reparar la máquina, herramienta, portaherramientas y fijaciones. Además, usar una herramienta con más flautas puede resolver este problema.
En general, hay varios problemas de fresado que pueden afectar incluso a los mecanizadores más experimentados. Identificar correctamente el problema es un primer paso crítico para abordar estos problemas. Una vez identificado el problema, entender la causa principal detrás de él llevará a entender la solución adecuada.
máquina CNC
- Comprender la Rotura, Desgaste y Astillado de Herramientas: Causas, Prevención y Soluciones
- Entendiendo Fallos en Herramientas de Punzón: Causas, Prevención y Estrategias de Reparación
- Máquinas Torno-Fresadora: Liberando la Máxima Productividad
- Guía Experta para Elegir las Herramientas de Fresado Adecuadas para un Rendimiento Óptimo
- Fresadora-taladro Jet: la guía profesional definitiva
- Optimización del taladrado y fresado de compuestos CFRP en aeroespacial
- Fundamentos de fresado CNC: guía rápida de referencia para operadores profesionales
- 8 errores comunes que acortan la vida de la fresa de mango
- Dominar el Mecanizado de Titanio: Técnicas Expertas y Selección de Herramientas para Aleaciones
- Dominar el Fresado Trocoidal: Guía Completa
- Domina la precisión en fresado CNC: Pasos probados para piezas exactas