



8 errores comunes que acortan la vida de la fresa de mango
Funcionarla Demasiado Rápido o Demasiado Lento Impacta la Vida de la Herramienta
Determinar las velocidades y avances correctos para su herramienta y operación puede ser un proceso complicado, pero entender la velocidad ideal (RPM) es necesario antes de empezar a correr su máquina para asegurar vida de herramienta adecuada. Correr una herramienta demasiado rápido puede causar tamaño de viruta subóptimo o incluso fallo catastrófico de herramienta. Por el contrario, un RPM bajo puede resultar en deflexión, mal acabado, o simplemente tasas de remoción de metal disminuidas. Si no está seguro cuál es el RPM ideal para su trabajo, contacte al fabricante de la herramienta.
Alimentarla Demasiado Poco o Demasiado
Otro aspecto crítico de velocidades y avances, la mejor tasa de avance para un trabajo varía considerablemente por tipo de herramienta y material de pieza. Si corre su herramienta con una tasa de avance demasiado lenta, corre el riesgo de re-cortar virutas y acelerar desgaste de herramienta. Si corre su herramienta con una tasa de avance demasiado rápida, puede causar fractura de herramienta. Esto es especialmente cierto con herramientas miniaturas.
Usar Desbaste Tradicional
Mientras el desbaste tradicional es ocasionalmente necesario u óptimo, es generalmente inferior al Fresado de Alta Eficiencia (HEM). HEM es una técnica de desbaste que usa una Profundidad de Corte Radial (RDOC) más baja y una Profundidad de Corte Axial (ADOC) más alta. Esto distribuye el desgaste uniformemente a lo largo del filo de corte, disipa calor, y reduce la posibilidad de fallo de herramienta. Además de aumentar dramáticamente la vida de herramienta, HEM también puede producir un mejor acabado y mayor tasa de remoción de metal, haciéndolo un impulso de eficiencia integral para su taller.
Usar Sujeción de Herramienta Inadecuada y su Efecto en la Vida de la Herramienta
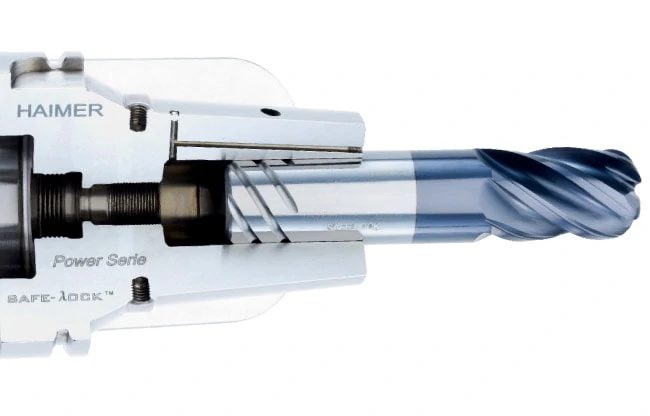
Los parámetros de ejecución adecuados tienen menos impacto en situaciones de sujeción de herramienta subóptimas. Una mala conexión máquina-herramienta puede causar runout de herramienta, extracción (pullout), y piezas desechadas. Generalmente hablando, cuantos más puntos de contacto tenga un portaherramientas con el vástago de la herramienta, más segura la conexión. Los portaherramientas hidráulicos y por contracción (shrink fit) ofrecen rendimiento aumentado sobre métodos de apriete mecánico, al igual que ciertas modificaciones de vástago, como los vástagos ToughGRIP de Helical y el Haimer Safe-Lock™.
No Usar Geometría de Hélice/Paso Variable
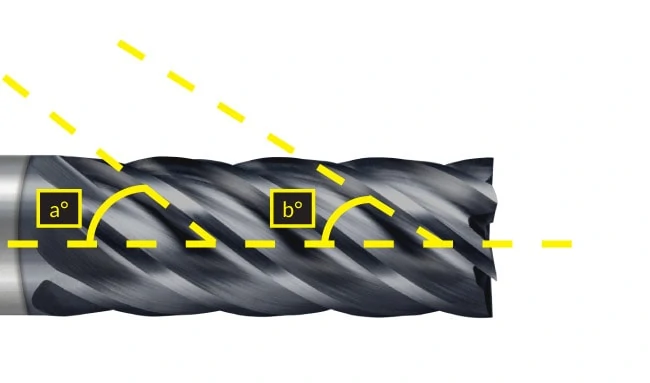
Una característica en una variedad de fresas de alto rendimiento, hélice variable, o paso variable, geometría es una alteración sutil a la geometría estándar de fresa. Esta característica geométrica asegura que los intervalos de tiempo entre contactos del filo de corte con la pieza sean variados, en lugar de simultáneos con cada rotación de herramienta. Esta variación minimiza chatter reduciendo armónicos, lo que aumenta vida de herramienta y produce resultados superiores.
Elegir el Recubrimiento Incorrecto Puede Desgastar la Vida de la Herramienta
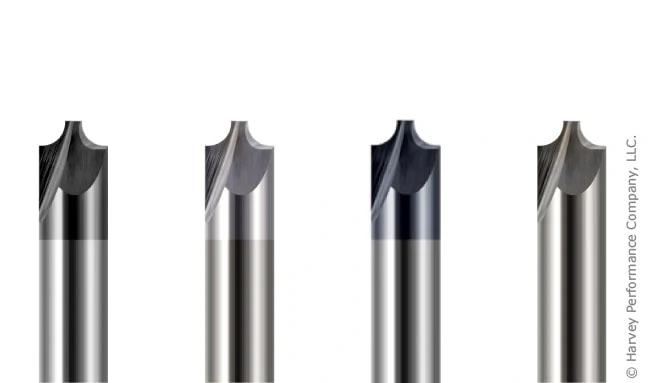
A pesar de ser marginalmente más caras, una herramienta con un recubrimiento optimizado para su material de pieza puede hacer toda la diferencia. Muchos recubrimientos aumentan lubricidad, ralentizando desgaste natural de herramienta, mientras otros aumentan dureza y resistencia a abrasión. Sin embargo, no todos los recubrimientos son adecuados para todos los materiales, y la diferencia es más aparente en materiales ferrosos y no ferrosos. Por ejemplo, un recubrimiento de Nitruro de Aluminio Titanio (AlTiN) aumenta dureza y resistencia a temperatura en materiales ferrosos, pero tiene alta afinidad al aluminio, causando adhesión de la pieza a la herramienta de corte. Un recubrimiento de Diboruro de Titanio (TiB₂), por otro lado, tiene afinidad extremadamente baja al aluminio, y previene acumulación en filo de corte y empaquetado de viruta, y extiende vida de herramienta.
Usar una Longitud de Corte Larga
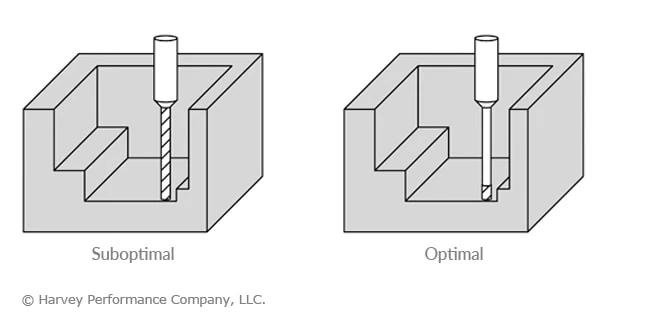
Aunque una longitud de corte (LOC) larga es absolutamente necesaria para algunos trabajos, especialmente en operaciones de acabado, reduce la rigidez y fuerza de la herramienta de corte. Como regla general, el LOC de una herramienta debería ser solo tan largo como sea necesario para asegurar que la herramienta retenga la mayor cantidad posible de su sustrato original. Cuanto más largo el LOC de una herramienta, más susceptible a deflexión se vuelve, a su vez disminuyendo su vida efectiva y aumentando la posibilidad de fractura.
Recurso Gratis: Descargue la Guía de Fresado de Alta Eficiencia (HEM) de 50+ Páginas Hoy
Elegir el Conteo de Flautas Incorrecto
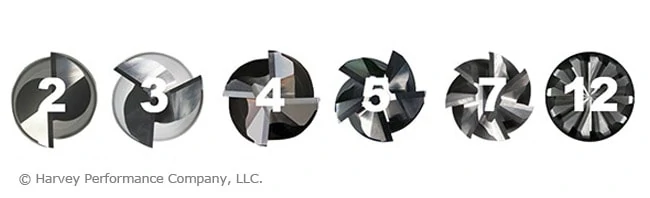
Tan simple como parece, el conteo de flautas de una herramienta tiene un impacto directo y notable en su rendimiento y parámetros de ejecución. Una herramienta con bajo conteo de flautas (2 a 3) tiene valles de flauta más grandes y un núcleo más pequeño. Como con LOC, menos sustrato restante en una herramienta de corte, más débil y menos rígida es. Una herramienta con alto conteo de flautas (5 o más) naturalmente tiene un núcleo más grande. Sin embargo, altos conteos de flautas no son siempre mejores. Bajos conteos de flautas son típicamente usados en aluminio y materiales no ferrosos, partly porque la blandura de estos materiales permite más flexibilidad para tasas de remoción de metal aumentadas, pero también por las propiedades de sus virutas. Los materiales no ferrosos usualmente producen virutas más largas y fibrosas y un bajo conteo de flautas ayuda a reducir re-corte de viruta. Herramientas de alto conteo de flautas son usualmente necesarias para materiales ferrosos más duros, tanto por su fuerza aumentada como porque el re-corte de viruta es menos preocupación ya que estos materiales a menudo producen virutas mucho más pequeñas.
máquina CNC
- App móvil Fiix: Optimizando el trabajo de campo para equipos de mantenimiento
- 3 estrategias probadas para extender la longevidad de su máquina CNC
- Estrategias Comprobadas para Extender la Vida Útil de sus Herramientas de Punzón
- Estrategias Comprobadas para Extender la Vida del Punzón y Minimizar Tiempo Muerto
- Maximice la Durabilidad de sus Herramientas de Punzonado: 5 Estrategias Comprobadas para Extender su Vida Útil
- Fresas de Plaquita (Insert End Mills): Guía Completa para Eficiencia y Rendimiento
- 4 señales críticas de que su motor está a punto de fallar
- Maximiza la Vida Útil de la Herramienta e Incrementa la Productividad: 5 Estrategias Comprobadas
- 5 Estrategias Comprobadas para Mejorar la Calidad de Piezas de Chapa Metálica
- Las 5 Mejores Estrategias para Mejorar la Resistencia a la Corrosión de Componentes Metálicos
- 3 Factores Ocultos Que Comprometen la Calidad de su Aire Comprimido