



Dominar el Fresado Trocoidal: Guía Completa
Lo siguiente es solo una de varias publicaciones de blog relevantes para el Fresado de Alta Eficiencia. Para lograr una comprensión completa de este popular método de mecanizado, ¡consulte cualquiera de las publicaciones adicionales de HEM a continuación!
Introducción al Fresado de Alta Eficiencia | Mecanizado de Alta Velocidad vs. HEM | Cómo Combatir el Adelgazamiento de la Viruta | Profundizando en la Profundidad de Corte | Cómo Evitar 4 Tipos Principales de Desgaste de Herramienta
¿Qué es el Fresado Trocoidal?
El fresado trocoidal es un método de mecanizado utilizado para crear una ranura más ancha que el diámetro de corte de la herramienta. Esto se logra utilizando una serie de cortes circulares conocidos como trayectoria trocoidal. Una forma de Fresado de Alta Eficiencia (HEM), el fresado trocoidal aprovecha altas velocidades manteniendo una baja profundidad de corte radial (RDOC) y una alta profundidad de corte axial (ADOC).
El fresado trocoidal se basa en gran medida en la teoría que rodea el adelgazamiento de la viruta en el mecanizado. El pensamiento convencional sugiere que las herramientas de corte tienen una carga de viruta óptima que determina el ancho y tamaño ideal de las virutas producidas. El concepto de combatir el adelgazamiento de la viruta implica mecanizar con una carga de viruta mayor que la "óptima" para mantener un espesor máximo de viruta constante.
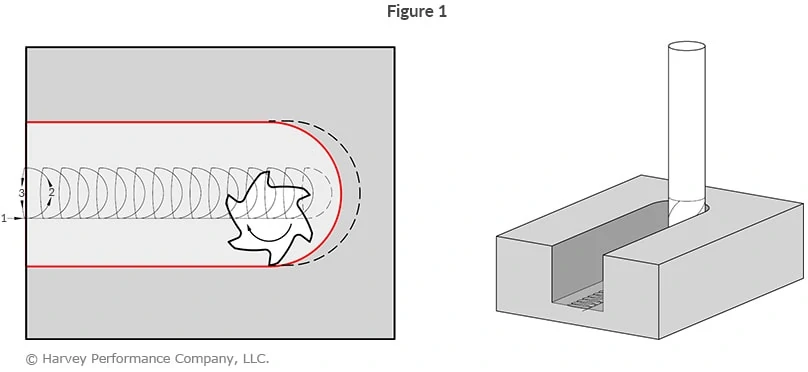
En contraste con una trayectoria radial completamente lineal en el mecanizado convencional, el fresado trocoidal aprovecha una trayectoria espiral con una RDOC baja para reducir la carga y el desgaste en la herramienta (Figura 1).
Ventajas del Fresado Trocoidal
- Fuerzas de corte disminuidas
- Calor reducido
- Mayor precisión de mecanizado
- Vida útil de herramienta mejorada
- Tiempos de ciclo más rápidos
- Una herramienta para múltiples tamaños de ranura
El fresado trocoidal puede ser muy ventajoso en ciertas aplicaciones. El compromiso radial reducido del filo de corte disminuye la cantidad de calor producido en el corte, al mismo tiempo que reduce las fuerzas de corte y la carga en el husillo. Las fuerzas radiales reducidas permiten una mayor precisión durante la producción y hacen posible mecanizar características más finas y precisas en una pieza.
Además, la menor profundidad de corte radial permite una mayor profundidad de corte axial, lo que significa que se puede utilizar toda la longitud del filo de corte. Esto asegura que el calor y las fuerzas de corte se distribuyan a lo largo del filo de corte de la herramienta, en lugar de concentrarse en una sola sección. El calor y desgaste reducidos, combinados con su distribución uniforme en el filo de corte, resultan en una vida útil significativamente mejorada sobre los métodos de ranurado convencionales.
Dadas las fuerzas destructivas reducidas, los parámetros de velocidad de la herramienta pueden aumentarse. Dado que se utiliza toda la longitud de corte, el fresado trocoidal puede eliminar la necesidad de múltiples profundidades de corte axiales. Parámetros de funcionamiento aumentados y un número reducido de pasadas reducen enormemente el tiempo de ciclo.
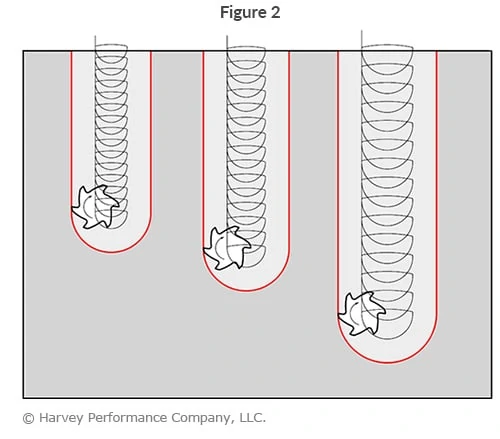
Dado que el fresado trocoidal utiliza una herramienta para mecanizar una ranura más ancha que su diámetro de corte, la misma herramienta puede usarse para crear ranuras de tamaños variables, en lugar de solo una. Esto puede liberar espacio en su carrusel de herramientas y ahorrar tiempo en cambios de herramienta, dependiendo de los requisitos de la pieza (Figura 2).
Aunque el ranurado es una operación de desbaste, la profundidad de corte radial reducida y las fuerzas de corte disminuidas del fresado trocoidal a menudo resultan en un acabado mejorado sobre una trayectoria de ranurado convencional. Sin embargo, podría requerirse una pasada de acabado a lo largo de las paredes de la pieza para eliminar cualquier cresta dejada por el movimiento espiral de la herramienta.
Haga Clic Aquí para Saber Más Sobre el Poder de Aumento de Eficiencia del Fresado de Alta Eficiencia
Desafíos del Fresado Trocoidal
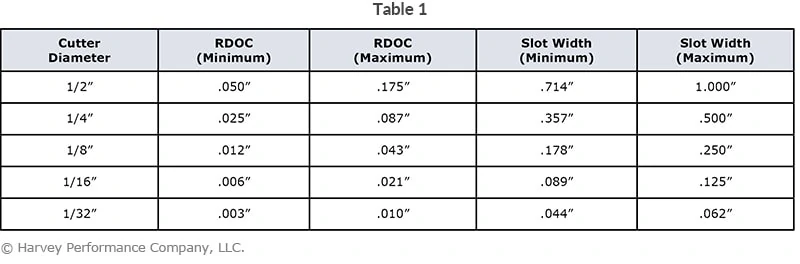
Los desafíos del fresado trocoidal se encuentran típicamente con la maquinaria y el software. La máquina adecuada para aprovechar el fresado trocoidal no solo será capaz de altas velocidades y avances, sino que también será capaz de una velocidad de avance constantemente cambiante a medida que la herramienta se mueve a lo largo de su trayectoria espiral. La incapacidad de tener una velocidad de avance cambiante causará adelgazamiento de la viruta, lo que puede producir resultados no ideales y potencialmente causar rotura de la herramienta. También puede requerirse software especial para programar trayectorias y velocidades de avance para este proceso. Esto se complica aún más por factores como la relación entre el diámetro de la fresa y el tamaño de la ranura, así como la profundidad de corte radial para estas diferentes proporciones. La mayoría de las cifras sugieren que el diámetro de la fresa sea del 50%-70% del ancho final de la ranura, mientras que la profundidad de corte radial debe ser igual al 10%-35% del diámetro de la fresa (Tabla 1), pero la opción más segura siempre es consultar al fabricante de la herramienta.
Fresado Trocoidal y Micromecanizado
Beneficios al Micromecanizar
El micromecanizado también puede beneficiarse del fresado trocoidal. El compromiso radial reducido y las fuerzas de corte más bajas producidas durante una trayectoria trocoidal ejercen menos fuerza sobre las herramientas de corte. Esto es especialmente importante para herramientas de diámetro más pequeño, ya que son más débiles y menos rígidas, y las fuerzas de corte reducidas disminuyen la posibilidad de deflexión y rotura.
Desafíos al Micromecanizar
Aunque el fresado trocoidal con utillaje en miniatura es teóricamente beneficioso, existen desafíos adicionales asociados con herramientas más pequeñas. Las herramientas de corte en miniatura son mucho más susceptibles a la rotación debido a la vibración y el desbaste del husillo, inconsistencias del material, carga desigual y muchas otras variables que surgen durante el mecanizado. Dependiendo de su aplicación, puede valer la pena usar la herramienta con el mayor diámetro para mayor resistencia. Aunque hay beneficios potenciales a nivel miniatura, se debe prestar más atención a la configuración de la máquina y el material para asegurar que las herramientas tengan la mayor posibilidad de éxito.
Al igual que el HEM, como regla general, el fresado trocoidal no debe considerarse al usar herramientas con diámetros de corte menores a .031". Aunque es posible, el fresado trocoidal puede seguir siendo prohibitivamente desafiante o arriesgado en diámetros por debajo de .062", y su aplicación y máquina deben considerarse cuidadosamente.
Conclusión
El fresado trocoidal es una técnica de Fresado de Alta Eficiencia (alta velocidad, alta ADOC, baja RDOC) caracterizada por una trayectoria circular, o trocoidal. Este estilo de fresado ha demostrado ofrecer beneficios significativos en el proceso de mecanizado, como aumento de la vida útil de la herramienta, reducción de tiempos de mecanizado y menos herramientas requeridas para un trabajo. Sin embargo, es crítico tener una máquina y software capaces de altas velocidades y avances y velocidades de avance constantemente cambiantes para evitar fallos críticos de la herramienta. Aunque las herramientas en miniatura aún pueden beneficiarse del fresado trocoidal, el riesgo de rotura debe considerarse cuidadosamente, especialmente en diámetros de fresa por debajo de .062". Aunque el fresado trocoidal puede aumentar su eficiencia de mecanizado en muchas aplicaciones, siempre es buena idea consultar a su fabricante de herramientas previamente.
Un gran ejemplo de fresado trocoidal en acción se puede ver en este video, donde una fresa Helical Solutions de 1/2" con hélice variable, paso variable se usó para mecanizar un bloque de acero inoxidable 316.
máquina CNC
- Impulsando la Eficiencia del Fresado con Tecnología de Torneado
- Capacidad de Fresado en Centros de Torneado CNC: Claves y Referencias
- Guía Experta para Elegir las Herramientas de Fresado Adecuadas para un Rendimiento Óptimo
- Domina el Fresado CNC: Guía Completa de Operación y Configuración
- Dominando el Fresado CNC: Fabricación Metálica de Precisión Explicada
- Dominar la Profundidad de Corte: Estrategias Periféricas, Ranurado y HEM para Fresado Preciso
- Fresado en Subida vs. Fresado Convencional: Elegir la Técnica de Corte Correcta
- Dominando el Fresado de Cavidades Profundas: Estrategias para Prevenir la Deflexión de la Herramienta y Mejorar la Evacuación de Virutas
- Sistema de control Siemens 808D para router CNC: Introducción completa
- Domina la precisión en fresado CNC: Pasos probados para piezas exactas
- Fresado vs. Torneado: Similitudes Clave Explicadas