



Guía Completa para la Puesta en Marcha (Setup) de una Fresadora CNC
¿Cómo preparar (setup) una fresadora CNC?
Antes de responder, hay múltiples factores a considerar:
- ¿Es máquina vertical u horizontal?
- ¿Cuántos ejes tiene (3, 4, 5)?
- ¿Capacidad del cambiador de herramientas (cadeneta, brazo, pick-up)?
- ¿Cómo se sujeta la pieza (plato, mordazas, vacío, imanes, fixture dedicado)?
Se asume conocimiento básico de taller:
- Uso de buscador de cantos (edge finder).
- Navegación por el control CNC (menús, offsets, programas).
- Comandos básicos de control (G/M codes, MDI, JOG).
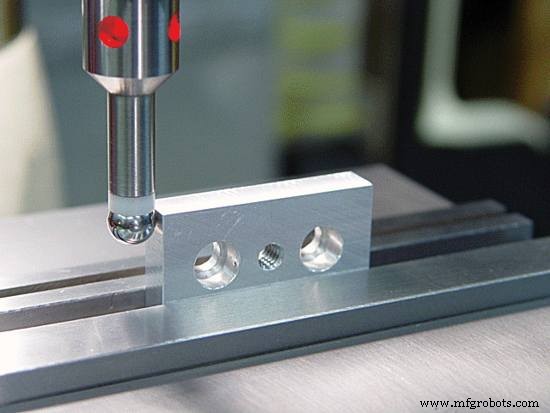
Buscador de cantos (Edge Finder) LED
Procedimiento Genérico de Setup para Fresadora Vertical 3 Ejes
- Limpieza de Superficies: Limpiar mesa, mordazas de tornillo de banco y pieza con paño limpio. Eliminar virutas, aceite, residuos que afecten la sujeción y precisión.
-
Carga de Herramientas: Cargar todas las herramientas necesarias en el cambiador (incluyendo buscador de cantos, calibrador de plato a 0°). Verificar números de bolsillo (pocket) coinciden con programa.
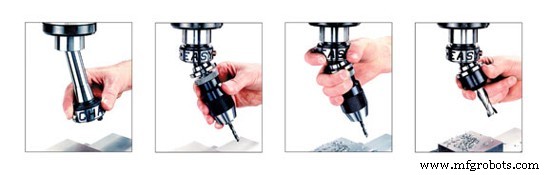
Cargar Herramientas en Fresadora CNC
- Sujeción de Pieza: Montar pieza en tornillo de banco, plato, fixture o sistema de sujeción. Verificar apriete, paralelismo y acceso a todas las caras a mecanizar.
-
Puesta a Cero Ejes X, Y (Work Offset):
- Usar buscador de cantos (edge finder) o fresa de extremo (ver artículo Offset Herramienta).
- Tocar cara X- (o X+), registrar posición máquina absoluta X.
- Ir a página Work Offset (G54-G59), sumar valor máquina al registro actual del offset X.
- Repetir para eje Y.
-
Puesta a Cero Eje Z (Tool Length Offset):
- Cargar primera herramienta en husillo.
- Bajar Z manualmente hasta que punta herramienta esté cerca de Z0 de pieza.
- Usar lámina de calibre (shim stock) de espesor conocido fijo (ej. 1.00 mm, 2.00 mm, 5.00 mm) entre pieza y herramienta.
- Bajar Z en incrementos de 0.001 mm hasta sentir ligero arrastre al retirar lámina.
- En página Tool Length Offset, ingresar: Posición Máquina Z absoluta + (- espesor lámina). Ej: si Z_máquina = -200.000 y lámina = 1.00 mm → Offset = -201.000.
- Repetir para cada herramienta.
- Compensación de Radio de Herramienta (Cutter Radius Compensation): Ingresar diámetro real de cada herramienta en la tabla de herramientas (columna D/R). Necesario si el programa usa G41/G42.
-
Refrigerante / Aceite de Corte: Ajustar boquillas para que el chorro incida en zona de corte. Enfriamiento adecuado y evacuación de virutas alargan vida de herramienta y mejoran acabado.

Ajuste Líneas de Refrigerante
-
Arranque de Ciclo (Cycle Start) - Prueba Segura:
- Poner avance en bajo (Feed Override 10-20%).
- Activar Bloque Único (Single Block).
- Pulsar Cycle Start. Leer cada bloque, observar cada movimiento, listo para parada de emergencia.
- Alternativa: Ejecutar programa 10-20 mm por encima de pieza (Z offset temporal) o usar Dry Run (simulación sin husillo) si el control lo permite.
Este procedimiento sistemático minimiza errores, colisiones y desperdicio de material.
Ejemplo Torno CNC Fanuc: Ciclos Predefinidos G71, G72 y G70 para Torneado Interior y Frontal
Descarga de Manuales ProtoTRAK CNC: Seguridad, Programación y Operación
máquina CNC
- Fundamentos de fresado CNC: guía rápida de referencia para operadores profesionales
- Cómo Encontrar una Máquina CNC Usada – Guía Completa
- Cómo Limpiar una Máquina CNC Usada: Consejos Expertos para Longevidad y Valor de Reventa
- Cómo Elegir la Máquina CNC Adecuada: Guía Práctica
- Elegir la Máquina CNC Ideal: Guía Práctica
- Compromiso en Esquinas: Dominando el Fresado de Precisión para Calidad Superior en Esquinas
- Domina la precisión en fresado CNC: Pasos probados para piezas exactas
- Entendiendo la Mecánica de una Máquina de Fresado
- Mecanizado CNC vs Manual: Diferencias Clave y Cuándo Elegir Cada Uno
- Fresado y Torneado CNC de Precisión: Ahorre Tiempo, Reduzca Costes
- Añadir Nueva Herramienta a su Máquina CNC: Guía Paso a Paso