



Ejemplo Torno CNC Fanuc: Ciclos Predefinidos G71, G72 y G70 para Torneado Interior y Frontal
Ejemplo de programación Fanuc que muestra el uso combinado de múltiples ciclos predefinidos (canned cycles) en torneado CNC. Se utilizan los siguientes ciclos:
- G71 Ciclo de Desbaste Longitudinal (Rough Turning Cycle)
- G72 Ciclo de Desbaste Frontal (Facing Cycle)
- G70 Ciclo de Acabado (Finish Cycle)
G71 para Operaciones de Mandrinado (Interior)
Este ejemplo también ilustra cómo el ciclo G71 puede usarse para mecanizado interior (mandrinado/boring). Si necesitas desbastar material desde el interior de una pieza, puedes emplear G71 para eliminación de stock interior, no solo exterior.
Ejemplo de Programación Fanuc
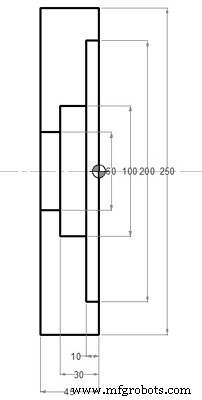
Ejemplo Ciclos Predefinidos Fanuc
G28 U0 W0
G50 S1500
N1 T0101 M8 (DESBASTE EXTERIOR)
G96 S180 M3
G0 X255.0 Z5.0
G72 W2.0 R0.5
G72 P100 Q200 F0.25
N100 G0 Z0
G41 G1 X-2.0 F0.18
N200 G0 Z5.0
G40 X255.0
G28 U0 W0
N2 T0404 M8 (DESBASTE INTERIOR - MANDRINADO)
G96 S180 M3
G0 X50.0 Z5.0
G71 U2.0 R0.5
G71 P500 Q600 U-0.5 W0.1 F0.25
N500 G0 X202.0
G41 G1 Z0 F0.12
X200.0 Z-10.0
X100.0 Z-30.0
X60.0 Z-45.0
N600 X50.0
G40 G0 Z5.0
G28 U0 W0
N3 T0505 M8 (ACABADO INTERIOR)
G96 S220 M3
G0 X50.0 Z5.0
G70 P500 Q600
G0 X50.0 Z5.0
G28 U0 W0
M5 M9 M30
Análisis de la Secuencia
- N1 (OD Rough + Face): Herramienta T01. G72 desbaste frontal (cara), luego perfil exterior con G41 (comp. nariz izquierda). Retorno a home.
- N2 (ID Rough - Boring): Herramienta T04. G71 desbaste interior (note
U-0.5dirección negativa X para interior). Perfil definido N500-N600 con G41. Retorno home. - N3 (ID Finish): Herramienta T05. G70 acabado usando mismo perfil N500-N600. Velocidad superior (S220).
Puntos Clave
- G71 U-: Valor U negativo en G71 indica desbaste interior (hacia centro).
- G72: Desbaste frontal (eje Z), definido por perfil en Z.
- G70: Acabado usando el mismo perfil (P/Q) que el desbaste correspondiente.
- G41/G40: Compensación radio/nariz de herramienta activada en bloques de perfil.
- G96: Velocidad de corte constante (CSS) en m/min.
Este ejemplo demuestra la potencia de los ciclos G71/G72/G70 para reducir drásticamente el código NC en torneado complejo.
Pon a Prueba tu Experiencia: Quiz de Configuración (Settings) Haas CNC Mill
Guía Completa para la Puesta en Marcha (Setup) de una Fresadora CNC
máquina CNC
- Domine el Ciclo de Ranurado G75 de Fanuc: Guía de Programación CNC Paso a Paso
- Domine la Programación CNC: Ciclo de Desbaste G71 y Acabado G70 de Fanuc con Ejemplo
- Domine el Ciclo de Frontal G72 de Fanuc: Guía Completa y Consejos de Programación
- Fanuc G70 y G71: Ejemplo de Programa CNC para Ciclos Desbaste y Acabado
- Ejemplo Programación Torno Fanuc CNC Principiantes: Cortes Rectos, Cónicos y Arco
- Ciclo de Torneado G90 de Fanuc: Ejemplo de Programa CNC para Operaciones Eficientes
- G75 Ciclo Enlatado de Ranurado: Ejemplo y Guía de Programación CNC
- Ejemplo de Fresado CNC: Dominando el Ciclo Enlatado de Taladrado G81
- Ejemplo Completo de Ciclo de Desbaste Frontal Fanuc G94 para Mecanizado CNC
- Demo del Ciclo de Desbaste Frontal Fanuc G72 – Guía Paso a Paso de Programación CNC
- Dominando el Ciclo de Desbaste G71: Ejemplo de Código para Torno CNC Fanuc