



Ejemplo de Fresado CNC: Dominando el Ciclo Enlatado de Taladrado G81
Ejemplo de programa CNC para centros de mecanizado vertical CNC que ilustra el uso del ciclo de taladrado G81.
Programa de Muestra
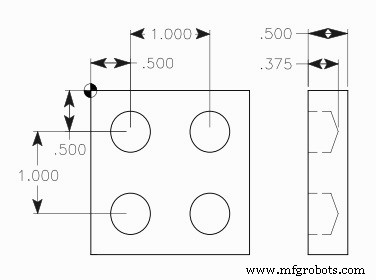
Ejemplo de Código de Programa de Fresado CNC Ciclo Enlatado de Taladrado G81
O10075 N1 T16 M06 N2 G90 G54 G00 X0.5 Y-0.5 N3 S1450 M03 N4 G43 H16 Z1. M08 N5 G81 G99 Z-0.375 R0.1 F9. N6 X1.5 N7 Y-1.5 N8 X0.5 N9 G80 G00 Z1. M09 N10 G53 G49 Z0. M05 N11 M30
Explicación
O10075 Número de programa (hay muchos programas en memoria CNC así que se distinguen por su número).
N1- Cambio de herramienta (M06) a herramienta no.16
N2- La herramienta se desplaza rápidamente (G00) a la primera posición de taladrado X0.5 Y-0.5 teniendo en cuenta el Desplazamiento Cero no. 1 (G54)
N3- El taladro comienza a girar en sentido horario (M03) con 1450 rpm (S1450).
N4- El taladro toma profundidad Z1. teniendo en cuenta la compensación de longitud de herramienta (G43 H16), el refrigerante se enciende (M08).
N5- Parámetros del ciclo de taladrado (G81), profundidad de taladrado (Z) y avance de corte (F) se dan, con este comando se hace el primer taladrado en la posición actual (X0.5 Y-0.5).
N6- Como el ciclo de taladrado continúa su trabajo con cada movimiento de eje, el siguiente taladrado se hace en X1.5
N7- Tercer agujero de taladrado en Y-1.5
N8- Cuarto taladrado en X0.5
N9- Ciclo de taladrado cancelado (G80), Refrigerante apagado (M09).
N10- Tomando en cuenta el Sistema de Coordenadas de Máquina (G53) el taladro se lleva a posición Z0. Compensación de longitud de herramienta cancelada (G49), rotación del cortador parada (M05).
N11- Programa de pieza CNC finalizado.
Códigos G y M
| Código | Descripción |
|---|---|
| T | Número de herramienta usada. |
| M06 | Comando de cambio de herramienta. |
| G90 | Programación absoluta |
| G54 | Desplazamiento cero no.1 |
| G00 | Desplazamiento rápido |
| S | Velocidad del cortador |
| M03 | Rotación del cortador en sentido horario |
| G43 | Compensación de longitud de herramienta. |
| M08 | Refrigerante encendido. |
| G81 | Ciclo de taladrado Fanuc. |
| F | Avance de corte. |
| G80 | Cancelación de ciclo enlatado. |
| M09 | Refrigerante apagado. |
| G53 | Selección de sistema de coordenadas de máquina. |
| G49 | Cancelación de compensación de longitud de herramienta. |
| M05 | Paro de rotación del cortador. |
| M30 | Fin de programa de pieza CNC. |
máquina CNC
- Domine el Ciclo de Ranurado G75 de Fanuc: Guía de Programación CNC Paso a Paso
- Ciclo de Torneado G90 de Fanuc: Ejemplo de Programa CNC para Operaciones Eficientes
- G75 Ciclo Enlatado de Ranurado: Ejemplo y Guía de Programación CNC
- Programa de Ejemplo: Ciclos G81 y G83 de Taladrado con Niveles de Retorno G98/G99
- Programa de Ciclo de Taladrado Fanuc G81 – Ejemplo Paso a Paso
- Programa de Muestra Completo de Fresado CNC – Tutorial de G-Code y Explicación
- Programación de Fresadora CNC: Ejemplo Amigable para Principiantes
- Ejemplo Completo de Ciclo de Desbaste Frontal Fanuc G94 para Mecanizado CNC
- Demo del Ciclo de Desbaste Frontal Fanuc G72 – Guía Paso a Paso de Programación CNC
- Programa CNC de Ranurado para Principiantes: Ejemplo Simple y Guía Paso a Paso
- Fresado CNC: Programa G70 Círculo de Agujeros – Ejemplo Simple y Preciso