



Programa de Ejemplo: Ciclos G81 y G83 de Taladrado con Niveles de Retorno G98/G99
Un programa completo de pieza CNC que muestra cómo G98 y G99 (nivel de retorno de ciclo enlatado) funcionan con el ciclo de taladrado G81 y el ciclo de taladrado a picado G83 para taladrado de un componente que tiene diferentes alturas.
Resumen G98 G99
G98 y G99 son comandos modales que cambian la forma en que operan los ciclos enlatados (G81, G83, etc.).
Cuando G98 está activo, el eje Z retornará a la posición de inicio (plano inicial) cuando complete una sola operación.
Cuando G99 está activo, el eje Z retornará al punto R (plano) cuando el ciclo enlatado complete un solo agujero. Luego la máquina irá al siguiente agujero.
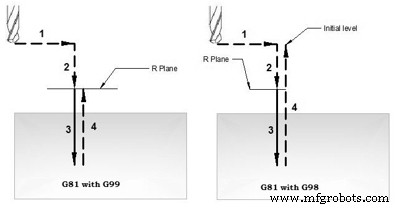
Funcionamiento del ciclo de taladrado G81 – nivel de retorno G98 G99
Programa de Pieza CNC
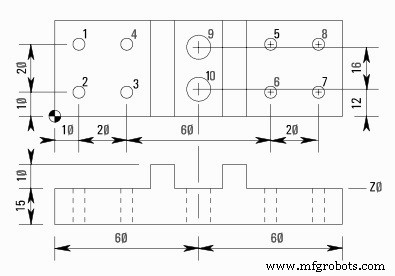
Ciclo de Taladrado G81 con G98 G99 G-code Ejemplo de Programa
N10 M06 T01 N20 G90 G00 X10 Y30 Z12 S1000 M03 N30 G99 G81 X10 Y30 Z-17 R2 F75 (Agujero 1) N40 Y10 (Agujero 2) N50 X30 (Agujero 3) N60 Y30 (Agujero 4) N70 G98 X90 (Agujero 5) N80 G99 Y10 (Agujero 6) N90 X110 (Agujero 7) N100 G98 Y30 (Agujero 8) N110 G91 G80 G28 X0 Y0 Z0 M05 N120 M06 T02 N130 G90 G00 X60 Y28 Z12 S750 M03 N140 G99 G83 X60 Y28 Z-17 Q6 R2 F60 (Agujero 9) N150 G98 Y12 (Agujero 10) N160 G91 G80 G28 X0 Y0 Z0 M05 N170 M30
Explicación
N10- Cambio de herramienta (M06) a herramienta no.1
N20- Desplazamiento rápido a X10 Y30 Z12, Husillo iniciado en sentido horario (M03) con 1000 rpm (S1000).
N30- Inicio de taladrado (G81) en X10 Y30 con avance de corte (F75) el taladro se retraerá al plano R después de la operación de taladrado.
N40- Siguiente posición de taladrado Y10 (como G99 es un G-code modal el taladro seguirá retraándose al plano R hasta que se dé G98).
N50- Siguiente taladrado en X30.
N60- Taladrado en Y30
N70- Taladrado en X90 y Retracción a Plano Inicial.
N80- Taladrado en Y10 y Retracción a Plano R.
N90- Taladrado en X110
N100- Taladrado en Y30 y Retracción a Plano Inicial.
N110- Ciclo de taladrado cancelado (G80), retorno a punto de referencia (G28) para cambio de herramienta, paro de husillo (M05).
N120- Cambio de herramienta (M06) a herramienta número 2.
N130- Desplazamiento rápido a X60 Y28 Z12, inicio de husillo a 750 rpm (S750) en sentido horario (M03).
N140- Inicio de taladrado a picado G83 en X60 Y28, profundidad de taladrado Z-17 y tamaño de picado Q6, avance de taladrado F60
N150- Siguiente taladrado profundo en Y12 (retorno a punto inicial).
N160- Ciclo de taladrado a picado G83 cancelado con G80, herramienta retornada a punto de referencia (G28), husillo parado (M05).
N170- Fin de programa de pieza con retorno a inicio de programa (M30)
Códigos G y M
| Código | Descripción |
|---|---|
| T | Número de herramienta usada. |
| M06 | Comando de cambio de herramienta. |
| G90 | Programación absoluta |
| G00 | Desplazamiento rápido |
| S | Velocidad de corte |
| M03 | Rotación del cortador en sentido horario |
| M08 | Refrigerante encendido. |
| G81 | Ciclo de taladrado Fanuc. |
| G83 | Ciclo de taladrado a picado Fanuc. |
| G98 | Retorno a punto inicial en ciclo enlatado. |
| G99 | Retorno a punto R en ciclo enlatado. |
| F | Avance de corte. |
| G80 | Cancelación de ciclo enlatado. |
| M09 | Refrigerante apagado. |
| G28 | Retorno a posición de referencia. |
| G91 | Programación incremental. |
| M05 | Paro de rotación del cortador. |
| M30 | Fin de programa de pieza CNC con retorno a inicio de programa. |
máquina CNC
- Taladrado a Golpe Eficiente en Torno Fanuc CNC con Ciclo G74
- Ejemplo de Programa de Ciclo de Desbaste G71 de Haas para Desbaste Interior
- Ranurado Frontal con Ciclo de Taladrado a Golpe G74 en Programación CNC
- Domina el Ciclo G81 de Taladrado con Modo Incremental G91: Ejemplo Práctico de Taladrado Repetido
- Ejemplo de Fresado CNC: Dominando el Ciclo Enlatado de Taladrado G81
- Programa de Ciclo de Taladrado Fanuc G81 – Ejemplo Paso a Paso
- Programa de Muestra CNC: G83 Taladrado a Picado con G70 Círculo de Agujeros para Agujeros Profundos Espaciados
- Optimización del Taladrado CNC: Ciclo G81 en Placa de Cuadrícula – Programa de Ejemplo Práctico
- Domine el Ciclo G81 con Modo Incremental G91: Ejemplo Paso a Paso
- Domine el Ciclo de Roscado G84: Guía Práctica de Programación CNC
- Ciclo de Taladrado Profundo y Desalojo ECS G83: Taladrado Preciso y Eficiente