



Programa de Ciclo de Taladrado Fanuc G81 – Ejemplo Paso a Paso
El ciclo de taladrado Fanuc G81 se usa para operaciones de taladrado simples, así que aquí hay un ejemplo de programa CNC que demuestra cómo se puede usar el ciclo de taladrado G81.
Programa CNC
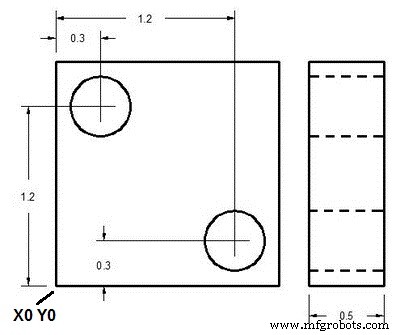
Ejemplo de Programa Ciclo de Taladrado Fanuc G81
N1 T1 M06 N2 G90 G54 G00 X.3 Y1.2 N3 S1200 M03 N4 G43 H01 Z1. M08 N5 G81 Z-.6 R.1 F10 N6 X1.2 Y.3 N7 G80 G00 Z1. M09 N8 G28 G91 Z0. M05 N9 M30
Explicación
N1- Cambio de herramienta a herramienta no.1
N2- La herramienta se desplaza rápidamente a la primera posición de taladrado X0.3 Y1.2 teniendo en cuenta el Desplazamiento Cero no. 1
N3- El taladro comienza a girar en sentido horario con 1200 rpm.
N4- El taladro toma profundidad Z1. teniendo en cuenta la compensación de longitud de herramienta (G43 H01), el refrigerante se enciende.
N5- Parámetros del ciclo de taladrado, profundidad de taladrado y avance de corte se dan, con este comando se hace el primer taladrado en la posición actual (X0.3 Y1.2).
N6- Como el ciclo de taladrado continúa su trabajo con cada movimiento de eje, el siguiente taladrado se hace en X1.2 Y0.3
N7- Ciclo de taladrado cancelado con comando G80, Refrigerante apagado.
N8- Como la operación para este componente ha terminado, la herramienta de corte se lleva a posición de referencia, y la rotación del cortador se para.
N9- Programa de pieza CNC finalizado con retorno a inicio de programa.
Códigos G y M
| Código | Descripción |
|---|---|
| T | Número de herramienta usada. |
| M06 | Comando de cambio de herramienta. |
| G90 | Programación absoluta |
| G54 | Desplazamiento cero no.1 |
| G00 | Desplazamiento rápido |
| S | Velocidad del cortador |
| M03 | Rotación del cortador en sentido horario |
| G43 | Compensación de longitud de herramienta. |
| M08 | Refrigerante encendido. |
| G81 | Ciclo de taladrado Fanuc. |
| F | Avance de corte. |
| G80 | Cancelación de ciclo enlatado. |
| M09 | Refrigerante apagado. |
| G28 | Retorno a posición de referencia. |
| G91 | Programación incremental. |
| M05 | Paro de rotación del cortador. |
| M30 | Fin de programa de pieza CNC con retorno a inicio de programa. |
máquina CNC
- Domine el Ciclo de Ranurado G75 de Fanuc: Guía de Programación CNC Paso a Paso
- Ciclo de Repetición de Patrones G73 de Fanuc: Ejemplo y Guía de Programación CNC
- Guía de Programación Fanuc CNC: Ejemplo Sencillo y Completo
- Ciclo de Torneado G90 de Fanuc: Ejemplo de Programa CNC para Operaciones Eficientes
- Ejemplo de Programa de Ciclo de Desbaste G71 de Haas para Desbaste Interior
- Dominando el Ciclo de Rosca G76: Guía de Corte de Rosca CNC
- Domina el Ciclo G81 de Taladrado con Modo Incremental G91: Ejemplo Práctico de Taladrado Repetido
- Programa de Ejemplo: Ciclos G81 y G83 de Taladrado con Niveles de Retorno G98/G99
- Ejemplo de Fresado CNC: Dominando el Ciclo Enlatado de Taladrado G81
- Ejemplo Completo de Ciclo de Desbaste Frontal Fanuc G94 para Mecanizado CNC
- Optimización del Taladrado CNC: Ciclo G81 en Placa de Cuadrícula – Programa de Ejemplo Práctico