



Domina el Ciclo G81 de Taladrado con Modo Incremental G91: Ejemplo Práctico de Taladrado Repetido
Este ejemplo de programa CNC explica el uso del ciclo de taladrado G81 pero esta vez la herramienta no se posiciona de la forma habitual (modo de programación absoluta G90) sino que esta vez se usa el Modo de Programación Incremental G91.
Este código de ejemplo de programación también explica el uso del parámetro K del ciclo de taladrado G81 (número de repeticiones), que no se usa normalmente.
Formato del Ciclo de Taladrado G81
G81 X_ Y_ Z_ R_ F_ K_ ;
X_ Y_: Datos de posición del agujero
Z_ : Profundidad Z (la herramienta avanzará con avance a la profundidad Z partiendo desde el plano R)
R_ : La distancia desde el nivel inicial al nivel del punto R
F_ : Avance de corte
K_ : Número de repeticiones (si se requiere)
Parámetro K del ciclo de taladrado G81 (número de repeticiones). En diferentes controles CNC este parámetro tiene diferentes letras asignadas, como en:
- Fanuc usa la letra K para número de repeticiones.
- Haas CNC usa la letra L para número de repeticiones.
- Control CNC Fagor usa la letra N para número de repeticiones.
El movimiento incremental en ciclo enlatado es a menudo útil como contador de bucles, que puede usarse para repetir la operación con un movimiento incremental en X o Y entre cada ciclo.
Código CNC Ciclo de Taladrado G81 con Programación Incremental G91
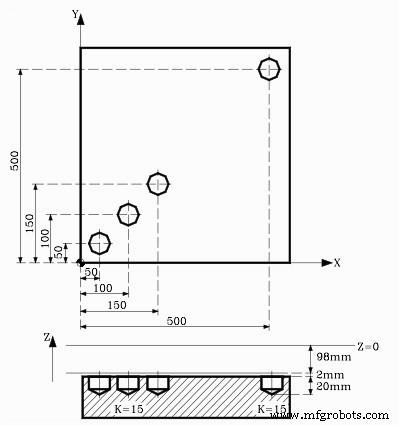
Ciclo de Taladrado G81 – Taladrado Repetido en Modo Incremental G91 Ejemplo de Código
N10 T1 M6 N20 G00 G90 X0 Y0 Z0 N30 S1450 M03 N40 G81 G99 G91 X50 Y50 Z-120 R-98 K3 F350 N50 G98 G90 G00 X500 Y500 N60 G80 N70 G90 X0 Y0 N80 M30
Explicación
N40 G81 G99 G91 X50 Y50 Z-120 R-98 K3 F350
K3 significa que el ciclo de taladrado G81 se repetirá tres veces.
El modo incremental G91 hace que la herramienta se mueva cada vez X50 e Y50
Así, el primer agujero estará en X50 Y50
El segundo agujero estará en X100 Y100 porque
X100 = X50(valor anterior) + X50 (incremento)
Y100 = Y50(valor anterior) + Y50 (incremento)
El tercer agujero estará en X150 Y150 porque
X150 = X100(valor anterior) + X50 (incremento)
Y150 = Y100(valor anterior) + Y50 (incremento)
N50 G98 G90 G00 X500 Y500
La posición del cuarto agujero se da con Modo de Programación Absoluta G90.
El código anterior solo es posible si usa el Modo de Programación Incremental G91 con el ciclo de taladrado G81, pero si intenta usar el Modo de Programación Absoluta G90 con G81 como arriba verá que la herramienta repetirá el taladrado en la misma posición.
máquina CNC
- Torneado Cónico con Ciclo Modal G90: Guía de Programación CNC
- Ciclo de Torneado G90 de Fanuc: Ejemplo de Programa CNC para Operaciones Eficientes
- Programa de Ejemplo: Ciclos G81 y G83 de Taladrado con Niveles de Retorno G98/G99
- Ejemplo de Fresado CNC: Dominando el Ciclo Enlatado de Taladrado G81
- Programa de Ciclo de Taladrado Fanuc G81 – Ejemplo Paso a Paso
- Ejemplo de Fresado CNC: G90 Absoluto, G91 Incremental e Interpolación Circular G02/G03
- Optimización del Taladrado CNC: Ciclo G81 en Placa de Cuadrícula – Programa de Ejemplo Práctico
- Domine el Ciclo G81 con Modo Incremental G91: Ejemplo Paso a Paso
- Dominando el Ciclo de Desbaste G71: Ejemplo de Código para Torno CNC Fanuc
- ECS G81/3: Ciclo de Taladrado de 3 Capas – Taladrado Multi-Zona Eficiente
- Ciclo de Taladrado Estándar ECS G81: Entrada de Datos Precisa y Parámetros