



ECS G81/3: Ciclo de Taladrado de 3 Capas – Taladrado Multi-Zona Eficiente
ECS G81/3 – Taladrado de 3 Capas
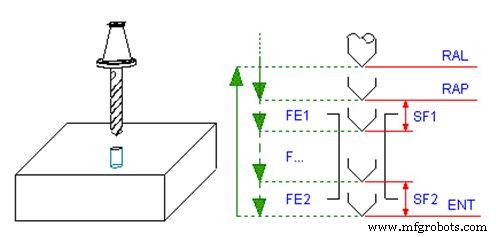
Con este ciclo es posible taladrar agujeros definiendo dos zonas donde la broca avanzará a avances diferentes (normalmente menores) que el programado con la instrucción F…
La entrada de datos del ciclo se activa, en modos MDI y Edición, mediante esta secuencia de teclas: 
Programación
G81 <ENT=..> <RAP=..> <RAL=..> <SF1=..> <FE1=..> <SF2=..> <FE2=..>
Parámetros
| Parámetro | Descripción |
|---|---|
| ENT | Cota de profundidad |
| RAP | Cota alcanzada en rápido al inicio del ciclo |
| RAL | Cota alcanzada en rápido al final del ciclo |
| SF1/SF2 | Cotas usadas para definir las 2 zonas donde la broca cambiará el Avance. |
| FE1 | Avance [mm/min] usado en la zona SF1 |
| FE2 | Avance [mm/min] usado en la zona SF2 |
Ciclo de Taladrado ECS G82 con Permanencia para Rotura de Viruta
Ciclo de Taladrado Estándar ECS G81: Entrada de Datos Precisa y Parámetros
máquina CNC
- Domina el Ciclo G81 de Taladrado con Modo Incremental G91: Ejemplo Práctico de Taladrado Repetido
- Programa de Ejemplo: Ciclos G81 y G83 de Taladrado con Niveles de Retorno G98/G99
- Ejemplo de Fresado CNC: Dominando el Ciclo Enlatado de Taladrado G81
- Programa de Ciclo de Taladrado Fanuc G81 – Ejemplo Paso a Paso
- Crear un ciclo de taladrado G81 personalizado usando macro Fanuc y llamada modal G66
- Ciclo de Mandrinado ECS G85 – Retorno de Herramienta Optimizado y Taladrado de Precisión
- Ciclo de Roscado ECS G84: Configuración y Optimización para Fresadoras
- Ciclo de Taladrado Profundo ECS G83/r con Permanencia para Rotura de Viruta Eficiente
- Ciclo de Taladrado Profundo y Desalojo ECS G83: Taladrado Preciso y Eficiente
- Ciclo de Taladrado ECS G82 con Permanencia para Rotura de Viruta
- Ciclo de Taladrado Estándar ECS G81: Entrada de Datos Precisa y Parámetros